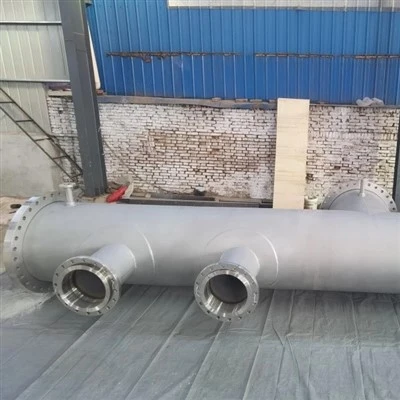
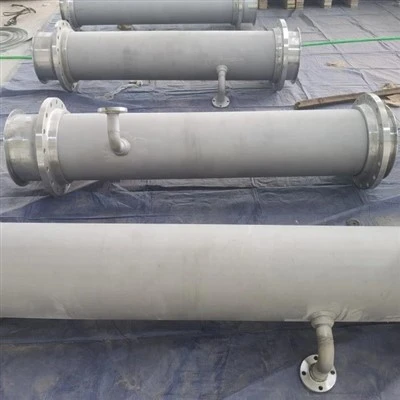
Do zastosowań związanych z wewnętrznym przepływem korozyjnym -, które stanowią ponad 80% wszystkich rurociągów przewodowych narażonych na korozję w przemyśle naftowym i gazowym, chemicznym i energetyce, - rury platerowane metalurgicznie (podkład ze stali węglowej + 2-3mm płaszcz ze stopu niklu) zapewniają identyczną odporność na korozję jak rury z litego stopu niklu, jednocześnie zmniejszając koszty materiałów o 40–60%. Rura z litego stopu niklu jest uzasadniona tylko wtedy, gdy środowisko zewnętrzne jest również korozyjne, gdy średnica rury jest bardzo mała (poniżej NPS 2) lub gdy temperatura pracy przekracza 450C.
Zakres Niniejszy przewodnik obejmuje: metody produkcji rur platerowanych metalurgicznie (wiązanie na gorąco, wiązanie wybuchowe, napawanie); porównanie kosztów rur z litego stopu niklu w typowych rozmiarach i stopach; obowiązujące normy (ASTM A264, A265; API 5LD; DNV ST F101); analiza kosztów cyklu życia, w tym CAPEX, instalacja, inspekcja i konserwacja; ograniczenia wyboru i matryca decyzyjna; oraz często zadawane pytania dla zespołów zakupowych.
Co to jest rura platerowana?
Clad pipe has a metallurgical bond between the corrosion-resistant alloy (CRA) layer and the carbon steel backing - the two metals are fused at the atomic level. Lined pipe has only a mechanical interference fit. This single difference determines temperature capability (clad: >400°C; prążkowany:<150C), resistance to disbonding under thermal cycling, and pressure rating - clad pipe is always the choice for safety-critical, high-temperature, or high-pressure corrosive service.
Rura platerowana składa się z dwóch warstw połączonych ze sobą na styku w procesie metalurgicznym: zewnętrznej warstwy podkładowej ze stali węglowej-lub stali niskostopowej („podkład” lub „metal nieszlachetny”), która zapewnia wytrzymałość konstrukcyjną i utrzymanie ciśnienia, oraz warstwy wewnętrznej („płaszcz” lub „metal platerowany”) ze stopu niklu, stali nierdzewnej lub innego-stopu odpornego na korozję (CRA), który zapewnia odporność na korozję płynu wewnętrznego. Warstwa okładziny ma zazwyczaj grubość 2,0-4,0 mm, co stanowi 10-25% całkowitej grubości ściany. Kluczową różnicą inżynierską jest wiązanie metalurgiczne: warstwa okładziny i metal podkładowy są łączone poprzez dyfuzję atomową na styku podczas produkcji w wysokiej temperaturze, tworząc ciągłą strukturę ziaren na całej granicy. To połączenie ma wytrzymałość na ścinanie przekraczającą 140 MPa (20 000 psi) zgodnie z wymaganiami ASTM A264/A265 – wyższą niż wytrzymałość na ścinanie wielu stali węglowych.
Natomiast rura wyłożona ma cienkościenną-tuleję CRA włożoną w rurę ze stali węglowej i rozprężaną mechanicznie (hydraulicznie lub za pomocą tłoka), aby-docisnąć ją do wewnętrznej ściany. Pomiędzy wyściółką a podłożem NIE ma wiązania atomowego. Pod wpływem cykli termicznych wykładzina i podłoże rozszerzają się i kurczą z różną szybkością, ponieważ stal węglowa (CTE ~12 x 10 K) i stopy niklu (CTE ~13-14 x 10 K) mają różne współczynniki rozszerzalności cieplnej, tworząc szczeliny pomiędzy wykładziną a podłożem. W trakcie wielu cykli termicznych szczeliny te powiększają się, potencjalnie powodując zapadnięcie się wykładziny pod wpływem zewnętrznego nadciśnienia wywieranego przez pierścień. Z tego powodu rury z wykładziną można stosować w umiarkowanych temperaturach (zazwyczaj poniżej 150°C) i nie zaleca się ich do zastosowań, w których występują częste cykle termiczne.
|
Funkcja |
Rura platerowana (spoiwo metalurgiczne) |
Rura z wykładziną (pasowanie mechaniczne) |
|
Typ obligacji |
Metalurgiczne (wiązanie dyfuzyjne atomowe) |
Interferencje mechaniczne (wciśnij-dopasowanie) |
|
Międzyfazowa wytrzymałość na ścinanie |
>140 MPa zgodnie z ASTM A265 |
Minimalne (tylko tarcie) |
|
Maksymalna temperatura pracy |
Do 450C |
Typowo<150C |
|
Odporność na cykle termiczne |
Znakomicie - bez rozłączania |
Niskie - ryzyko zapadnięcia się wykładziny |
|
Odporność na ciśnienie zewnętrzne |
Pełna (integralna struktura) |
Ograniczona (wkładka podatna na zapadnięcie) |
|
Grubość okładziny |
Typowo 1,5-4,0 mm |
Typowo 1,5-3,0 mm |
|
Możliwość naprawy |
Spawalny (norma PWHT) |
Ograniczona (wymagana wymiana tulei ze stopu) |
|
Czas realizacji produkcji |
Typowo 14-24 tygodnie |
Typowo 8-16 tygodni |
|
Koszt w porównaniu z litym stopem |
50-65% oszczędności |
60-70% oszczędności |
|
Standardowa specyfikacja |
API 5LD, ASTM A264/A265 |
API 5LD (typ z podszewką) |
[Źródło] ASTM A265-12: Standardowa specyfikacja dla niklu i niklu-Podstawowej blachy stalowej platerowanej stopem; API 5LD-2015: Rura stalowa platerowana lub wyłożona CRA.
Trzy metody wytwarzania rur platerowanych
Rury platerowane są produkowane trzema metodami: - klejenie na gorąco (najlepsze w przypadku-produkcji o dużych-dużych-nakładach), łączenie wybuchowe (najlepsze w przypadku grubych okładzin lub małych partii) i napawanie napawane (najlepsze w przypadku złączek, małych średnic i napraw po-produkcyjnych). Wybór metody zależy od średnicy rury, wielkości produkcji i wymagań dotyczących grubości okładziny.
Klejenie na gorąco (HRB) - Standard branżowy dla dużych rur
Klejenie na gorąco jest najpowszechniej stosowaną metodą wytwarzania blachy platerowanej, z której następnie formuje się spawaną rurę platerowaną (proces UOE lub JCOE). Proces rozpoczyna się od dwóch oddzielnych wlewków: wlewka ze stali węglowej (zwykle ASTM A516 Gr.70 lub API 5L X65) i wlewka ze stopu niklu (np. Inconel 625, stop 825 lub stal nierdzewna 316L). Współpracujące powierzchnie są czyszczone w celu usunięcia wszystkich tlenków, następnie dwie płyty są składane tak, aby stykały się ze sobą powierzchnie i uszczelniane wokół krawędzi przez spawanie, aby zapobiec utlenianiu podczas ogrzewania.
Zespół jest podgrzewany do temperatury 1100-1250°C, a następnie-walcowany na gorąco do ostatecznej grubości blachy platerowanej. W tej temperaturze następuje dyfuzja atomów w poprzek granicy faz, tworząc ciągłe wiązanie metalurgiczne. Po walcowaniu blachę platerowaną przycina się na wymiar,-poddaje obróbce cieplnej zgodnie ze specyfikacją, a następnie formuje rurę w procesie UOE (U-press, O-press, Expand) lub JCOE. Spoinę wzdłużną wykonuje się z odpowiedniego spoiwa – podkładka jest spawana elektrodą ze stali węglowej, a strona okładziny elektrodą ze stopu niklu.
- Mechanizm wiązania: dyfuzja atomowa w temperaturze 1100-1250C – ciągła struktura ziarnista na granicy faz
- Typowa grubość okładziny: 2,0-4,0 mm (kontrolowana stosunkiem grubości płyty)
- Zakres średnic rur: NPS 16 do NPS 84 (406 mm do 2134 mm) poprzez UOE/JCOE
- Czas realizacji: 14-20 tygodni od zamówienia do dostawy dla standardowych rozmiarów
- Wielkość produkcji: wysoka (tysiące ton na zamówienie)
- Weryfikacja jakości: badania ultradźwiękowe zgodnie z ASTM A578; próba ścinania zgodnie z ASTM A265; próba zginania
Klejenie wybuchowe - dla grubych okładzin lub małych partii
Łączenie wybuchowe wykorzystuje kontrolowany ładunek wybuchowy zdetonowany nad płytą okładzinową, który jest umieszczony w dokładnej odległości-od płyty podstawowej. Fala detonacyjna przemieszcza się przez płyty z prędkością 2000-3000 m/s, tworząc-kolizję z dużą prędkością, która generuje ciśnienie na granicy faz przekraczające 10 GPa (100 000 atmosfer). To ekstremalne ciśnienie usuwa wszystkie tlenki powierzchniowe i łączy oba metale tak szybko, że tworzy się wiązanie metalurgiczne na poziomie atomowym bez topienia żadnego metalu.
W badaniu mikroskopowym powierzchnia złącza ma charakterystyczny falisty wzór. - Ta falista powierzchnia styku zwiększa powierzchnię łączenia o 30-50% w porównaniu z powierzchnią płaską, zapewniając siłę wiązania porównywalną do klejenia na gorąco. Klejenie wybuchowe jest idealne w przypadku grubych okładzin (3-10 mm), kombinacji stopów egzotycznych i małych partii produkcyjnych, gdzie przygotowanie procesu walcowania na gorąco jest nieekonomiczne.
- Mechanizm wiązania: zderzenie ukośne z dużą-prędkością (2000-3000 m/s) – falisty wzór interfejsu
- Typowa grubość okładziny: 2,0–10,0 mm (może być grubsza niż w przypadku klejenia na gorąco)
- Rozmiar płyty: ograniczony do pojemności obiektu wybuchowego (zwykle do 4 m szerokości x 12 m długości)
- Czas realizacji: 8-14 tygodni
- Wielkość produkcji: mała i średnia (pojedyncze płyty do 500 ton)
Napawane napawanie (GTAW lub PTA) - dla złączek i małych średnic
Napawana okładzina nakłada warstwę stopu niklu bezpośrednio na wewnętrzną powierzchnię rury lub kształtki ze stali węglowej za pomocą spawania łukiem gazowo-wolframowym (GTAW/TIG) lub łukiem przenoszonym plazmą (PTA). Drut lub proszek wypełniający ze stopu niklu topi się i wtapia w podłoże ze stali węglowej, tworząc metalicznie związaną warstwę plateru. Kluczowym wyzwaniem w przypadku napawania jest rozcieńczanie: stopiony stop niklu miesza się z odrobiną stali węglowej na granicy faz, co może zmniejszyć odporność na korozję strefy rozcieńczonej.
Dobra kontrola procesu utrzymuje rozcieńczenie poniżej 5-10%, a po pierwszym przejściu następuje drugi przebieg, w którym rozcieńczenie jest znikome. Napawanie jest metodą z wyboru w przypadku: (1) złączek platerowanych (kolana, trójniki, redukcje), których nie można wykonać z blachy platerowanej; (2) rura platerowana o małej średnicy (NPS 2-14), gdzie łączenie na gorąco metodą walcowania na gorąco jest nieekonomiczne; (3) naprawa w terenie uszkodzonej rury platerowanej, w przypadku której warstwa okładziny została zarysowana lub przetarta.
- Mechanizm wiązania: zgrzewanie - stopu niklu stopionego i wtopionego w podłoże stalowe
- Typowa grubość plateru: 2,0-5,0 mm (minimum dwa-przejścia dla warstwy wierzchniej o niskim rozcieńczeniu)
- Zakres średnic: NPS 2 do NPS 48; Idealny do armatury i małych rur
- Czas realizacji: 10-16 tygodni
- Wielkość produkcji: dowolna wielkość (od jednej sztuki do tysięcy)
- Kluczowy parametr kontroli jakości: zawartość Fe<5% in the top cladding pass (prevents dilution-induced corrosion)
Porównanie kosztów
W przypadku wszystkich popularnych gatunków stopów niklu i rozmiarów rur, rury platerowane (3 mm płaszcz ze stali węglowej) kosztują 40-65% mniej niż rury z litego stopu niklu. Oszczędności rosną wraz ze średnicą rury: w przypadku 12-calowej rury NPS platerowany Inconel 625 kosztuje około 290 USD/kg w porównaniu z ~55 USD/kg w przypadku platerowanej rury – co oznacza redukcję kosztów materiału o ponad 60%. Ta przewaga kosztowa jest głównym czynnikiem zachęcającym do stosowania rur platerowanych w przemyśle naftowo-gazowym.
|
Opis rury |
Koszt stopu stałego ($/m) |
Koszt rur platerowanych ($/m) |
Oszczędności ($/m) |
Oszczędności (%) |
Roczne oszczędności (10 000 m) |
|
8" SCH 40 Inconel 625 (UNS N06625) |
$2,100 |
$840 |
$1,260 |
60% |
$12,600,000 |
|
10" SCH 40 Inconel 625 |
$3,150 |
$1,260 |
$1,890 |
60% |
$18,900,000 |
|
12" SCH 40 Inconel 625 |
$4,100 |
$1,640 |
$2,460 |
60% |
$24,600,000 |
|
16" SCH 30 Inconel 625 |
$6,200 |
$2,480 |
$3,720 |
60% |
$37,200,000 |
|
10" SCH 40, stop 825 (UNS N08825) |
$2,800 |
$1,120 |
$1,680 |
60% |
$16,800,000 |
|
12" SCH 40, stop 825 |
$3,700 |
$1,480 |
$2,220 |
60% |
$22,200,000 |
|
Stal nierdzewna 10" SCH 40 316L |
$580 |
$290 |
$290 |
50% |
$2,900,000 |
|
Stal nierdzewna 12" SCH 40 316L |
$720 |
$360 |
$360 |
50% |
$3,600,000 |
|
6" SCH 80 Monel 400 (UNS N04400) |
$1,800 |
$720 |
$1,080 |
60% |
$10,800,000 |
[Źródło] Szacunki kosztów na podstawie cen rynkowych stopów niklu w roku 2024-2025 dla ilości walcowanych. Koszt platerowania obejmuje grubość okładziny 3 mm, podłoże ze stali węglowej (API 5L X65), produkcję i NDE zgodnie z ASTM A265. Rzeczywiste ceny różnią się w zależności od ceny spotowej niklu, wielkości zamówienia i lokalizacji. Roczne oszczędności w oparciu o 10 000 metrów bieżących – typowe dla dużego projektu wydobycia na morzu.
Dlaczego rury ze stopu stałego niklu są tak drogie?
Rura ze stopu litego niklu jest droga, ponieważ zawiera ponad 60% niklu w masie -, a nikiel jest metalem towarowym, którego cena wynosi 16 000-25 000 dolarów za tonę metryczną. Rura platerowana zastępuje 80-90% tego drogiego materiału stalą węglową, której cena wynosi 600–900 dolarów za tonę – co stanowi 25-krotną różnicę w kosztach surowca – przy zachowaniu identycznej odporności na korozję wewnętrzną. Koszt dodania 3 mm okładziny ze stopu niklu do stali węglowej stanowi około 10-15% kosztu wykonania całej ściany ze stopu niklu.
W strukturze kosztów litej rury Inconel 625 dominuje surowiec: Inconel 625 zawiera wagowo około 61% niklu, 22% chromu, 9% molibdenu i 3,5% niobu. Przy cenie niklu wynoszącej 18 000 USD/tonę, chromu 12 000 USD/tonę i molibdenu 45 000 USD/tonę - koszt samego surowca Inconel 625 wynosi około 18–22 USD/kg. Dodając topienie, obróbkę na gorąco, obróbkę cieplną i NDE, koszt gotowej rury wynosi około 45–65 USD/kg w przypadku standardowych rozmiarów.
12-calowa rura SCH 40 waży około 73 kg/m, co daje koszt materiału w wysokości około 3300–4100 USD/m w przypadku litego Inconel 625. Podłoże ze stali węglowej dla rury platerowanej o tej samej średnicy i harmonogramie waży około 65 kg/m przy koszcie około 0,70 USD/kg, a warstwa okładzinowa ze stali Inconel 625 o grubości 3 mm waży około 8 kg/m przy cenie około 50 USD/kg. Całkowity koszt materiałów na rury platerowane wynosi około 45 USD/m (stal węglowa) + 400 USD/m (okładzina) + 200 USD/m (klejenie/formowanie)=około 650 USD/m - w porównaniu do 3300 USD/m w przypadku litego odpowiednika. Oznacza to pięciokrotną różnicę w kosztach na metr rury.
Analiza kosztów cyklu życia: CAPEX + OPEX w ciągu 30 lat
W ciągu 30-letniego cyklu życia platformy morskiej rury platerowane zapewniają całkowity koszt posiadania (TCO) o około 45–55% niższy niż w przypadku rur z litego stopu niklu. Dominującym czynnikiem są oszczędności CAPEX (40-60%). OPEX jest zasadniczo identyczny, ponieważ warstwa okładzinowa zapewnia taką samą odporność na korozję jak stop stały. Premia produkcyjna za rury platerowane (proces platerowania + dodatkowe NDE) stanowi jedynie 5-10% całkowitego kosztu, co jest znikome w porównaniu z oszczędnościami surowców.
|
Element kosztowy |
Rura lita Inconel 625 (12" SCH 40, 1000 m) |
Rura platerowana Inconel 625 (12" SCH 40, 1000 m) |
Ubrane oszczędności |
|
Zakup materiałów |
$4,100,000 |
$1,640,000 |
$2,460,000 (60%) |
|
Transport i logistyka |
82 000 USD (2% materiału) |
49 200 USD (3% materiału) |
$32,800 |
|
Instalacja (spawanie + NDE) |
$250,000 |
280 000 USD (+10% dla spoiny platerowanej) |
-$30,000 |
|
Wstępne-uruchomienie |
$45,000 |
$45,000 |
$0 |
|
Suma częściowa nakładów inwestycyjnych |
$4,477,000 |
$2,014,200 |
$2,462,800 (55%) |
|
Przegląd roczny (30 lat) |
300 000 USD (10 tys. USD rocznie) |
300 000 USD (10 tys. USD rocznie) |
$0 |
|
Konserwacja roczna (30 lat) |
450 000 USD (15 tys. USD rocznie) |
450 000 USD (15 tys. USD rocznie) |
$0 |
|
Koszt wymiany (rok 20) |
0 USD (zaprojektowano na 30 lat) |
0 USD (zaprojektowano na 30 lat) |
$0 |
|
Suma OPEX (30 lat) |
$750,000 |
$750,000 |
$0 |
|
ŁĄCZNY 30-LETNI TCO |
$5,227,000 |
$2,764,200 |
$2,462,800 (47%) |
[Źródło] Szacunki całkowitego kosztu posiadania dla ilustracyjnego projektu wydobywczego na morzu. Różnica w kosztach instalacji odzwierciedla dodatkową złożoność spawania rury platerowanej (spoina podkładowa + przejście okładzinowe). Rzeczywisty całkowity koszt posiadania różni się w zależności od lokalizacji projektu, stawek robocizny i ceny spotowej niklu w momencie zakupu.
Normy i specyfikacje
Zakupy i inspekcja rur platerowanych reguluje pięć norm. ASTM A264 (stal nierdzewna platerowana) i ASTM A265 (stal platerowana stopem niklu) określają wymagania dotyczące płyt platerowanych. API 5LD obejmuje rury stalowe platerowane/wyłożone do zastosowań w rurociągach. DNV ST F101 reguluje podmorskie systemy rurociągów, w tym rury platerowane. NACE MR0175 / ISO 15156 obejmuje środowiska kwaśnego siarkowodoru -, w których rury platerowane muszą wykazywać, że stop okładzinowy spełnia te same wymagania w przypadku stopu stałego.

|
Standard |
Tytuł |
Zakres |
Kluczowe wymagania |
|
ASTM A264 |
Płyta platerowana-stalą niklową-nierdzewną i chromową |
Płyta platerowana z okładziną ze stali nierdzewnej 304L/316L/317L na stali węglowej/niskostopowej- |
Shear strength >140 MPa; UT według A578; próba zginania; tolerancja grubości okładziny |
|
ASTM A265 |
Nikiel i nikiel-Stop podstawowy-Płyta stalowa platerowana |
Płyta platerowana powłoką Inconel, Hastelloy, Monel, Alloy 20 na stali węglowej/niskostopowej- |
Shear strength >140 MPa; UT według A578; próba zginania; skład chemiczny warstwy platerowanej |
|
API5LD |
Rura stalowa platerowana lub wyłożona CRA |
Kompletny produkt rurowy (formowany w płycie + spawany) do obsługi rurociągów |
Rura podstawowa według API 5L (X42-X80); platerowane spoiwo według A264/A265; NDE, w tym UT całego ciała; hydrotest; zakończyć przygotowania |
|
DNV ST F101 |
Podmorskie systemy rurociągów |
Morskie systemy rurociągów sztywnych, w tym rury platerowane |
Połączony projekt załadunku; analiza zmęczenia; kontrola złamań; naprężenie instalacyjne; jako uzupełnienie API 5LD dla zastosowań offshore |
|
NACE MR0175 / ISO 15156 |
Materiały dla środowisk zawierających H2S.-Środowiska zawierające H2S |
Kwalifikacja usług kwaśnych materiałów CRA |
Stop okładzinowy musi spełniać te same limity twardości w środowisku kwaśnym i odporność na SSC/SCC, co stop stały |
Inspekcja i testowanie - Weryfikacja integralności plateru
Rura platerowana poddawana jest większej liczbie testów NDE niż rura ze stopu pełnego - oprócz standardowych testów rur (test chemiczny, mechaniczny, hydrotest), rura platerowana wymaga 100% kontroli ultradźwiękowej pod kątem integralności wiązania zgodnie z normą ASTM A578 (poziom S2 lub S3), badania wytrzymałości na ścinanie połączenia platerowanego (minimum 140 MPa), próby zginania w celu sprawdzenia plastyczności połączenia platerowanego oraz PMI (pozytywnej identyfikacji materiału) stopu okładzinowego w celu sprawdzenia zgodność klasy.
- Badanie ultradźwiękowe (UT): kontrola 100% połączenia platerowanego zgodnie z normą ASTM A578, poziom S2 (siatka 50 mm) lub S3 (siatka 25 mm). Każdy niezwiązany obszar przekraczający granicę akceptacji musi zostać naprawiony lub wycięty.
- Test ścinania: Próbkę cylindryczną poddaje się obróbce mechanicznej z interfejsem spoiwa w połowie-wysokości i poddaje ją ścinaniu. Minimalna wytrzymałość na ścinanie: 140 MPa (20 000 psi) zgodnie z ASTM A264/A265.
- Test zginania: Próbkę o pełnej-ścianie-zgina się pod kątem 180 stopni na trzpieniu, przy rozciąganiu okładziny. Po zgięciu nie jest dozwolone oddzielanie się ani pękanie połączenia platerowanego.
- Analiza chemiczna: Stop okładzinowy jest analizowany zgodnie z obowiązującą normą ASTM (np. ASTM B443 dla Inconel 625). Stal podkładową analizuje się według ASTM A20/A20M.
- PMI (pozytywna identyfikacja materiału): 100% rur i złączek platerowanych zgodnie z ASTM E2148. Analiza XRF lub OES weryfikuje, czy skład stopu okładzinowego odpowiada specyfikacji zakupu.
- Test hydrostatyczny: Zgodnie z API 5LD, sekcja 9.3, każde platerowane złącze rurowe jest poddawane próbie wodnej przy 1,5-krotnym ciśnieniu obliczeniowym przez co najmniej 10 sekund czasu wytrzymywania.
Kiedy rura platerowana działa -, a kiedy nie
Rura platerowana jest zalecanym wyborem do wszystkich zastosowań z wewnętrznym przepływem korozyjnym, przy średnicy rury powyżej NPS 2 i temperaturze roboczej poniżej 450°C. Rura ze stopu pełnego niklu jest wymagana tylko wtedy, gdy środowisko zewnętrzne również jest korozyjne, średnica rury jest zbyt mała, aby zapewnić ekonomiczne pokrycie, lub temperatura pracy przekracza 450°C, gdzie niedopasowanie rozszerzalności cieplnej staje się znaczne.
|
Aplikacja |
Środek żrący |
Zakres temperatur |
Ciśnienie |
Polecany materiał |
Dlaczego nie solidny? |
Dlaczego nie ubrany? |
|
Linia przepływu wody produkowanej na morzu |
Woda morska + CO2 + H2S |
4-90C |
Do 345 barów |
Platerowany Inconel 625 (3 mm) na API 5L X65 |
Solid jest o 60% droższy przy identycznej odporności na korozję wewnętrzną |
- |
|
Podnośnik eksportu gazu morskiego (gaz suchy) |
Słodki gaz (CH4 + CO2) |
Temperatura otoczenia do 120°C |
Do 250 barów |
Solid API 5L X70 (nie jest wymagana agencja CRA) |
- |
- |
|
Rurociąg procesowy od góry (wylot separatora 3-fazowego) |
Wydobyta woda + ropa + gaz |
40-120C |
Do 100 barów |
Platerowany 316L (3mm) na API 5L X52 |
Solid 316L jest o 50% droższy |
- |
|
Linia kwasu siarkowego zakładów chemicznych |
H2SO4 (10-40%,<60C) |
20-60C |
Do 16 barów |
Solidny stop 20 (UNS N08020) - NPS 2 |
- |
NPS<2: clad uneconomical |
|
Obudowa studni geotermalnej |
Solanka + H2S + CO2 |
150-350C |
Do 200 barów |
Stały Inconel 625 lub stop 825 |
- |
Temp >450C lokalnie: ryzyko niedopasowania termicznego |
|
Linia przepływu podmorskiego (zakopana na zewnątrz) |
Wytworzony płyn (wewnętrzny) + mokra gleba (zewnętrzna) |
4-80C |
Do 500 barów |
Platerowany Inconel 625 (3 mm) + zewnętrzna powłoka FBE na API 5L X70 |
Ciało stałe: wewnętrzny CRA jest marnotrawstwem, ponieważ zewnętrzną ochroną jest powłoka |
Powłoka zewnętrzna radzi sobie z korozją zewnętrzną |
|
Instalacja alkilowania HF (rafineria) |
Kwas fluorowodorowy (bezwodny) |
20-80C |
Do 30 barów |
Stały Monel 400 - NPS 4 |
- |
HF wymaga dla bezpieczeństwa pełnej ściany Monel; platerowane NB-ograniczenie dla małej średnicy |
|
Absorber odsiarczania spalin (IOS). |
SO2 + Mgła H2SO4 |
50-100C |
Atmosferyczny |
Lity Hastelloy C276 lub platerowany Hastelloy C276 na stali węglowej |
Solid jest o 60% droższy |
Platerowane to standardowy wybór |
|
Rury oprzyrządowania o małej średnicy- |
Próbka płynu procesowego |
Temperatura otoczenia do 150°C |
Do 100 barów |
Solidny 316L (6 mm lub 12 mm OD) |
- |
Rurka za mała na okładzinę |
|
Urządzenie do usuwania kwaśnej wody rafinerii nad głową |
H2S + NH3 + H2O |
80-130C |
Do 10 barów |
Platerowany stop 825 (3 mm) na stali węglowej |
Solid Alloy 825 jest o 55% droższy |
- |
Trzy przypadki, w których wymagana jest rura ze stopu niklu
Zasada 1Zewnętrzne środowisko korozyjne. Kiedy zewnętrzna część rury jest narażona na działanie czynników korozyjnych, - rura zakopana w kwaśnej glebie z H2S, rura zanurzona w kwaśnej wodzie lub rura w atmosferze korozyjnej, - wymagana jest solidna rura CRA, ponieważ podkładka ze stali węglowej korodowałaby od zewnątrz. Rura platerowana chroni jedynie powierzchnię wewnętrzną.
Zasada 2Średnica rury poniżej NPS 2 (DN 50). Poniżej 2-średnicy nominalnej stosunek grubości okładziny-do-ściany- staje się nieekonomiczny. 1,5-calowa rura SCH 40 ma grubość ścianki zaledwie 3,68 mm. Jeśli okładzina ma grubość 3 mm, w przypadku stali węglowej mniej niż 0,68 mm – podłoże jest tak cienkie, że nie zapewnia wytrzymałości konstrukcyjnej. W tym momencie solidna rura CRA kosztuje tyle samo lub mniej niż rura platerowana.
Zasada 3Temperatura pracy powyżej 450C. Powyżej 450°C różnica we współczynnikach rozszerzalności cieplnej pomiędzy stopami niklu (CTE ~14 x 10 K) i stalą węglową (CTE ~12 x 10 K) powoduje powstawanie dużych naprężeń ścinających na powierzchni styku plateru podczas cykli termicznych. Powyżej 450°C granica plastyczności interfejsu również maleje, zwiększając ryzyko odłączenia plateru pod łącznym ciśnieniem i naprężeniem termicznym. Rura ze stopu litego eliminuje ten tryb awarii.
Spawanie rur platerowanych
Spawanie złącza spawanego rury platerowanej to proces dwu-etapowy-, w którym podłoże ze stali węglowej jest najpierw spawane za pomocą spoiwa ze stali węglowej, a następnie okładzina stopowa jest odnawiana w poprzek spoiny za pomocą spoiwa ze stopu niklu. Jeśli spoina podkładowa wniknie w okładzinę lub jeśli warstwa okładziny będzie nadmiernie rozcieńczona, odporność korozyjna strefy spoiny zostanie obniżona. W przypadku każdej specyfikacji procedury spawania rur platerowanych (WPS) wymagana jest prawidłowa kwalifikacja technologii spawania zgodnie z ASME, sekcja IX i API 5LD.

Złącze spawane rury platerowanej wymaga starannie zaprojektowanej geometrii rowka. Standardowym rowkiem do zgrzewania doczołowego rur platerowanych jest skos złożony: tylna strona ze stali węglowej ma konwencjonalny pojedynczy skos-V (kąt zawarty 60 stopni) przyspawany od zewnątrz elektrodą ze stali węglowej (np. E7018 dla API 5L X65). Po ukończeniu i sprawdzeniu spoiny podkładowej (VT i RT/UT) przygotowuje się-odcinek tylnej części rury po wewnętrznej stronie rury - warstwę okładziny usuwa się około 5–8 mm z każdej strony złącza spawanego, aby odsłonić czystą stal węglową.
Następnie warstwę renowacyjną okładziny osadza się przy użyciu spoiwa ze stopu niklu (np. ERNiCrMo-3 w przypadku okładzin z Inconel 625) przy minimalnym rozcieńczeniu (<5% Fe). After the cladding pass, the weld is inspected by VT and PT (penetrant testing), and PMI verifies that the cladding composition meets the alloy specification. A post-weld cladding pass ferrite check (<5% Fe) is required for sour service per ISO 15156.
Zasada 4Ścieżkę spoiny okładziny należy wykonać za pomocą spoiwa ze stopu niklu odpowiadającego klasie okładziny. - Nigdy nie należy stosować wypełniacza ze stali węglowej po stronie plateru. Nawet pojedynczy ścieg spoiny ze stali węglowej w kontakcie z żrącym płynem może zainicjować korozję wżerową w ciągu kilku miesięcy pracy.
Zasada 5Obróbka cieplna po-spawaniu (PWHT) podłoża ze stali węglowej - zazwyczaj 600-650°C przez 1 godzinę na 25 mm grubości ściany – należy ją przeprowadzić PRZED renowacją okładziny, jeśli stop okładziny jest podatny na uczulenie w temperaturach PWHT (np. okładzina ze stali nierdzewnej 316L). W przypadku okładzin ze stopów niklu (Inconel 625, Alloy 825) PWHT można przeprowadzić po platerowaniu, jeśli zachowa się ostrożność, aby uniknąć wytrącania się węglika chromu.
Różnica w kosztach spawania - platerowana i pełna
|
Parametr spawania |
Solidna rura Inconel 625 |
Rura platerowana Inconel 625 |
Wpływ na koszty platerowane a stałe |
|
Koszt metalu wypełniającego |
80-120 USD/kg (pełny staw ERNiCrMo-3) |
30 USD/kg (podkład E7018) + 100 USD/kg (kareta platerowana ERNiCrMo-3) |
Platerowane: +10-15% (dwa spoiwa, dwa przejścia) |
|
Wymagana umiejętność spawacza |
Spawacz z certyfikatem stopów niklu |
Certyfikowany spawacz stali węglowej + stopu niklu (podwójna certyfikacja) |
Odziany: wyższe wymagania dotyczące umiejętności |
|
Koszt NDE |
Standardowy (RT + PT) |
RT + PT + PMI + Fe-sprawdź przepustkę platerowaną |
Platerowany: +20-30% kosztu NDE |
|
Całkowity koszt złącza spawanego (12" SCH 40) |
400-500 dolarów za sztukę |
500-650 dolarów za stawkę |
Platerowane: +20-30% na złącze |
[Źródło] Szacunkowe koszty spawania w produkcji warsztatowej. Koszty spawania w terenie wynoszą zazwyczaj 1,5-2x koszty warsztatu. Spawanie rur platerowanych jest droższe w przeliczeniu na złącze, ale stanowi to niewielki procent całkowitego kosztu instalacji – oszczędności materiału (60%) znacznie przewyższają premię za spawanie (20-30% na złącze).
Często zadawane pytania
P: Ile pieniędzy można zaoszczędzić na rurze platerowanej w porównaniu z rurą z litego stopu niklu?
Odp.: Rura platerowana pozwala zaoszczędzić około 40-60% kosztów materiału w porównaniu z rurami ze stopu pełnego niklu. W przypadku typowej 12-calowej rury Inconel 625 rura platerowana kosztuje około 1640 USD/m w porównaniu z 4100 USD/m w przypadku rury pełnej, co oznacza oszczędność 2460 USD na metr. W przypadku projektu obejmującego 1000 metrów 12-calowej rury oznacza to oszczędności materiałowe o wartości 2,46 miliona dolarów. W ciągu 30-letniego cyklu życia rura platerowana zapewnia o około 47% niższy całkowity koszt posiadania, ponieważ odporna na korozję warstwa okładziny zapewnia identyczną żywotność jak rura z litego stopu, eliminując jednocześnie 80–90% drogiego materiału ze stopu niklu.
P: Czy rura platerowana jest tak wytrzymała jak rura ze stopu niklu?
O: Tak -, a w niektórych przypadkach jest silniejszy. Wytrzymałość konstrukcyjna rury zależy od podłoża ze stali węglowej (np. API 5L X65 o granicy plastyczności 450 MPa), a nie od cienkiej warstwy okładziny. Inconel 625 ma granicę plastyczności ~414 MPa w stanie wyżarzonym, podczas gdy API 5L X65 ma granicę plastyczności 450 MPa - rura platerowana jest w rzeczywistości o 8% mocniejsza pod względem utrzymywania ciśnienia. Warstwa okładziny ma znikomy udział w wytrzymałości konstrukcyjnej, ponieważ stanowi tylko 3 mm z całkowitej ściany o grubości 9,53 mm (12 cali SCH 40). Ciśnienie znamionowe oblicza się na podstawie całkowitej grubości ściany zgodnie z normą ASME B31.3 lub DNV ST F101 -. Warstwa okładziny wlicza się w całości do grubości ściany w przypadku konstrukcji mechanicznej.
P: Czy rury platerowane można stosować w kwaśnych warunkach (środowiska zawierające H2S-)?
Odp.: Tak, pod warunkiem, że stop okładzinowy jest dopuszczony do określonego ciśnienia cząstkowego H2S, temperatury i stężenia chlorków zgodnie z NACE MR0175 / ISO 15156. Rura platerowana musi spełniać trzy dodatkowe wymagania: (1) twardość stopu okładzinowego musi wynosić maksymalnie 22 HRC (248 HV10) w przypadku stopów niklu do obróbki plastycznej; (2) musi być rozcieńczenie strefy spawania<5% Fe in the top cladding pass to maintain the alloy chemistry in the corrosion-resistant range; (3) the carbon steel backing must also meet NACE hardness requirements for the backing material grade (primarily relevant for the weld HAZ). Clad Inconel 625 and Alloy 825 pipes are widely used in sour gas production facilities worldwide - they are NACE MR0175 / ISO 15156 listed materials when the cladding alloy meets the qualification requirements.
P: Jaka jest różnica między rurą platerowaną a rurą spawaną?
Odp.: Rura platerowana (walcowana na gorąco lub klejona wybuchowo) ma warstwę okładzinową uformowaną integralnie z metalem nieszlachetnym podczas produkcji płyt, PRZED uformowaniem rury. Naspawana rura nakładkowa ma warstwę okładzinową osadzoną poprzez przyspawanie do wnętrza już-uformowanej rury ze stali węglowej. Kluczowe różnice: (1) Rura platerowana ma zerowe rozcieńczenie warstwy okładziny (chemia stopu jest identyczna jak w przypadku oryginalnej płyty), podczas gdy napoina ma rozcieńczenie 5-10% w pierwszym przejściu (Fe ze stalowego podłoża miesza się z okładziną); (2) Rura platerowana ma z założenia jednakową grubość okładziny, natomiast grubość napawania różni się o 10-20% ze względu na charakter procesu spawania; (3) Napawana warstwa jest bardziej elastyczna, - można ją stosować do złączek, małych średnic i napraw, ale zazwyczaj jest droższa w przeliczeniu na jednostkę powierzchni niż okładzina klejona na gorąco. W przypadku rur prostych o dużej średnicy (NPS 16+) standardem jest rura platerowana walcowana na gorąco; w przypadku kształtek i małych średnic standardem jest napawanie.
P: Co się stanie, jeśli warstwa okładziny ulegnie uszkodzeniu podczas montażu lub serwisu?
Odp.: Uszkodzoną warstwę okładzinową można naprawić poprzez napawanie w terenie -. Jest to jedna z zalet rur platerowanych w porównaniu z rurami wykładanymi, których nie da się naprawić. Procedura naprawy polega na: zeszlifowaniu uszkodzonej warstwy okładziny na głębokość odsłaniającą czystą, niezanieczyszczoną stal węglową; wypełnić pasującym spoiwem ze stopu niklu metodą spawania metodą TIG (TIG); szlifować równo z sąsiednią powierzchnią okładziny; kontrola PT; i PMI sprawdzają, czy stop naprawczy odpowiada oryginalnej specyfikacji okładziny. Jeśli uszkodzenie rozciąga się na podłoże ze stali węglowej (np. uderzenie zewnętrzne powodujące wgniecenie), dotknięty odcinek należy wyciąć i zastąpić nowym zaślepką rury platerowanej, przyspawaną na miejscu zgodnie z kwalifikowaną procedurą spawania rur platerowanych.
P: Jak długo wytrzymuje rura platerowana w transporcie morskim?
Odp.: Rury platerowane Inconel 625 stosowane w instalacjach wodociągowych wydobywanych na morzu mają projektowany okres trwałości wynoszący 25-30 lat przy zerowym naddatku na korozję wewnętrzną - taki sam jak w przypadku litej rury Inconel 625. Warstwa okładzinowa koroduje z szybkością mniejszą niż 0,01 mm/rok w typowych płynach wytwarzanych na morzu (woda morska + śladowa ilość CO2 + H2S w temperaturze 4-90°C). W tym tempie korodowanie warstwy okładzinowej o grubości 3 mm zajęłoby ponad 300 lat, co znacznie przekracza żywotność przewidywanego projektu. Zewnętrzny nośnik ze stali węglowej jest chroniony 3-warstwową powłoką polipropylenową (3LPP) lub epoksydową (FBE), której żywotność projektowana wynosi 25–30 lat w przypadku pracy w ziemi lub w zanurzeniu zgodnie z DNV RP F106. Jeśli powłoka zewnętrzna ulegnie uszkodzeniu, podłoże ze stali węglowej będzie korodować w tempie 0,1–0,3 mm/rok w wodzie morskiej, co jest uwzględniane w naddatku na korozję zewnętrzną (zwykle 3–6 mm). Dzięki zarówno wewnętrznej, jak i zewnętrznej ochronie antykorozyjnej odpowiednio zaprojektowana rura platerowana osiąga żywotność 25-30 lat.