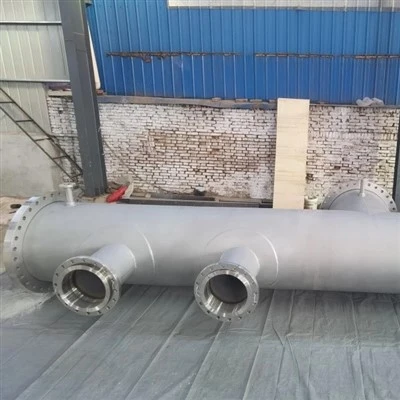
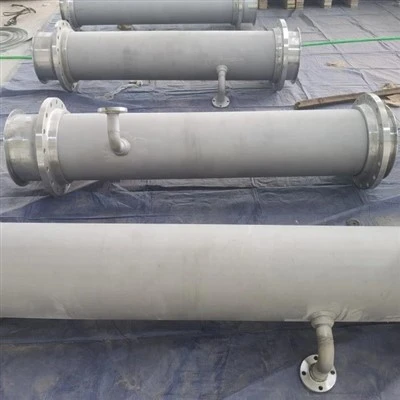
Rura bez szwu Hastelloy C22(UNS N06022) jest produkowany zgodnie z normą ASTM B622 i obejmuje rury ze stopu niklu,-chromu-molibdenu-w średnicach nominalnych od 1/8 cala do 12 cali (OD do około 273 mm / 10,75 cala) w klasach od 5S do XXS. Wymaga wyżarzania rozpuszczającego w temperaturze 1120-1175 stopni C z szybkim hartowaniem i musi spełniać minimalną wytrzymałość na rozciąganie 690 MPa (100 ksi) i wydajność 283 MPa (40 ksi).

Wartość ciśnienia nie jest klasą stałego kołnierza, ale jest obliczana zgodnie z normą ASME B31.3 na podstawie grubości ścianki i dopuszczalnego naprężenia; reprezentatywna rura NPS 2 SCH 80 wytrzymuje około 39 MPa (5660 psi) w temperaturze pokojowej i maleje wraz z temperaturą.
Co to jest rura bez szwu Hastelloy C22 i czym różni się od rury C276?
Hastelloy C22 (UNS N06022) to stop odporny na korozję niklu,-chromu-molibdenu-wolframu-, zawierający więcej chromu (20-22,5 procent) niż C276 (14,5-16,5 procent), co zapewnia mu doskonałą odporność na środowiska utleniające i mieszane kwasy, podczas gdy C276 zachowuje niewielką przewagę w mocnych redukujące kwasy ze względu na wyższą zawartość molibdenu.
C22 i C276 należą do rodziny Hastelloy C, obejmującej stopy niklu-molibdenu-chromu, ale są zoptymalizowane pod kątem różnych warunków korozyjnych. C22 został opracowany, aby wypełnić lukę pomiędzy C276 (najlepszy w redukujących kwasach) i C4 (najlepszy w mediach utleniających). Wyższa zawartość chromu (około 21% w porównaniu z 15,5%) tworzy bardziej stabilną warstwę pasywną w środowiskach utleniających, takich jak kwas azotowy, mokry chlor i chlorek żelazowy, a zwłaszcza w mieszanych strumieniach utleniających-redukujących. Jego molibden (12,5-14,5 proc.) jest nieco niższy niż C276 (15-17 proc.), więc w silnie redukujących kwasach (np. gorący stężony HCl) C276 jest minimalnie lepszy, ale różnica jest niewielka.
W przypadku większości zastosowań FGD, chemicznych, celulozowych-i-papierniczych preferowanym wyborem jest C22, ponieważ środowiska usług zwykle powodują utlenianie lub mieszanie, a nie wyłącznie redukcję. Obydwa stopy są w pełni austenityczne, wyżarzane-rozsycająco i spawane według podobnych procedur. W szczególności w przypadku rur bez szwu często wybiera się C22, gdy strumień procesowy zawiera chlorowane utleniacze lub mieszane kwasy.
Tabela 1. Kluczowe różnice C22 i C276 w zakresie obsługi rur
|
Nieruchomość |
C22 (UNS N06022) |
C276 (UNS N10276) |
|
Chrom |
20.0 - 22.5 procent |
14.5 - 16.5 procent |
|
Molibden |
12.5 - 14.5 procent |
15.0 - 17.0 procent |
|
Wolfram |
2.5 - 3.5 procent |
3.0 - 4.5 procent |
|
Węgiel (maks.) |
0,015 proc |
0,010 procent |
|
PREN (w przybliżeniu) |
około 65 |
około 68 |
|
Najlepiej w |
Utleniający + kwas mieszany |
Silne kwasy redukujące |
|
Mokry chlor/podchloryn |
Doskonały (preferowany) |
Dobry |
|
Gorący H2SO4 (mieszany) |
Doskonały |
Dobry |
|
Stężony HCl |
Dobry |
Lepsza |
|
Koszt względny |
100 procent (wartość bazowa) |
95 - 105 procent |
|
Wspólna specyfikacja rur |
ASTM B622 |
ASTM B622 |
Źródło: ASTM B574/B622; Arkusze danych Haynes International C22 (H-2014) i C276 (H-2002); Rejestr UNS N06022 / N10276.
Co obejmuje norma ASTM B622 dla rur bez szwu C22?
ASTM B622 to standardowa specyfikacja dla rur i przewodów bez szwu z niklu i-kobaltu, obejmująca rury bez szwu C22 w-stanie wyżarzonym w roztworze, z wymaganiami dotyczącymi składu chemicznego, właściwości mechanicznych, badań hydrostatycznych i nieniszczących, wymiarów i certyfikacji.

ASTM B622 to podstawowa norma produktowa dotycząca bezszwowych rur i przewodów ze stopów-niklu, a C22 (UNS N06022) jest wymieniony wśród objętych nią stopów. Specyfikacja dotyczy: (1) granic składu chemicznego (analiza cieplna i analiza produktu); (2) właściwości mechaniczne (minimalna wytrzymałość na rozciąganie i plastyczność, wydłużenie); (3) obróbka cieplna (wyżarzanie rozpuszczające); (4) tolerancje wymiarowe średnicy zewnętrznej, grubości ścianki i długości; (5) opcje badań nieniszczących, w tym próba hydrostatyczna, metoda prądów wirowych, metoda ultradźwiękowa lub pneumatyczna próba szczelności; (6) oznakowanie i certyfikacja typu EN 10204-. W przypadku rur przeznaczonych do pracy pod ciśnieniem normę B622 stosuje się wraz z obowiązującymi przepisami dotyczącymi rur (ASME B31.3 dla procesów, ASME B31.1 dla mocy), które regulują projektowanie, dopuszczalne naprężenia i spawanie. Należy pamiętać, że rura bez szwu objęta jest normą B622, natomiast rura spawana z tego samego stopu objęta jest normą ASTM B619 (rura spawana) i B626 (rura spawana). Dlatego rura C22 o dużej średnicy jest zwykle spawana (B619), ponieważ wymiary bez szwu są ograniczone.
Tabela 2. Elementy zakresu ASTM B622 dla rur C22
|
Wymóg |
Przepis ASTM B622 |
|
Pokryte stopem |
UNS N06022 (Hastelloy C22) i inne stopy Ni-Co |
|
Formularz produktu |
Bezszwowa rura i rurka |
|
Stan |
Wyżarzone rozwiązanie |
|
Chemia |
Ciepło + analiza produktu według limitów z Tabeli 1 |
|
Próba rozciągania |
Wymagane dla każdej partii/ciepla |
|
Próba spłaszczania |
Wymagane dla rury (wg B622) |
|
Badanie nieniszczące |
Hydrostatyczny LUB prąd wirowy / UT / pneumatyczny (do wyboru) |
|
Tolerancja wymiarowa |
OD i ściana zgodnie z tabelą B622 |
|
Orzecznictwo |
Dostępna wersja EN 10204 3.1 / 3.2 |
|
Standardy towarzyszące |
Rura spawana B619, rura spawana B626, pręt B574, kucie B564 |
Źródło: ASTM B622-21 (standardowa specyfikacja dla rur i rur bez szwu ze stopów niklu i niklu i kobaltu); ASME B31.3.
Jakie są limity składu chemicznego rury C22 (UNS N06022)?
ASTM B622 ogranicza skład chemiczny C22 do ściśle kontrolowanego zakresu -, zwłaszcza chromu 20,0-22,5 procent, molibdenu 12,5-14,5 procent, wolframu 2,5–3,5 procent i bardzo niskiej zawartości węgla maksymalnie 0,015 procent – co zapewnia stopowi łączną odporność na utlenianie i zmniejszanie korozji.
Granice składu chemicznego stanowią podstawę właściwości korozyjnych C22. Chrom w ilości 20-22,5 procent jest najwyższy wśród stopów z rodziny C- i odpowiada za odporność na kwasy utleniające. Molibden w stężeniu 12,5-14,5 procent zapewnia odporność na wżery chlorkowe i kwasy redukujące. Wolfram (2,5-3,5 procent) uzupełnia molibden w odporności na wżery.
Ultra-niska zawartość węgla (maks. 0,015 procent) i ultra-niska zawartość krzemu (maks. 0,08 procent) zapobiegają wytrącaniu się-granicznych ziaren węglików i krzemków podczas spawania, dzięki czemu C22 jest zasadniczo odporny na uczulanie-strefy spawania bez-obróbki cieplnej po spawaniu. Zawartość kobaltu jest ograniczona do maksymalnie 2,5% (wymóg wynikający z-przemysłu nuklearnego), a zawartość żelaza jest ograniczona do 3-6%, aby zachować dominację osnowy niklowej. Żelazo jest celowo ograniczone do wąskiego pasma 2–6 procent – wystarczająco wysokiego ze względu na cenę, ale wystarczająco niskiego, aby zachować odporność na korozję. Limity te są weryfikowane poprzez analizę cieplną i, jeśli tak określono, analizę produktu (kontrolę) gotowej rury.
Tabela 3. Wartości graniczne składu chemicznego C22 (UNS N06022) (ASTM B622)
|
Element |
Skład (procent wagowy) |
|
Nikiel (Ni) |
Bilans (około 56 min) |
|
Chrom (Cr) |
20.0 - 22.5 |
|
Molibden (Mo) |
12.5 - 14.5 |
|
Wolfram (W) |
2.5 - 3.5 |
|
Żelazo (Fe) |
2.0 - 6.0 |
|
Kobalt (Co) |
2,5 maks |
|
Mangan (Mn) |
maks. 0,50 |
|
Krzem (Si) |
maks. 0,08 |
|
Węgiel (C) |
0,015 maks |
|
Fosfor (P) |
0,020 maks |
|
Siarka (S) |
0,010 maks |
|
Wanad (V) |
maks. 0,35 |
Źródło: ASTM B622-21 Tabela 1 (UNS N06022); Arkusz danych Haynes C22 H-2014.
Jakie są wymagania dotyczące właściwości mechanicznych rur bez szwu C22?
ASTM B622 wymaga, aby rura bez szwu C22 spełniała minimalną wytrzymałość na rozciąganie 690 MPa (100 ksi), minimalną granicę plastyczności 283 MPa (40 ksi) i minimalne wydłużenie 45 procent, co plasuje ją wśród silniejszych stopów-odpornych na korozję i nadaje się do pracy przy cienkich-ciśnieniach ścianek.

Minimalne wartości mechaniczne zapewniają, że rura może wytrzymać ciśnienie i jest odporna na odkształcenia. Wytrzymałość na rozciąganie 690 MPa i plastyczność 283 MPa są identyczne pod względem wielkości jak w przypadku C276, ponieważ oba są stopami austenitycznymi wzmacnianymi-roztworem-o podobnym wzmocnieniu osnowy. Wymóg wydłużenia wynoszący 45 procent potwierdza doskonałą ciągliwość, która ma kluczowe znaczenie dla formowania, zginania i pochłaniania naprężeń bez pękania. Twardość nie jest osobno określona w B622, ale zazwyczaj mieści się w zakresie 85-95 HRB w stanie wyżarzonym.
Właściwości te dotyczą-pełnego przekroju rury bez szwu i są weryfikowane za pomocą próby rozciągania wzdłużnego. W przypadku projektowania wartością kontrolną jest dopuszczalne naprężenie ASME (patrz sekcja 6), które wynika z tych właściwości rozciągających z normowymi współczynnikami bezpieczeństwa. Ponieważ C22 nie jest utwardzalny-wydzieleniowo, jego wytrzymałości nie można zwiększyć poprzez obróbkę cieplną; wszelkie wzmocnienia muszą pochodzić z pracy na zimno (której na ogół unika się w przypadku prac korozyjnych, ponieważ może to powodować uczulenie) lub z grubości ścianki.
Tabela 4. Właściwości mechaniczne C22 (wyżarzone w roztworze, ASTM B622)
|
Nieruchomość |
Minimalne wymagania |
Typowa wartość |
|
Wytrzymałość na rozciąganie |
690 MPa (100 ksi) |
720 - 790 MPa |
|
Granica plastyczności (0,2 procent) |
283 MPa (40 ksi) |
320 - 370 MPa |
|
Wydłużenie (min) |
45 procent |
48 - 55 procent |
|
Twardość |
nie określono |
85 - 95 HRB |
|
Gęstość |
- |
8,69 g/cm3 |
|
Moduł sprężystości |
- |
205 GPa |
Źródło: ASTM B622-21; ASME BPVC Sekcja II Część D (2023); Haynesa H-2014.
Jaki jest zakres rozmiarów rur bez szwu C22 według ASTM B622?
Rura bez szwu C22 zgodna z ASTM B622 jest zazwyczaj dostarczana w nominalnych rozmiarach rur od 1/8 cala do 12 cali (średnica zewnętrzna do około 273 mm / 10,75 cala), o grubościach ścianek od Harmonogramu 5S do XXS; rury o średnicach większych niż około 12 cali są zwykle dostarczane jako rury spawane zgodnie z ASTM B619.
Rura bez szwu jest wytwarzana poprzez przekłuwanie i wydłużanie litego kęsa, co staje się niepraktyczne i nieekonomiczne powyżej pewnych średnic. ASTM B622 obejmuje zatem zakres rozmiarów bez szwu, który młyny mogą niezawodnie wytwarzać, zazwyczaj do NPS 12 (273 mm OD). Typowe rozmiary zapasów to NPS 1/2, 3/4, 1, 1,5, 2, 3, 4, 6, 8, 10 i 12.
Grubość ścianki jest zgodna z systemem harmonogramów ANSI B36.19M (stal nierdzewna): 5S, 10S, 40S, 80S, 120, 160 i XXS. Do ochrony antykorozyjnej często stosuje się cieńsze ścianki (5S, 10S), ponieważ stop jest drogi, a projekt uwzględnia naddatek na korozję; jeśli chodzi o wytrzymałość mechaniczną, typowe są 40S/80S.
Długości w przypadku szwu wynoszą zwykle 3-6 metrów (10–20 stóp), chociaż w niektórych fabrykach dostępne są podwójnie losowe długości do 12 metrów.
W przypadku projektów wymagających rur NPS 14, 16, 20 lub 24 cali C22, standardowym rozwiązaniem jest trasa spawana (ASTM B619) z pełną radiografią.
Tabela 5. Dostępność typowych rozmiarów rur bez szwu C22
|
NPS |
średnica zewnętrzna (mm) |
Wspólne harmonogramy |
Ściana wspólna (SCH 40S, mm) |
|
1/2 |
21.3 |
5S, 10S, 40S, 80S |
2.77 |
|
1 |
33.4 |
5S, 10S, 40S, 80S |
3.38 |
|
2 |
60.3 |
5S, 10S, 40S, 80S, 160, XXS |
3.91 |
|
3 |
88.9 |
5S, 10S, 40S, 80S, XXS |
5.49 |
|
4 |
114.3 |
5S, 10S, 40S, 80S, XXS |
6.02 |
|
6 |
168.3 |
5S, 10S, 40S, 80S, XXS |
7.11 |
|
8 |
219.1 |
5S, 10S, 40S, 80S |
8.18 |
|
10 |
273.1 |
5S, 10S, 40S, 80S |
9.27 |
|
12 |
323.9 |
5S, 10S, 40S (wspólne spawane) |
10,31 (często B619) |
Źródło: wymiary ASTM B622 / B36.19M; Lista akcji JN Alloy 2026; dane katalogowe młyna.
Jakie są wartości ciśnienia rur bez szwu C22?
Rura bez szwu C22 nie ma ustalonej „klasy ciśnienia”, jak kołnierz; jego maksymalne dopuszczalne ciśnienie robocze (MAWP) oblicza się zgodnie z ASME B31.3 na podstawie grubości ścianki i dopuszczalnego naprężenia normowego, które dla C22 wynosi około 190 MPa w temperaturze pokojowej i spada do około 165 MPa w 300 stopniach C i 150 MPa w 400 stopniach C.

W przeciwieństwie do kołnierzy (w przypadku których podano wartości ciśnienia-temperatury w tabeli ASME B16.5 według klas), obliczana jest wytrzymałość ciśnieniowa rury. Obowiązujące równanie ASME B31.3 dotyczące grubości projektowej ciśnienia wewnętrznego to: t=(P * D) / (2 * (S * E + P * Y)), gdzie P to ciśnienie obliczeniowe, D to średnica zewnętrzna, S to dopuszczalne naprężenie, E to współczynnik jakości (1,0 dla szwu), a Y to współczynnik (0,4 poniżej 480 stopni C). Przestawianie w celu obliczenia maksymalnego ciśnienia, jakie może wytrzymać dana ściana: P=(2 * S * E * t) / (D - 2 * Y * t).
Poniższa tabela przedstawia reprezentatywne wartości MAWP dla typowych bezproblemowych rozmiarów i harmonogramów, obliczone dla E=1.0 i Y=0.4 przy użyciu orientacyjnych wartości S. Liczby te służą jako odniesienie do projektu; rzeczywiste dopuszczalne naprężenia należy pobrać z aktualnego wydania ASME BPVC Sekcja II Część D i projektowej temperatury. Należy zauważyć, że wraz ze wzrostem temperatury S spada, więc MAWP spada - rura NPS 2 SCH 80 o ciśnieniu znamionowym około 39 MPa w temperaturze 20 stopni C przenosi około 30 MPa w temperaturze 400 stopni C.
Tabela 6. Naprężenie dopuszczalne C22 (ASME BPVC II-D, orientacyjne)
|
Temperatura |
Dopuszczalne naprężenie S (MPa) |
|
20 stopni C |
około 190 |
|
100 stopni C |
około 185 |
|
200 stopni C |
około 178 |
|
300 stopni C |
około 165 |
|
400 stopni C |
około 150 |
|
500 stopni C |
około 135 |
Tabela 7. Reprezentatywny MAWP rury bez szwu C22 (obliczony zgodnie z ASME B31.3, E=1.0, Y=0.4)
|
Rozmiar / Harmonogram |
Ściana t (mm) |
MAWP przy 20°C (MPa) |
MAWP przy 300°C (MPa) |
MAWP przy 400°C (MPa) |
|
NPS 1 SCH 80 |
3.38 |
47.0 |
40.8 |
37.1 |
|
NPS 2 SCH 80 |
3.91 |
39.1 |
33.9 |
30.9 |
|
NPS 2 SCH 160 |
7.01 |
64.5 |
56.0 |
51.0 |
|
NPS 3 SCH 80 |
5.49 |
34.1 |
29.6 |
26.9 |
|
NPS 4 SCH 80 |
6.02 |
29.0 |
25.2 |
22.9 |
|
NPS 6 SCH 40S |
7.11 |
17.5 |
15.2 |
13.8 |
|
NPS 8 SCH 40S |
8.18 |
13.4 |
11.6 |
10.6 |
Przykład praktyczny: Dla NPS 2 SCH 80 (OD 60,3 mm, ściana 3,91 mm) w temperaturze 20 stopni C z S=190 MPa: P=(2 x 190 x 1,0 x 3,91) / (60.3 - 2 x 0,4 x 3,91)=1485.8 / 57.17=26.0 MPa. Zwróć uwagę, że różne odniesienia używają nieco innego S i zaokrągleń; Powyższe wartości mają charakter orientacyjny i należy je zweryfikować z edycją kodu sterującego.
Jak wypadają modele C22 i C276 w zakresie usług rur bez szwu?
W przypadku rur bez szwu wybierz C22, gdy stosowane są kwasy utleniające, chlorowane lub mieszane-(FGD, wybielacze, mokry chlor, kwas azotowy-) i wybierz C276, gdy dominującym zagrożeniem jest silny kwas redukujący (gorący stężony HCl, niektóre strumienie siarki) - w przypadku większości rurociągów chemicznych i FGD, C22 jest solidniejszą i równie{6}}opłacalną opcją.
Dobór-specyficznej rury pomiędzy C22 i C276 opiera się na tej samej logice, co porównanie stopów w Części 1, ale jest zaostrzony przez fakt, że większość rur C22 jest używana w środowiskach utleniających lub mieszanych. W-systemach odsiarczania gazów spalinowych (FGD), gdzie środowisko płuczki zawiera chlorki, siarczany i utleniacze (takie jak podchloryn z bielenia), wyższa zawartość chromu w C22 zapewnia wyraźną przewagę w zakresie trwałości i stała się de facto standardem dla pochłaniaczy FGD i rur plastycznych.
W zakładach bielących celulozę i papier (dwutlenek chloru, podchloryn) C22 podobnie przewyższa C276. C276 zachowuje przewagę tylko tam, gdzie dominuje gorący stężony HCl lub bardzo agresywny redukujący kwas siarkowy. Z punktu widzenia produkcyjnego oba są spawane identycznie (wypełniacz ERNiCrMo-10 lub ERNiCrMo-22), więc decyzja jest podejmowana wyłącznie pod kątem korozji. Cena jest zasadniczo taka sama (C22 w granicach 0-10 procent C276). Praktyczna zasada: jeśli inżynier procesu nie jest pewien, czy strumień jest utleniający, czy mieszany, należy określić C22 dla rury, ponieważ obejmuje on szerszą obwiednię.
Tabela 8. Wybór rur C22 i C276 według usługi
|
Środowisko usług |
Preferowany stop rur |
Powód |
|
Płuczka FGD, ciągliwa, mgła |
C22 |
Chlorek utleniający + utleniacz |
|
Wybielacz (ClO2, hipo) |
C22 |
Utleniające środowisko chlorowane |
|
Mokry chlor/podchloryn |
C22 |
Doskonała odporność na utlenianie |
|
Mieszany H2SO4-HNO3 |
C22 |
Pomaga kwas mieszany, wysoki Cr |
|
Gorący stężony HCl |
C276 |
Wyższy Mo/W w celu redukcji kwasu |
|
Kwaśny gaz (silny, obecny HCl) |
C276 |
Redukcja + kwaśność |
|
Woda morska + utleniająca |
C22 lub 625 |
Wysoki Cr + Mo |
|
Ogólny proces chemiczny |
C22 (domyślnie) |
Najszersza koperta |
Źródło: Noty aplikacyjne Haynes C22 i C276; Przewodniki po materiałach papierowych i FGD i celulozowej-.
Jaka obróbka cieplna i stan są wymagane w przypadku rur C22?
ASTM B622 wymaga, aby rury bez szwu C22 były dostarczane w stanie-wyżarzonym w temperaturze 1120-1175 stopni C (2050-2150 stopni F), po którym następuje szybkie hartowanie w wodzie; nie jest dozwolone żadne odprężanie lub obróbka cieplna po spawaniu w zakresie 600-1150 stopni C, ponieważ spowodowałoby to szkodliwe wytrącanie międzymetaliczne.

Wyżarzanie rozpuszczające rozpuszcza wszelkie węgliki, krzemki i fazy międzymetaliczne powstałe podczas obróbki na gorąco i utrwala stop w jego jednofazowym-austenitycznym stanie-odpornym na korozję. Szybkie hartowanie w wodzie jest niezbędne: powolne schładzanie do temperatury 600-1150 stopni C umożliwiłoby wytrącenie się fazy mu-i fazy P-(związki międzymetaliczne bogate w molibden), powodując kruchość rury i wyczerpanie matrycy elementów-odpornych na korozję. Dlatego w przeciwieństwie do stali węglowej rur C22 nie wolno nigdy-poddawać odprężaniu ani poddawać-obróbce cieplnej po spawaniu w tak niebezpiecznym zakresie.
W przypadku spoin polowych jedyną akceptowalną obróbką cieplną jest wyżarzanie-o pełnej rozdzielczości; w praktyce większość rur C22 jest oddawana do użytku po spawaniu bez PWHT, w oparciu o wrodzoną odporność stopu na uczulenie spoiny (ultra-niskie C i Si). Specyfikacje zamówień powinny wyraźnie wymagać „wyżarzania w wodzie i hartowania w wodzie” oraz zabraniać stosowania PWHT w zakresie temperatur 600-1150 stopni C. W ramach MTC należy zażądać dokumentacji dotyczącej obróbki cieplnej w walcowni.
Tabela 9. Zasady obróbki cieplnej C22
|
Działanie |
Wymóg |
|
Wyżarzanie młynowe |
1120-1175 C, szybkie hartowanie w wodzie |
|
Stan-w stanie dostawy |
Tylko wyżarzane w roztworze |
|
Ulga w stresie |
Niedozwolone (kruchość) |
|
PWHT (600-1150 C) |
Surowo zabronione |
|
Spawanie polowe PWHT |
Nie jest wymagane; pełne ponowne wyżarzanie-tylko po podgrzaniu |
|
Formowanie na gorąco |
Powyżej 1040 C następnie-wyżarzanie ponownie lub poniżej 600 C |
Źródło: ASTM B622; obróbka cieplna Haynes H-2014; AWS D1.6 / ASME Sekcja IX.
Jakie normy i kody uzupełniają ASTM B622 dla rur C22?
Rura bez szwu C22 jest stosowana w ramach rodziny norm: ASTM B622 (rura bez szwu), B619 (rura spawana), B626 (rura spawana), B574 (pręt), B564 (odkuwki), B366 (łączniki), a także ASME B31.3 / B31.1 do projektowania rurociągów, ASME BPVC Sekcja VIII dla statków, NACE MR0175 dla usług kwaśnych i ASTM G28 do weryfikacji korozji międzykrystalicznej.
Sama pojedyncza rura nie tworzy systemu; otaczające standardy definiują sposób, w jaki jest on projektowany, łączony, testowany i akceptowany. Kompletny system rur C22: rura bez szwu dostarczana jest przez ASTM B622, a łączniki do spawania doczołowego ASTM B366 (kolana, trójniki, redukcje) i kute kołnierze ASTM B564 uzupełniają linię. Układ rurociągów i projekt ciśnieniowy są zgodne z normą ASME B31.3 (proces) lub B31.1 (zasilanie).
Jeżeli rura wchodzi do zbiornika ciśnieniowego, ASME BPVC sekcja VIII dział 1 zawiera przepisy dotyczące zbiorników i odniesienia do tych samych dopuszczalnych naprężeń. W przypadku kwaśnej ropy i gazu norma NACE MR0175 / ISO 15156 część 3 wymienia C22 (UNS N06022) jako akceptowalny stop-odporny na korozję w stanie wyżarzonym-o twardości poniżej 35 HRC. Aby sprawdzić, czy dostarczona rura nie zawiera substancji uczulających, powszechnie zaleca się metodę A ASTM G28 (test na siarczanie żelaza-kwasie siarkowym). Certyfikat EN 10204 3.1 lub 3.2 dokumentuje chemię, właściwości mechaniczne i obróbkę cieplną.
Tabela 10. Normy przywołane dla systemów rurowych C22
|
Standard |
Rola |
|
ASTM B622 |
Specyfikacja rur bez szwu (ten artykuł) |
|
ASTM B619 |
Rura spawana (duża średnica) |
|
ASTM B626 |
Spawana rura |
|
ASTM B574 |
Pręt i pręt |
|
ASTM B564 |
Odkuwki (kołnierze, bloki) |
|
ASTM B366 |
Złączki-do spawania doczołowego |
|
ASME B31.3 / B31.1 |
Projekt rurociągu i ciśnienie |
|
ASME BPVC Sekcja VIII |
Integracja zbiornika ciśnieniowego |
|
NACE MR0175 / ISO 15156-3 |
Akceptacja usług kwaśnych |
|
Metoda ASTM G28 A |
Badanie korozji międzykrystalicznej |
|
PL 10204 3.1 / 3.2 |
Certyfikat badania materiału |
Źródło: ASTM International 2024; ASME 2023; NACE MR0175/ISO 15156-3 (2020).
Jak spawana jest rura Hastelloy C22?
Rura bez szwu C22 jest spawana za pomocą spawania łukowego-wolframowego-gazowego (GTAW) z pasującym wypełniaczem ERNiCrMo-22 (UNS N06022) lub ERNiCrMo-10 (UNS N06059), przy ścisłej kontroli wprowadzanego ciepła na poziomie 0,5–1,5 kJ/mm i temperaturze międzyściegów poniżej 93 stopni C oraz bez nagrzewania po spawaniu leczenie.

Spawanie C22 jest proste ze względu na-bardzo niską zawartość węgla i krzemu, które zapobiegają uczulaniu-strefy spawania. Zalecanym wypełniaczem jest ERNiCrMo-22 (AWS A5.14, UNS N06022) w celu uzyskania najbliższego dopasowania składu lub ERNiCrMo-10 (UNS N06059), który jest również szeroko stosowany w stopach rodziny C i zapewnia dobrą tolerancję rozcieńczania. W przypadku warstw graniowych preferuje się metodę GTAW (TIG), aby zapewnić stopienie bez utleniania, a następnie, w stosownych przypadkach, w przypadku warstw wypełniających stosuje się metodę GMAW lub SMAW.
Dopływ ciepła powinien być ograniczony do 0,5-1,5 kJ/mm, aby uniknąć nadmiernego wzrostu ziaren, a temperatura międzyściegowa powinna być utrzymywana poniżej 93 stopni C. Gaz osłonowy to 99,99% argonu z pełnym przedmuchem argonu (tlen poniżej 50 ppm) dla warstwy graniowej, aby zapobiec utlenianiu grani spoiny. Ponieważ C22 jest odporny na działanie uczulające,-obróbka cieplna po spawaniu nie jest wymagana; spoina pozostaje tak samo odporna na korozję jak metal nieszlachetny. Kwalifikacja zgodnie z sekcją IX ASME jest obowiązkowa, a spoina powinna zostać skontrolowana zgodnie z obowiązującymi przepisami (RT/UT/PT zgodnie z specyfikacją).
Tabela 11. Parametry spawania rur C22
|
Parametr |
Zalecenie |
|
Wypełniacz metalowy |
ERNiCrMo-22 (N06022) lub ERNiCrMo-10 (N06059) |
|
Proces |
Korzeń GTAW, wypełnienie GMAW/SMAW |
|
Gaz osłonowy |
99,99 procent Ar; przepłukiwanie podkładu O2 < 50 ppm |
|
Dopływ ciepła |
0.5 - 1.5 kJ/mm |
|
Temperatura międzyściegowa |
Poniżej 93 stopni C |
|
Rozgrzej |
Żadne nie jest wymagane |
|
PWHT |
Żadne nie jest wymagane |
|
Kwalifikacja |
Sekcja IX ASME |
|
Badania NDT |
PT, RT/UT na kod |
Źródło: Przewodnik spawalniczy Haynes C22; AWS D1.6; Sekcja IX ASME; AWS-a5.14.
Studium przypadku: Konwersja przewodu recyrkulacyjnego płuczki FGD na rurę C22
Elektrownia opalana węglem- o mocy 600 MW wymieniła w pochłaniaczu FGD niesprawne rurociągi recyrkulacyjne 904L na bezszwową i spawaną rurę C22 (UNS N06022), eliminując powtarzające się awarie wżerowe-wywołane chlorkami i wydłużając żywotność linii z poniżej 3 lat do przewidywanych ponad 20 lat.

W oryginalnej linii recyrkulacji FGD zastosowano stal nierdzewną 904L (UNS N08904), na podstawie wczesnych szacunków dotyczących zawartości chlorków. W ciągu 2,5 roku w strefach-narażonych na ciepło spawania, w których podczas przestojów gromadził się skondensowany chlorek, pojawiło się wiele wżerów-przelotowych przez ściany. Analiza metalurgiczna wykazała, że lokalny poziom chlorków podczas koncentracji odparowania przekroczył krytyczny próg wżerów 904L (jego PREN wynoszący około 35 był niewystarczający). Udoskonalenie antykorozyjne wymagało C22 (UNS N06022) z PREN o 65 - prawie dwukrotnie większej rezystancji niż 904L - dla rurociągów recyrkulacyjnych i wylotowych.
Biorąc pod uwagę zakres średnic (NPS 3 do NPS 14), w specyfikacji zastosowano rurę bez szwu ASTM B622 do odgałęzień NPS 3-12 i rurę spawaną ASTM B619 ze 100% radiografią dla sieci NPS 14. Po 6 latach eksploatacji (2020-2026) inspekcja nie wykazała żadnych wżerów, żadnych ubytków ścian poza niepewnością pomiaru ani nieplanowanych przestojów przypisanych linii C22. Wyższy koszt materiałów (około 3 x 904 l) został odzyskany w ciągu 4 lat dzięki uniknięciu dwóch wymuszonych przestojów, które wcześniej kosztowały około 400 000 USD każdy.
Źródło: Podręcznik materiałów EPRI IOS; Sprawa klienta JN Alloy (anonimowa); protokoły inspekcji zakładów 2020-2026.
Często zadawane pytania: Rura bez szwu C22
P: Jaka jest specyfikacja ASTM dla rur bez szwu Hastelloy C22?
Odp.: Rura bez szwu Hastelloy C22 jest objęta normą ASTM B622, standardową specyfikacją dotyczącą rur i rur bez szwu ze stopów niklu i{{2}kobaltu. Definiuje skład chemiczny (UNS N06022), właściwości mechaniczne (minimalna wytrzymałość na rozciąganie 690 MPa, plastyczność 283 MPa, wydłużenie 45 procent), obróbkę cieplną (wyżarzanie w roztworze), wymiary, badania i certyfikację. Spawana rura C22 o większej średnicy jest objęta odrębnie normą ASTM B619, a kształtki normą ASTM B366.
P: Jaki jest maksymalny rozmiar rury bez szwu C22?
Odp.: Rury bez szwu C22 zgodne z normą ASTM B622 są zazwyczaj dostępne w średnicach od NPS 1/8 do NPS 12 (średnica zewnętrzna około 273 mm / 10,75 cala) w klasach od 5S do XXS. Rury o średnicach większych niż NPS 12 są zwykle dostarczane jako rury spawane zgodnie z normą ASTM B619, ponieważ przebijanie bez szwu jest niepraktyczne i nieekonomiczne powyżej tego rozmiaru. W projektach wymagających rur NPS 14, 16, 20 lub 24 cali C22 należy określić konstrukcję spawaną z pełną radiografią.
P: Jakie ciśnienie ma rura bez szwu C22?
Odp.: Rura C22 nie ma ustalonej klasy ciśnienia jak kołnierz; jego maksymalne dopuszczalne ciśnienie robocze jest obliczane zgodnie z normą ASME B31.3 na podstawie grubości ścianki i dopuszczalnego naprężenia normowego. Używając orientacyjnych wartości ASME II-D (S około 190 MPa w 20 C, spadających do około 150 MPa w 400 C), reprezentatywna rura NPS 2 SCH 80 C22 wytrzymuje około 39 MPa (5660 psi) w temperaturze pokojowej i około 31 MPa w 400 C. Zawsze sprawdzaj pod kątem aktualnej edycji normy i temperatury projektowej.
P: Czy C22 jest lepszy niż C276 w przypadku rur?
Odp.: To zależy od środowiska korozyjnego. C22 ma wyższą zawartość chromu (20-22,5 procent w porównaniu z 14,5-16,5 procent) i jest lepszy w utlenianiu i mieszanych kwasach, takich jak płuczki FGD, wybielacze i mokry chlor, który obejmuje większość rurociągów chemicznych. C276 zachowuje niewielką przewagę tylko w bardzo silnych kwasach redukujących, takich jak gorący stężony HCl. W przypadku nieznanych lub mieszanych środowisk C22 jest szerszą, równie opłacalną opcją domyślną dla rur.
P: Czy rura C22 wymaga-obróbki cieplnej po spawaniu?
O: Nie. C22 jest odporny na uczulenie-w strefie spawania ze względu na jego ultra-niską zawartość węgla (maks. 0,015 procent) i krzemu (maksymalnie 0,08 procent), więc obróbka cieplna po-spawaniu nie jest wymagana i jest w rzeczywistości zabroniona w zakresie temperatur 600-1150 C, ponieważ powodowałaby kruche wytrącanie międzymetaliczne. Spoiny polowe są zwykle oddawane do użytku w postaci-spawanej. Jedyną akceptowalną obróbką cieplną jest wyżarzanie z pełnym rozdzieleniem, jeśli rura została przypadkowo nagrzana do niebezpiecznego poziomu.
P: Czy rurę C22 można stosować w środowisku kwaśnym (H2S)?
O: Tak. C22 (UNS N06022) jest wymieniony w NACE MR0175 / ISO 15156 część 3 jako akceptowalny-stop odporny na korozję do pracy w środowisku kwaśnym w-stanie wyżarzonym w roztworze o twardości poniżej 35 HRC. Jest szczególnie skuteczny tam, gdzie kwaśne środowisko zawiera również utleniacze lub chlorki. W przypadku najbardziej kwaśnej usługi ze stężonym HCl preferowany może być C276, ale C22 obejmuje większość strumieni procesowych chlorku H2S-CO2.