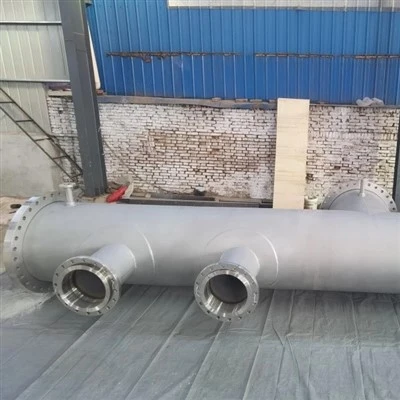
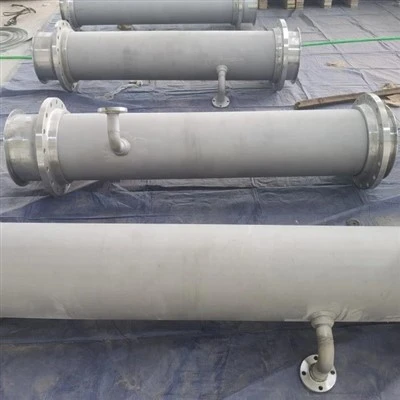
Hastelloy C276 (UNS N10276)jest wysoce odporny na pękanie korozyjne naprężeniowe (SCC) w środowisku kwaśnego gazu i jest wyraźnie wymieniony jako akceptowalny-stop odporny na korozję w NACE MR0175 / ISO 15156 część 3 zarówno w przypadku pękania naprężeniowego siarczkowego (SSC), jak i pękania-zorientowanego na naprężenia wodorowe-(SOHIC).

W przeciwieństwie do austenitycznych stali nierdzewnych, takich jak 316L, które ulegają zniszczeniu pod wpływem chlorkowego SCC powyżej około 60 stopni C, C276 jest zasadniczo odporny na chlorkowe SCC i SSC indukowane wodorem, ponieważ jego osnowa niklowa nie podtrzymuje mechanizmu pękania. Zgodność wymaga, aby materiał był w stanie wyżarzonym-, o twardości poniżej 35 HRC i obróbce na zimno poniżej 20 procent; żadna obróbka cieplna po-spawaniu nie jest dozwolona w zakresie temperatur 600–1150 stopni C.
Czy Hastelloy C276 jest odporny na korozję naprężeniową w kwaśnym gazie?
Tak. C276 jest zasadniczo odporny na pękanie korozyjne naprężeniowe (SCC) i pękanie naprężeniowe siarczkowe (SSC) w kwaśnym gazie, ponieważ jego w pełni austenityczna osnowa o wysokiej-niklu (około 57 procent) nie podlega mechanizmom pękania indukowanego chlorkiem-ani wodorem-, które niszczą stal węglową, a nawet stal nierdzewną serii 300 w tym samym procesie.
Pękanie korozyjne naprężeniowe w kwaśnym środowisku ma dwa znane tryby awarii, których C276 unika. Pierwszą z nich jest pękanie korozyjne naprężeniowe chlorkowe (Cl-SCC), które jest plagą austenitycznych stali nierdzewnych (304/316), gdy gorące, mokre i chlorowane warunki przekraczają około 60 stopni C; stopy te pękają wzdłuż granic ziaren pod wpływem umiarkowanych naprężeń rozciągających. C276, mimo że jest również austenityczny, nie pęka w ten sposób, ponieważ jego zawartość niklu (około 57 procent) zakłóca mechanizm. - Stopy niklu powyżej około 40-45 procent Ni są generalnie odporne na Cl-SCC.
Drugim jest pękanie naprężeniowe siarczkowe (SSC), klasyczny zabójca- stali węglowej w zastosowaniu H2S: wodór atomowy powstający w wyniku korozji H2S wnika w stal, gromadzi się w twardych strefach i powoduje nagłe kruche pękanie pod naprężeniem rozciągającym. C276 jest temu przeciwny, ponieważ jest niezwykle jednorodny, nie zawiera twardych faz po wyżarzaniu-, a jego niklowa osnowa nie powoduje kruchości w przeciwieństwie do stali sześciennej-centrowanej na korpusie. Doświadczenie terenowe w zakładach kwaśnego gazu, FGD i zakładach chemicznych potwierdza żywotność C276 wynoszącą 20–30 lat bez awarii SCC.
Co norma NACE MR0175 / ISO 15156 mówi o C276?
NACE MR0175 / ISO 15156 Część 3 wymienia UNS N10276 (Hastelloy C276) jako akceptowalny-odporny na korozję stop (CRA) do pracy w środowisku kwaśnym w-stanie wyżarzonym w roztworze, o maksymalnej twardości 35 HRC i maksymalnej wytrzymałości na zimno wynoszącej 20 procent -, co oznacza, że C276 można określić dla najbardziej agresywnych H2S + Środowiska chlorku CO2 + bez ograniczeń dotyczących pękania środowiskowego, które wiążą stal węglową i niskostopową.
NACE MR0175 / ISO 15156 to globalna norma określająca dopuszczalne materiały i ograniczenia środowiskowe dla produkcji ropy i gazu w środowisku kwaśnym (zawierającym H2S-). Część 3 obejmuje stopy-odporne na korozję (CRA), w tym stopy na bazie niklu-. W jego ramach C276 jest kwalifikowany jako CRA bez limitu pękania środowiskowego SSC/SOHIC powiązanego z ciśnieniem parcjalnym H2S, ponieważ stop jest samoistnie odporny.
Norma narzuca dwie kontrole- stanu materiału: twardość nie może przekraczać 35 HRC (w celu zapewnienia braku twardych faz) i obróbka na zimno nie może przekraczać 20 procent (praca na zimno może podnieść twardość i wprowadzić naprężenia szczątkowe). Limity te można łatwo spełnić w przypadku-wyżarzonego w kąpieli C276, którego twardość wynosi zazwyczaj 85–95 HRB (około 15–20 odpowiedników HRC). Praktyczne implikacje: inżynier może określić C276 dla głowicy odwiertu gazu kwaśnego, przewodu przepływowego lub separatora bez skomplikowanych obliczeń pękania środowiskowego wymaganych dla stali węglowej, pod warunkiem, że przestrzegane są kontrole produkcyjne (wyżarzanie, niska praca na zimno, brak zabronionej PWHT).
Tabela 1. Wymagania NACE MR0175 / ISO 15156-3 dla C276 (UNS N10276)
|
Wymóg |
Limit dla C276 (CRA) |
|
Standardowe odniesienie |
NACE MR0175 / ISO 15156-3 |
|
Stan stopu |
Akceptowany stop-odporny na korozję (CRA). |
|
Stan |
Wyżarzone rozwiązanie |
|
Maksymalna twardość |
35 HRC |
|
Maksymalna praca na zimno |
20 procent |
|
Limit SSC/SOHIC |
Brak ograniczeń środowiskowych (samoistnie odporny) |
|
Ciśnienie cząstkowe H2S |
Akceptowane przy wysokim pH2S (bez limitu CRA) |
|
Obróbka cieplna po-spawaniu |
Żadne nie jest dozwolone w temperaturze 600-1150 C |
|
Orzecznictwo |
PL 10204 3.1 / 3.2; Weryfikacja PMI |
Źródło: NACE MR0175 / ISO 15156-3 (wydanie 2020); Załącznik dotyczący stopów na bazie niklu.
Dlaczego austenityczna stal nierdzewna pęka, a C276 nie?
Austenityczne stale nierdzewne, takie jak 316L, pękają w środowisku chlorku kwaśnego w temperaturze powyżej około 60 stopni C, ponieważ ich osnowa żelazo-chromowa jest podatna na pękanie korozyjne pod wpływem naprężeń chlorkowych, podczas gdy osnowa C276 z dominacją niklu-(około 57 procent Ni) jest metalurgicznie odporna zarówno na SCC chlorkowe, jak i SSC-indukowane wodorem-, zatem mechanizm awarii, który niszczy 316L, po prostu nie może rozprzestrzeniać się w C276.

Aby zrozumieć różnicę, porównaj oba mechanizmy. Chlorek SCC w stali nierdzewnej wymaga trzech warunków: podatnej mikrostruktury (austenit uczulony lub-obrobiony na zimno), naprężenia rozciągającego i obecności chlorków powyżej progu temperatury (powszechnie podawanej jako około 60 stopni C dla 316L, niższej przy wysokim chlorku lub niskim pH). Pęknięcie zarodkuje się w zagłębieniu lub szczelinie i rozprzestrzenia się międzykrystalicznie. C276 zawiera tylko około 5-7 procent żelaza i 16 procent chromu, ale 57 procent niklu; stopy niklu zawierające Ni powyżej około 40-45 procent nie wykazują Cl-SCC w ten sam sposób, a w szczególności C276 ma długą historię użytkowania w gorącym chlorowanym i kwaśnym środowisku bez SCC.
W przypadku SSC indukowanego wodorem-stale węglowe i niskostopowe-zawodzą się, ponieważ zaabsorbowany wodór gromadzi się na twardym martenzycie lub na granicach ziaren; C276, będący jedno-fazowym-centrycznym sześciennym roztworem stałego niklu, nie ma takiej twardej-pułapki fazowej i pochłania/transportuje wodór bez kruchości. Efekt netto: gdy projektant musi wybrać pomiędzy 316L a C276 w celu uzyskania kwaśnej, chlorowanej i ciepłej wody, C276 całkowicie eliminuje tryb awarii SCC, a nie tylko podnosi próg wyżej.
Tabela 2. Porównanie zachowania SCC: 316L vs C276 w trybie Sour Service
|
Mechanizm |
Stal nierdzewna 316L |
Hastelloy C276 |
|
Próg SCC chlorku |
Nie działa powyżej ~60 C |
Zasadniczo odporny |
|
Pękanie naprężeniowe siarczkowe (SSC) |
Możliwe, jeśli jest twardy/HAZ |
Odporność przy < 35 HRC |
|
Kruchość wodorowa |
Wrażliwy (ferrytyczny/martenzytyczny) |
Niewrażliwy (matryca Ni) |
|
Maksymalna temperatura pracy (SCC) |
Ograniczona przez Cl-SCC |
Ograniczone przez korozję, a nie SCC |
|
Wrażliwość na pracę na zimno |
Wysoka (uwrażliwia) |
Niski (ale utrzymuj < 20 procent) |
|
Zastosowanie NACE MR0175 |
Ograniczone (ograniczenia środowiskowe) |
Akceptowany jako CRA, bez limitu SCC |
Źródło: NACE MR0175; Odniesienia do progów SCC (np. raporty dotyczące wydajności materiałów); arkusze danych stopów.
Jak C276 wypada w porównaniu z innymi agencjami ratingowymi zajmującymi się kwaśnym gazem?
Spośród-odpornych na korozję stopów do kwaśnego gazu, C276 jest konserwatywnym-najwyższym wyborem do strumieni silnie redukujących, o wysokiej-chlorku i wysokiej-H2S; Inconel 625 zaspokaja potrzeby w zakresie-chlorków utleniających i wyższej-wytrzymałości, Alloy 825 zaspokaja wymagania umiarkowanie kwaśne, a 904L/316L są ograniczone do niskich-chlorków i niższych-H2S-, więc C276 wybiera się, gdy środowisko jest zbyt agresywne dla stopów niższego-poziomu.
Wybór agencji ratingowych zależy-od powłoki antykorozyjnej. W szczególności w przypadku gazów kwaśnych: 316L i 904L są ograniczone przez chlorek SCC i wżery chlorkowe (ich PREN wynosi odpowiednio tylko 23-26 i 33-36), więc stosuje się je tylko tam, gdzie chlorek i H2S są niskie. Stop 825 (PREN około 30) radzi sobie z umiarkowanie kwaśnym i siarkowym kwasem, ale nie jest idealny w przypadku dużej zawartości chlorków.
Inconel 625 (PREN około 51) doskonale utlenia-chlorki i wodę morską-podobnie jak kwaśne usługi i oferuje wyższą wytrzymałość, ale w przypadku silnie redukującego kwasu i H2S, C276 (PREN około 68 ze względu na 15-17 procent Mo) jest lepszy. C22 (PREN około 65) jest bardzo zbliżony do C276 i często stosowany tam, gdzie dominują mieszane kwasy utleniające; dla czystej kwaśnej/redukującej dominacji, C276 jest punktem odniesienia. Poniższa tabela przedstawia każdy stop pod względem jego niekorzystnej charakterystyki, dzięki czemu projektant może uzasadnić wybór C276 zamiast tańszej alternatywy tylko wtedy, gdy rzeczywiście wymaga tego chemia.
Tabela 3. Wybór agencji ratingowych świadczących usługi w zakresie kwaśnego gazu
|
Stop |
PREN |
Przydatność kwaśnego gazu |
Kiedy wybrać |
|
316L |
23-26 |
Tylko niski Cl, niski poziom H2S |
Łagodny, nie-chlorkowy kwas |
|
904L |
33-36 |
Umiarkowany, niski Cl |
Kwas siarkowy + lekko kwaśny |
|
Stop 825 |
30 |
Umiarkowanie kwaśny |
Kwaśny + umiarkowany H2SO4 |
|
625 |
51 |
Wysoki Cl, utleniający kwaśny |
Woda morska-podobna do wody, o dużej wytrzymałości |
|
C22 |
65 |
Ciężki, mieszany kwas + kwaśny |
Utleniający-z dominacją chlorków |
|
C276 |
68 |
Ciężki, redukujący + wysoki H2S |
Kwas redukujący + wysoki Cl + H2S |
Źródło: tabele ze stopu NACE MR0175; PREN obliczony na podstawie chemii nominalnej; Przewodniki wyboru agencji ratingowych.
Jakie są środowiskowe limity operacyjne dla C276 w środowisku kwaśnym?
Ponieważ C276 jest kwalifikowany jako CRA bez limitu pęknięć środowiskowych w NACE MR0175, jego granica działania w kwaśnym gazie jest wyznaczona przez ogólną i miejscową korozję (nie przez SCC) -. Zwykle działa w temperaturze około 190–230 stopni C w kwaśnej wodzie i do około 400–450 stopni C w suchym kwaśnym gazie, czyli znacznie poza zakresem temperatur, w których stal węglowa uległaby zniszczeniu w wyniku SSC.

W przypadku stali węglowych i stali niskostopowych-norma NACE MR0175 nakłada rygorystyczne ograniczenia w oparciu o ciśnienie cząstkowe H2S, pH i chlorki (obwiednia „pękania środowiskowego”). C276, jako CRA, nie podlega tym limitom SSC/SOHIC, więc prawdziwym limitem jest szybkość korozji.
W wodzie kwaśnej (wytworzona woda z H2S, CO2, chlorkami) C276 pozostaje pasywny i koroduje z szybkością mniejszą niż 0,1 mm/rok do około 190-230 stopni C, powyżej której może wzrosnąć ogólna korozja w mocnym kwasie. W suchym lub nie{8}}wodnym kwaśnym gazie (bez wolnej wody) C276 może pracować w jeszcze wyższych temperaturach, przy czym górna-granica temperaturowa stopu zależy od jego odporności na utlenianie/siarczkowanie - około 400-450 stopni C w środowiskach zawierających siarkę (i do około 650 stopni C w środowisku z ograniczonym dostępem do powietrza).
Założenie projektowe jest następujące: określić C276 dla mokrej, chlorowanej strefy o wysokiej zawartości-H2S w systemie kwaśnym; w przypadku suchych i gorętszych odcinków w górę rzeki oba niższe stopy lub C276 mogą działać, ale C276 zapewnia margines. Wartości graniczne temperatury należy zawsze potwierdzać w odniesieniu do określonego stężenia kwasu i poziomu chlorków, korzystając z danych dotyczących korozji lub testów.
Tabela 4. Orientacyjna koperta operacyjna C276 w trybie Sour Service
|
Stan usługi |
Orientacyjny limit dla C276 |
|
Wodny kwaśny (H2S + Cl- + H2O) |
Do ~190-230 C, korozja < 0,1 mm/rok |
|
Suchy gaz kwaśny (bez darmowej wody) |
Do ~400-450 C (granica zasiarczenia) |
|
Stężenie chlorków |
Brak praktycznego limitu SCC; odporny na wżery na wysoki Cl- |
|
Ciśnienie cząstkowe H2S |
Zaakceptowano (brak limitu środowiskowego CRA) |
|
pH |
Pełny zakres; toleruje niskie pH (w przeciwieństwie do stali węglowej) |
|
CO2 |
Wysoka tolerancja (brak mechanizmu pękania CO2) |
Źródło: koperta CRA NACE MR0175; Dane dotyczące korozji Haynes C276; wytyczne dotyczące materiałów naftowych i gazowych.
Jakie kontrole dotyczące twardości i-pracy na zimno mają zastosowanie do C276 w stanie kwaśnym?
Aby zachować zgodność z NACE MR0175, C276 musi być dostarczony w stanie wyżarzonym-rozsycającym, o twardości poniżej 35 HRC i całkowitej obróbce na zimno poniżej 20 procent; te kontrole zapobiegają tworzeniu-twardej fazy i naprężeniom szczątkowym, które teoretycznie mogłyby zagrozić wewnętrznej odporności stopu na SSC.
Chociaż C276 jest z natury odporny na SSC-, NACE nadal nakłada wymagania dotyczące twardości i-ograniczeń roboczych na zimno, ponieważ produkcja może przypadkowo wprowadzić twarde strefy lub naprężenia szczątkowe. Pułap 35 HRC można łatwo osiągnąć:-wyżarzany C276 w roztworze ma zazwyczaj 85-95 HRB, co przekłada się na około 15–20 HRC – czyli znacznie poniżej limitu. Obróbka na zimno powyżej 20 procent zarówno zwiększa twardość, jak i wprowadza naprężenia szczątkowe rozciągające, więc jest ograniczona; po każdym formowaniu przekraczającym 20 procent musi nastąpić pełne wyżarzanie w celu przywrócenia zgodności.
Spoiny stanowią szczególny przypadek: ponieważ C276 jest odporny na uczulenie, strefa-zespawana jest akceptowana bez PWHT, ale twardość spoiny musi być również zweryfikowana poniżej 35 HRC (opoiny ERNiCrMo-4/10 mieszczą się zazwyczaj w zakresie 85–95 HRB). Specyfikacje dotyczące zamówień i produkcji powinny wyraźnie odnosić się do NACE MR0175, wymagać badania twardości zarówno metalu nieszlachetnego, jak i spoiny oraz zabraniać obróbki na zimno przekraczającej 20 procent, chyba że zostanie ona ponownie wyżarzona.
Tabela 5. Lista kontrolna dotycząca zgodności z przepisami dotyczącymi twardości i-pracy w niskich temperaturach
|
Kontrola |
Wymóg |
Jak zweryfikowane |
|
Twardość metalu podstawowego |
Poniżej 35 HRC |
Test twardości na partii MTC/PMI |
|
Twardość napoiny |
Poniżej 35 HRC |
Przenośna twardość na nakrętce + HAZ |
|
Praca na zimno |
Poniżej 20 proc |
Tworzenie dokumentów; ponowne wyżarzanie-w przypadku przekroczenia |
|
Stan |
Wyżarzone rozwiązanie |
Zapis obróbki cieplnej |
|
Brak zabronionego PWHT |
Nie obróbka w temperaturze 600-1150 C |
WPS stwierdza brak PWHT |
|
Weryfikacja PMI |
Potwierdź UNS N10276 |
XRF na każdej długości/spoinie |
Źródło: NACE MR0175/ISO 15156-3; Sekcja IX ASME; plany jakości produkcji.
Jak spawa się C276 do obsługi kwaśnego gazu?
C276 do gazu kwaśnego jest spawany z wypełniaczem ERNiCrMo-4 lub ERNiCrMo-10, przy ścisłym przedmuchaniu podkładu argonem (O2 poniżej 50 ppm), doprowadzeniu ciepła 0,5-1,5 kJ/mm, międzyściegach poniżej 93 stopni C i bez obróbki cieplnej po spawaniu – a twardość gotowej spoiny musi zostać zweryfikowana poniżej 35 HRC aby zachować zgodność z NACE MR0175.

Spawanie C276 w środowisku kwaśnym podlega tej samej zdyscyplinowanej procedurze, co ogólne spawanie C276, z dodatkowym wymogiem badania twardości w celu potwierdzenia zgodności. Wypełniacz (ERNiCrMo-4 lub ERNiCrMo-10) tworzy metal spoiny, który sam w sobie jest odporny na SSC i ma twardość poniżej 35 HRC, więc PWHT nie jest potrzebna – co jest szczęściem, ponieważ PWHT w zakresie temperatur 600–1150 stopni C i tak byłaby zabroniona (skutkowałoby to kruchością stopu). Przedmuch argonu (O2 poniżej 50 ppm) chroni korzeń przed utlenianiem, które mogłoby stworzyć miejsce inicjacji korozji w kwaśnym środowisku.
Kontrola dopływu ciepła zapobiega wytrącaniu się międzymetali. Po spawaniu, PT (w przypadku pęknięć powierzchniowych) plus RT/UT (w celu sprawdzenia stabilności wewnętrznej) oraz kontrola twardości łącznika spoiny i HAZ potwierdzają, że złącze spełnia wymagania NACE. W przypadku spoin rurociągów lub linii przepływowych obowiązkowa jest kwalifikowana instrukcja WPS zgodna z sekcją IX ASME z akceptacją NACE, a zapis kwalifikacji procedury spawania (WPQR) powinien dokumentować wyniki twardości.
Tabela 6. Parametry spawania kwaśnego C276-
|
Parametr |
Wymóg |
|
Wypełniacz metalowy |
ERNiCrMo-4 lub ERNiCrMo-10 (UNS N10276 / N06059) |
|
Ekranowanie / podkład |
99,99 procent Ar; Przedmuch O2 < 50 ppm |
|
Dopływ ciepła |
0.5 - 1.5 kJ/mm |
|
Temperatura międzyściegowa |
Poniżej 93 C |
|
Rozgrzej |
Nic |
|
PWHT |
Brak (zabronione 600-1150 C) |
|
Badania NDT |
PT + RT/UT na kod |
|
Kontrola twardości |
Kołpak spawalniczy + HAZ poniżej 35 HRC |
|
Wskaźnik PMI |
Potwierdź bazę i wypełniacz UNS N10276 |
Źródło: ASME Sekcja IX; NACE MR0175; Przewodnik spawalniczy Haynes C276 H-2002.
Studium przypadku: Awaria przewodu przepływu kwaśnego gazu - 316L zastąpiona przez C276
Linia przepływu kwaśnego gazu pierwotnie określona dla 316L uległa uszkodzeniu w wyniku pękania korozyjnego naprężeniowego chlorków po 14 miesiącach w ciepłej atmosferze o wysokiej-chlorku i wysokiej-H2S; wymiana uszkodzonej szpuli na Hastelloy C276 (UNS N10276) wyeliminowała tryb awarii SCC i działała bezawaryjnie przez ponad 9 lat.
Na polu wytwarzano mokry kwaśny gaz zawierający około 3-5 procent H2S, 8-10 procent CO2 i 30 000–60 000 ppm chlorku w wytworzonej wodzie, przy temperaturze przepływu około 75–90 stopni C. Oryginalna szpula 316L, mimo że mieściła się w granicach limitu środowiskowego NACE MR0175 na papierze, uległa uszkodzeniu z powodu międzykrystalicznego chlorku SCC na spoinie strefie wpływu ciepła już po 14 miesiącach, powodując ograniczenie, ale kosztowne wycieki i przestoje. Badania metalurgiczne potwierdziły, że klasyczny Cl-SCC pochodzący z kopalni.
Operator ponownie-określił-podatną na awarie szpulę (i kilka podobnych lokalizacji) w C276 (UNS N10276), wyżarzonym-roztworem, z wypełniaczem spoinowym ERNiCrMo-10 i wykonanym w całości zgodnie z NACE-. Od czasu instalacji szpule C276 służyły przez 9 lat bez SCC, bez wycieków i z szybkością korozji poniżej 0,05 mm/rok przy monitorowaniu ultradźwiękowym. Premia materiałowa (C276 około 12-16 razy więcej niż koszt 316L na kg) była uzasadniona unikaniem powtarzających się przestojów i ryzyka bezpieczeństwa związanego z uwolnieniem kwaśnego gazu.
Źródło: Raport z dochodzenia w sprawie awarii operatora (anonimowy); Archiwum-spraw serwisowych JN Alloy.
W jaki sposób C276 jest kwalifikowany i sprawdzany pod kątem kwaśnej obsługi?
Kwalifikacja-do usług C276 polega na potwierdzeniu stanu materiału NACE MR0175 (wyżarzanie-w roztworze, < 35 HRC, < 20 procent pracy na zimno) oraz standardowej kwalifikacji spoiny zgodnie z sekcją IX ASME, wspartej PMI, testami twardości i NDT; Formalne testy SSC zgodnie z NACE TM0177 są opcjonalne, ale mogą być wymagane w przypadku usług krytycznych.

Ponieważ firma C276 jest już wymieniona jako wykwalifikowana agencja ratingowa, w większości projektów-nie przeprowadza się ponownie testów laboratoryjnych SSC (metoda A/B NACE TM0177), chyba że wymaga tego specyfikacja zamówienia. Rutynowa ścieżka kwalifikacji obejmuje: (1) certyfikat walcowni (EN 10204 3.1/3.2) potwierdzający skład chemiczny UNS N10276 i stan-wyżarzania w roztworze; (2) badanie twardości potwierdzające poniżej 35 HRC na podłożu i spoinie; (3) PMI potwierdzający właściwy stop na każdej długości i na napoinie; (4) WPS/WPQ zgodnie z sekcją IX ASME; (5) NDT (PT, RT/UT) zgodnie z obowiązującymi przepisami.
W przypadku usług krytycznych lub o wysokiej zawartości-H2S (np. klasy 3) nabywca może wymagać odcinka testowego TM0177 SSC potwierdzającego brak pęknięć po 720 godzinach pracy pod obciążeniem w standardowym roztworze H2S - C276 przechodzi to bez problemu. Pakiet dokumentacji staje się dowodem zgodności z NACE MR0175 dla dokumentacji sprzętu.
Tabela 7. Nieodpowiednia-kwalifikacja i kontrola usługi
|
Działalność |
Metoda/standard |
Przyjęcie |
|
Chemia i kondycja |
Młyn MTC (EN 10204 3.1/3.2) |
UNS N10276, wyżarzany rozpuszczająco |
|
Twardość |
Twardość przenośna lub stołowa |
Poniżej 35 HRC |
|
Wskaźnik PMI |
XRF na podstawie + spoina |
Pasuje do N10276 / wypełniacz |
|
Kwalifikacja spawania |
ASME Sekcja IX WPS/WPQ |
Rozciąganie + zginanie + makro |
|
Badania NDT powierzchni |
PT (płyn penetrujący) |
Brak wskazań liniowych |
|
Wolumetryczne NDT |
RT lub UT |
Zgodnie z ASME Sec VIII |
|
Opcjonalny test SSC |
NACE TM0177 (720 godz.) |
Brak pęknięć |
|
Kontrola pracy na zimno |
Tworzenie zapisów |
Poniżej 20 proc |
Źródło: NACE MR0175; NACE TM0177; ASME Sekcja IX/VIII; plany kontroli jakości produkcji.
Często zadawane pytania: C276 i kwaśny gaz
P: Czy Hastelloy C276 jest zatwierdzony do użytku z kwasami NACE MR0175?
O: Tak. UNS N10276 (Hastelloy C276) jest wymieniony jako akceptowalny stop-odporny na korozję (CRA) w normie NACE MR0175 / ISO 15156 część 3 do zastosowań kwaśnych w stanie wyżarzonym-roztworowo. Nie ma limitu pęknięć środowiskowych (SSC/SOHIC) związanych z ciśnieniem parcjalnym H2S, ponieważ jest samoistnie odporny. Zgodność wymaga twardości poniżej 35 HRC i pracy na zimno poniżej 20 procent, bez obróbki cieplnej po{13}}spawaniu w zakresie temperatur 600–1150 stopni C.
P: Dlaczego C276 jest odporny na pękanie naprężeniowe siarczkowe, podczas gdy stal nierdzewna nie?
O: Wysoka zawartość niklu w C276 (około 57 procent) sprawia, że jego osnowa jest odporna zarówno na pękanie korozyjne naprężeniowe naprężeniowe chlorkowe, jak i pękanie naprężeniowe wywołane wodorem-wywołane siarczkiem (SSC). Austenityczne stale nierdzewne, takie jak 316L, pękają pod wpływem chlorku SCC w temperaturze powyżej około 60 stopni C i mogą stać się kruche w kwaśnym środowisku, podczas gdy jednofazowy-stały roztwór niklu C276 nie obsługuje tych mechanizmów. W praktyce C276 usuwa tryb awarii SCC, a nie tylko podnosi próg.
P: Czy C276 można stosować w kwaśnym gazie o wysokiej zawartości-H2S i-chlorku?
O: Tak. C276 jest szczególnie odpowiedni do najbardziej agresywnych, kwaśnych, chlorowanych, redukujących środowisk - wysokiego ciśnienia cząstkowego H2S, wody zawierającej dużą ilość chlorków i niskiego pH -, gdzie 316L, 904L, a nawet Alloy 825 byłyby ograniczone lub zawiodłyby. Jego PREN wynoszący około 68 i wysoka zawartość molibdenu zapewniają mu zarówno odporność na chlorki, jak i odporność na SSC. Granicę działania wyznacza ogólna korozja (w przybliżeniu do 190-230 stopni C w środowisku mokrym i kwaśnym), a nie pękanie środowiskowe.
P: Czy C276 wymaga-obróbki cieplnej po spawaniu ze względu na kwaśność?
Odp.: Nie. C276 NIE może być poddawany-obróbce cieplnej po spawaniu w temperaturze 600-1150 stopni C, ponieważ spowodowałoby to kruche wytrącanie międzymetaliczne. Stan-spawany jest już optymalny pod względem odporności na korozję i SCC, a norma NACE MR0175 akceptuje połączenie- jako spawane. Jedynym wymaganiem jest sprawdzenie twardości spoiny poniżej 35 HRC i stosowanie spawania zgodnego z NACE (wypełniacz ERNiCrMo-4/10, przedmuch argonem, kontrolowane doprowadzenie ciepła).
P: Jak wypada C276 w porównaniu z Inconel 625 w przypadku kwaśnego gazu?
Odp.: Obydwa są doskonałymi agencjami ratingowymi specjalizującymi się w kwaśnych usługach. C276 (PREN około 68, wyższa zawartość molibdenu) jest lepsza w środowiskach silnie redukujących, o wysokiej-chlorku i wysokiej-H2S, podczas gdy Inconel 625 (PREN około 51) doskonale radzi sobie z utlenianiem-chlorków i wody morskiej-jak kwaśne usługi i zapewnia wyższą wytrzymałość. C276 to punkt odniesienia w ograniczaniu-kwaśnych-strumieni zdominowanych przez kwas; 625 jest często wybierany tam, gdzie priorytetem jest wyższa wytrzymałość mechaniczna lub odporność na chlorki utleniające.
P: Jaka jest dodatkowa opłata za użycie C276 zamiast 316L w kwaśnym środowisku?
Odp.: C276 kosztuje około 12 do 16 razy więcej za kilogram niż stal nierdzewna 316L. Jednakże w przypadku kwaśnej, chlorowanej pracy, gdzie 316L ulega awarii w wyniku chlorkowego SCC w ciągu 1-2 lat, C276 zapewnia 20-30-letnią żywotność, eliminując przestoje, ryzyko wycieków i wielokrotną wymianę. Analiza kosztów cyklu życia zwykle faworyzuje C276 w krytycznych strefach kwaśnych, przy czym niższe stopy są zarezerwowane dla niekrytycznych sekcji systemu.