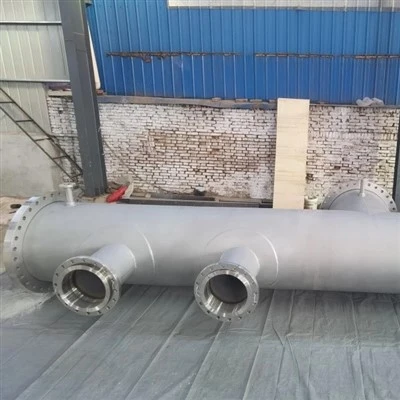
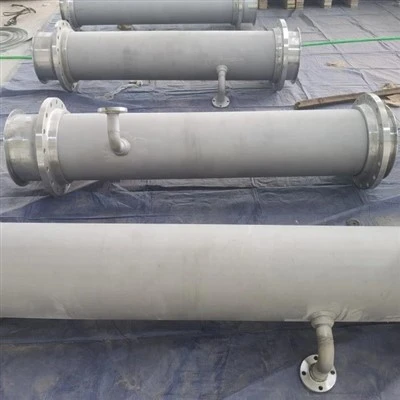
W przypadku najbardziej agresywnych środowisk mieszanych-kwasowych lub utleniających substancji chemicznychHastelloy C22zapewnia doskonałą-odporność na korozję. W środowiskach redukujących kwasy -, takich jak kwas solny, mokry chlorowodór i kwas siarkowy - oraz w zastosowaniach wymagających sprawdzonej,-terminowej wydajności w terenie, C-276 pozostaje punktem odniesienia w branży. Pełne porównanie oparte na danych znajdziesz w dalszej części artykułu.

Wstęp
Zakłady przetwórstwa chemicznego to nieprzyjazne środowisko. Kwasy, chlorki, utleniacze i wysokie temperatury atakują zwykłe metale w ciągu kilku godzin. Wybór niewłaściwego stopu na wymiennik ciepła, zbiornik reaktora lub mieszadło oznacza-nieszczelności spowodowane korozją, zanieczyszczenie strumieni produktów, kosztowne przestoje, a w najgorszym przypadku - katastrofalne zdarzenia związane z bezpieczeństwem.
Hastelloy C276i C22 to dwa z najczęściej stosowanych na świecie stopów na bazie niklu-, przeznaczonych do zastosowań silnie korozyjnych. Obydwa są produkowane przez Haynes International i objęte głównymi normami ASTM i ASME. Obydwa oferują znacznie lepszą odporność na korozję niż stale nierdzewne. Nie można ich jednak stosować zamiennie. - każdy z nich ma odrębną konstrukcję chemiczną, dzięki czemu lepiej pasuje do określonych środowisk.
W tym przewodniku porównano C-276 i C-22 pod każdym względem istotnym dla projektanta sprzętu chemicznego: składem, odpornością na korozję, właściwościami mechanicznymi, spawalnością, obowiązującymi normami i całkowitym kosztem posiadania.
Hastelloy C276 vs. C22: Różnica
Poniższa tabela zawiera natychmiastowy przegląd-obok-dwóch stopów w oparciu o parametry-najważniejsze przy podejmowaniu decyzji.
|
Nieruchomość |
Hastelloy C-276 |
Hastelloy C-22 |
|
Numer UNS |
N10276 |
N06022 |
|
Podstawowe pierwiastki stopowe |
57% Ni, 15,5% Cr, 16% Mo, 4% W |
56% Ni, 22% Cr, 13% Mo, 3% W |
|
Zawartość chromu |
14.5 – 16.5% |
20.0 – 22.5% |
|
Zawartość molibdenu |
15.0 – 17.0% |
12.5 – 14.5% |
|
PREN (odporność na wżery) |
~70–72 |
~65–68 |
|
Odporność na kwasy utleniające |
Dobry |
Doskonały |
|
Zmniejszenie odporności na kwasy |
Doskonały |
Bardzo dobry |
|
Mieszane-środowiska kwaśne |
Bardzo dobry |
Doskonały |
|
Miejscowa odporność na korozję |
Bardzo dobry |
Doskonały |
|
HAZ (strefa spawania) Odporność na korozję. |
Bardzo dobry |
Doskonała zaleta kluczowego projektu - |
|
Maks. Ciągła temperatura pracy |
Utlenianie w temperaturze 1040 stopni (1900 stopni F) - |
Utlenianie w temperaturze 1040 stopni (1900 stopni F) - |
|
Wytrzymałość na rozciąganie (wyżarzana) |
Większe lub równe 690 MPa (100 ksi) |
Większe lub równe 690 MPa (100 ksi) |
|
Granica plastyczności (wyżarzana) |
Większe lub równe 283 MPa (41 ksi) |
Większe lub równe 310 MPa (45 ksi) |
|
Koszt względny |
Umiarkowany (benchmark branżowy) |
Nieco wyższa (5–15% składki) |
|
Lata użytkowania przemysłowego |
60+ lat |
35+ lat |
|
Zatwierdzenie przypadku z kodem ASME |
Tak |
Tak |
Notatka:PREN=Liczba równoważna odporności na wżery (wyższa=większa odporność). Wartości mają charakter orientacyjny; potwierdzić aktualnymi specyfikacjami ASTM/EN.
Skład chemiczny
Pomyśl o składzie stopu jako o jego recepturze. Każdy element pełni określoną rolę. Zrozumienie tej receptury powie Ci, - przed pojedynczym testem korozji -, gdzie każdy stop będzie się dobrze sprawdzał, a gdzie będzie miał problemy.
|
Pierwiastek (% wag.) |
Zasięg C-276 |
Zasięg C-22 |
Rola w odporności na korozję |
|
Nikiel (Ni) |
Saldo (~57%) |
Saldo (~56%) |
Metalowa matryca; zapewnia ciągliwość, wytrzymałość i podstawową odporność na kwasy |
|
Chrom (Cr) |
14.5 – 16.5 |
20.0 – 22.5 |
Tworzy pasywną warstwę Cr₂O₃; wysoka zawartość Cr w C-22 zwiększa odporność na kwasy utleniające |
|
Molibden (Mo) |
15.0 – 17.0 |
12.5 – 14.5 |
Wzmacnia warstwę pasywną w środowiskach redukujących/chlorkowych; wysoka zawartość Mo w C-276 zwiększa odporność na HCl |
|
Wolfram (W) |
3.0 – 4.5 |
2.5 – 3.5 |
Synergistyczny z Mo; zwiększa odporność na korozję wżerową i szczelinową |
|
Żelazo (Fe) |
4.0 – 7.0 |
2.0 – 6.0 |
Podsadzkarz; niższa zawartość Fe w C-22 poprawia odporność na korozję gorącą |
|
Kobalt (Co) |
Mniejszy lub równy 2,5 |
Mniejszy lub równy 2,5 |
Kontrolowane zanieczyszczenia; stabilizuje mikrostrukturę |
|
Węgiel (C) |
Mniejsza lub równa 0,010 |
Mniejsza lub równa 0,015 |
Bardzo-niski poziom C minimalizuje wytrącanie się węglików na granicach ziaren (uczulanie) |
|
Krzem (Si) |
Mniejsza lub równa 0,08 |
Mniejsza lub równa 0,08 |
Kontrolowane, aby zapobiec kruchości |
|
Mangan (Mn) |
Mniejszy lub równy 1,0 |
Mniejsza lub równa 0,50 |
Kontrolowane; nadmiar Mn zmniejsza odporność na korozję |
|
Wanad (V) |
Mniejsza lub równa 0,35 |
- |
Namierzać; niewielki wpływ na siłę |
Notatka:Skład zgodny z ASTM B575 (płyta/arkusz). Zakresy mogą się nieznacznie różnić dla rur (ASTM B622), prętów (ASTM B574) i złączek (ASTM B366).
Kluczowy wgląd w skład:C-276 wykorzystuje więcej molibdenu (do 17%), aby dominować w redukującym środowisku kwaśnym. C-22 wykorzystuje więcej chromu (do 22,5%), dzięki czemu doskonale radzi sobie w środowiskach utleniających i mieszanych kwasach. Ten pojedynczy kompromis jest podstawową przyczyną prawie wszystkich różnic w wydajności pomiędzy obydwoma stopami.
Odporność na korozję: środowisko-poprzez-porównanie środowiska

Kwas solny (HCl) - Środowisko redukujące
Kwas solny jest jednym z najbardziej agresywnych mediów występujących w przetwórstwie chemicznym - stosowanym w trawieniu, kontroli pH, ekstrakcji minerałów i organicznej syntezie chemicznej. Jest kwasem redukującym, co oznacza, że aktywnie atakuje warstwę pasywną większości metali.
|
Stężenie HCl |
Temperatura |
Szybkość korozji C-276 |
Szybkość korozji C-22 |
Preferowany wybór |
|
1% |
Wrzenie |
< 0.13 mm/yr (excellent) |
< 0.13 mm/yr (excellent) |
Albo; Krawędź brzeżna C-276 |
|
5% |
Wrzenie |
< 0.51 mm/yr (very good) |
0,51–1,0 mm/rok (dobrze) |
C-276 |
|
10% |
66 stopni |
< 0.51 mm/yr |
0,51–1,0 mm/rok |
C-276 |
|
20% |
52 stopnie |
< 0.51 mm/yr |
0,51–1,5 mm/rok |
C-276 |
|
37% (koncentrat) |
Otoczenia |
Dopuszczalne (< 1.0 mm/yr) |
Wyższe stawki |
C-276 |
Notatka:Dane dotyczące szybkości korozji opublikowane przez Haynes International, dane dotyczące korozji. Rzeczywiste szybkości różnią się w zależności od napowietrzenia, prędkości i zanieczyszczeń. Wskaźniki poniżej 0,13 mm/rok uważa się za doskonałe; 0,13–0,51 mm/rok bardzo dobry; Dopuszczalne 0,51–1,27 mm/rok.
Werdykt - Usługa HCl:C-276 jest preferowanym stopem do obsługi kwasu solnego, szczególnie w stężeniach powyżej 5% i podwyższonych temperaturach. Wyższa zawartość molibdenu zapewnia znaczną przewagę w zakresie szybkości korozji.
Kwas siarkowy (H₂SO₄) - Redukujący do mieszanego
Zachowanie kwasu siarkowego jest złożone: rozcieńczony H₂SO₄ ma działanie redukujące; stężony H₂SO₄ jest utleniający. Krzyżowanie następuje przy stężeniu około 60–70%. Obydwa stopy sprawdzają się dobrze w większości tego zakresu, ale występują istotne różnice w skrajnych obszarach.
|
Stężenie H₂SO₄ |
Temperatura |
Wydajność C-276 |
Wydajność C-22 |
Preferowane |
|
10% |
Wrzenie |
Doskonały (< 0.13 mm/yr) |
Doskonały (< 0.13 mm/yr) |
Albo |
|
30% |
Wrzenie |
Bardzo dobry |
Doskonały |
C-22 marginalny |
|
50% |
Wrzenie |
Bardzo dobry |
Doskonały |
C-22 |
|
70% |
Wrzenie |
Dobry |
Bardzo dobry |
C-22 |
|
80–98% |
Otoczenia |
Do przyjęcia |
Do przyjęcia |
Skonsultuj się z inżynierem |
|
Mieszany H₂SO₄ + HCl |
Podniesiony |
Bardzo dobry |
Doskonały |
C-22 |
Notatka:W strumieniach mieszanych kwasów zawierających zarówno H₂SO₄, jak i HCl (powszechnych w przetwarzaniu chloro-alkalii i minerałów), C-22 zazwyczaj radzi sobie lepiej niż C-276.
Kwas azotowy (HNO₃) - Środowisko utleniające
Kwas azotowy jest silnie utleniający. W kwasach utleniających chrom jest krytycznym pierwiastkiem ochronnym -, ponieważ chrom tworzy bardzo stabilną warstwę tlenkową w warunkach utleniających. To tutaj 22% zawartość chromu w C-22 zapewnia wyraźną przewagę nad 15,5% zawartością C-276.
Werdykt - Usługa kwasu azotowego:C-22 jest znacznie lepszy od C-276 w działaniu kwasu azotowego we wszystkich stężeniach. Niższa zawartość chromu w C-276 powoduje znacznie wyższą szybkość korozji w stężonym HNO₃. W przypadku urządzeń obsługujących kwas azotowy – reaktorów, skraplaczy, zbiorników magazynowych – C-22 jest standardową specyfikacją.
Kwas Fosforowy (H₃PO₄)
Kwas fosforowy jest szeroko stosowany w produkcji nawozów, przetwórstwie żywności i obróbce powierzchni. Może zawierać zanieczyszczenia halogenkowe (fluorki, chlorki), które znacząco wpływają na działanie stopu.
|
Stan |
C-276 |
C-22 |
Zalecenie |
|
Czysty H₃PO₄ (wszystkie stężenia) |
Doskonały |
Doskonały |
Każdy stop jest odpowiedni |
|
Zanieczyszczenie H₃PO₄ + Cl⁻ |
Bardzo dobry |
Doskonały |
Preferowany C-22 |
|
Zanieczyszczenie H₃PO₄ + F⁻ (proces-mokry) |
Bardzo dobry |
Doskonały |
Preferowany C-22 – wyższy Cr zwiększa odporność na fluor |
|
Wrzący kwas fosforowy |
Doskonały |
Doskonały |
Albo; sprawdź za pomocą kuponów |
Wżery, szczeliny i miejscowa korozja
W środowiskach- zawierających chlorki - w wodzie morskiej, solance, wybielaczach i wielu strumieniach procesów przemysłowych - korozja lokalna (wżery i szczeliny) stwarza większe ryzyko niż korozja jednolita. Nawet niewielki wgłębienie w ścianie naczynia może w ciągu miesięcy przekształcić się w-ubytek ściany.
Liczba równoważna odporności na wżery (PREN) stanowi złożoną miarę odporności na wżery chlorkowe:
PREN=%Cr + 3.3(%Mo) + 1.65(%W) + 30(%N)
|
Metryczny |
C-276 |
C-22 |
Komentarz |
|
Wkład chromu |
~16 |
~22 |
Wyższy Cr daje przewagę C-22 |
|
Wkład molibdenu (×3,3) |
~53 |
~43 |
Wyższy Mo daje przewagę C-276 |
|
Wkład wolframu (×1,65) |
~6.6 |
~5.0 |
Umiarkowana różnica |
|
Przybliżony PREN |
~70–72 |
~65–68 |
C-276 nieco wyżej w skali PREN |
|
Rzeczywisty stopień korozji szczelinowej |
Bardzo dobry |
Doskonały |
C-22 przewyższa w praktyce (przewaga HAZ) |
Notatka:Chociaż C-276 ma nieznacznie wyższą obliczoną wartość PREN, doskonała odporność C-22 na strefę wpływu ciepła spoiny (HAZ) oznacza, że radzi sobie on lepiej z rzeczywistym sprzętem spawalniczym narażonym na działanie chlorków.
Krytyczny niuans:PREN to wskaźnik obliczony na podstawie składu. W sprzęcie spawanym -, który opisuje praktycznie wszystkie- rzeczywiste zbiorniki chemiczne - C-22, doskonała odporność na korozję w strefie wpływu ciepła sprawia, że jest on bardziej praktyczny w środowiskach chlorkowych, mimo że jego PREN jest nieco niższy.
Ciepło spawu-Strefa wpływu korozji (HAZ) - Definiująca zaleta C-22
Podczas spawania dowolnego stopu ciepło powstające podczas spawania tymczasowo zmienia mikrostrukturę metalu bezpośrednio sąsiadującego ze ściegiem spoiny --strefą wpływu ciepła. W przypadku niektórych stopów powoduje to wytrącanie się węglików na granicach ziaren, tworząc strefy zubożone w chrom-, które preferują korozję.
C-22 został specjalnie zaprojektowany, aby zminimalizować uczulenie na HAZ. Dane laboratoryjne i terenowe konsekwentnie pokazują, że-pospawany C-22 wykazuje w SWC szybkość korozji niemal identyczną jak metal nieszlachetny. Po spawaniu C-276, choć nadal bardzo dobry, wykazuje mierzalnie większą różnicę między szybkością korozji metalu nieszlachetnego i HAZ.
W przypadku sprzętu chemicznego, który musi być używany w stanie-zespawanym - bez-wyżarzania po spawaniu -, często jest to decydujący czynnik przy określaniu specyfikacji C-22.
|
Stan |
Zachowanie C-276 HAZ |
C-22 Zachowanie HAZ |
|
W stanie-spawanym, redukującym kwasowość |
Dobry; lekki atak HAZ |
Doskonały; Stopień HAZ ≈ metal nieszlachetny |
|
Jako-spawane, kwas utleniający |
Bardzo dobry |
Doskonały |
|
Jako-spawane, usługi chlorkowe/pittingowe |
Dobry |
Doskonały |
|
Wyżarzane-po spawaniu (1120 stopni WQ) |
Doskonały |
Doskonały |
|
Czy wymagana jest obróbka cieplna po-spawaniu? |
Zalecane do zastosowań krytycznych |
Często nie jest wymagane |
Właściwości mechaniczne
Obydwa stopy zapewniają doskonałe właściwości mechaniczne w zastosowaniach w zbiornikach ciśnieniowych i rurociągach. Różnice są niewielkie, ale warto je zauważyć podczas projektowania-pod kątem pracy pod wysokim ciśnieniem lub wytrzymałości w podwyższonej temperaturze.
|
Nieruchomość |
C-276 (wyżarzany) |
C-22 (wyżarzany) |
Norma testowa |
|
Wytrzymałość na rozciąganie (min.) |
Większe lub równe 690 MPa (100 ksi) |
Większe lub równe 690 MPa (100 ksi) |
ASTM E8 |
|
0,2% granicy plastyczności (min.) |
Większe lub równe 283 MPa (41 ksi) |
Większe lub równe 310 MPa (45 ksi) |
ASTM E8 |
|
Wydłużenie (min.) |
Większy lub równy 40% |
Większy lub równy 45% |
ASTM E8 |
|
Twardość (typowa) |
Mniejsza lub równa 100 HRB |
Mniejsza lub równa 100 HRB |
ASTM E18 |
|
Gęstość |
8,89 g/cm3 |
8,69 g/cm3 |
- |
|
Moduł sprężystości |
205 GPa (29,8 Mpsi) |
211 GPa (30,6 Mpsi) |
- |
|
Rozszerzalność cieplna (20–100 stopni) |
11,2 µm/m·stopień |
12,7 µm/m·stopień |
ASTM E228 |
|
Przewodność cieplna (przy 100 stopniach) |
10.2 W/m·K |
10.1 W/m·K |
- |
|
Wytrzymałość na rozciąganie w temperaturze 500 stopni |
~550 MPa |
~560 MPa |
Przybliżony |
|
Wytrzymałość na rozciąganie w temperaturze 800 stopni |
~340 MPa |
~350 MPa |
Przybliżony |
Notatka:Wartości minimalne zgodnie z ASTM B575 dla blachy/arkusza. C-22 ma nieco wyższą minimalną granicę plastyczności - korzystną w projektowaniu reaktorów wysokociśnieniowych. Wartości w podwyższonej temperaturze są przybliżone na podstawie opublikowanych arkuszy danych.
Obowiązujące standardy i akceptacja kodeksu ASME
Obydwa stopy są objęte kompleksowym zestawem norm produktowych i są akceptowane przez ASME Boiler and Pressure Vessel Code -, co jest krytycznym wymaganiem dla zbiorników ciśnieniowych i wymienników ciepła w regulowanych gałęziach przemysłu na całym świecie.
|
Formularz produktu |
Norma C-276 |
Norma C-22 |
Opis |
|
Płyta / arkusz / pasek |
ASTM B575 |
ASTM B575 |
Płaski-produkt walcowany na skorupy naczyń, głowice i przegrody |
|
Bezszwowa rura |
ASTM B622 |
ASTM B622 |
Rurociągi procesowe, płaszcze wymienników ciepła |
|
Spawana rura |
ASTM B619 |
ASTM B619 |
Rurociągi o dużej-średnicy |
|
Tuba (bez szwu) |
ASTM B622 |
ASTM B622 |
Rury wymienników ciepła, skraplacze |
|
Pręt / Pręt |
ASTM B574 |
ASTM B574 |
Kołnierze, wały, śruby (nie-standardowe) |
|
Armatura |
ASTM B366 |
ASTM B366 |
Kolana, trójniki, reduktory |
|
Odkuwki |
ASTM B564 |
ASTM B564 |
Dysze, kołnierze, korpusy zaworów |
|
Drut spawalniczy / wypełniacz |
AWS A5.14 ERNiCrMo-4 |
AWS A5.14 ERNiCrMo-10 |
Pasujące spoiwa do spawania |
|
Europejski odpowiednik |
2.4819 |
2.4602 |
Oznaczenie EN 10 |
|
Zbiornik ciśnieniowy ASME |
Sekcja II Część B |
Sekcja II Część B |
Akceptacja norm dla urządzeń ciśnieniowych |
|
Kodeks rurociągów ASME |
B31.3 |
B31.3 |
Projekt rurociągów procesowych |
Notatka:Zawsze potwierdzaj odpowiednią edycję każdej normy swoją specyfikacją techniczną. Projekt zbiornika ciśnieniowego wymaga również odpowiednich przypadków norm ASME i dopuszczalnych wartości naprężeń z sekcji II części D ASME.
Typowe zastosowania w sprzęcie chemicznym

Gdzie zwykle określa się C-276
Sprzęt do produkcji i obsługi kwasu solnego - kolumny, reaktory, wymienniki ciepła
Mokre środowiska chlorowodoru (gazowy HCl) -, szczególnie w zakładach VCM (monomer chlorku winylu)
Systemy trawienia kwasem siarkowym w umiarkowanych stężeniach
Płuczki odsiarczania gazów spalinowych (FGD) - zawierające chlorki-, warunki redukujące
Usługa kwaśnego gazu (H₂S + CO₂) w przetwórstwie ropy i gazu
Usługa kwasu octowego i mrówkowego (redukcja kwasów organicznych)
Komory fermentacyjne celulozy i papieru - środowiska ługu kraftowego
Rośliny nawozowe - strumienie siarczanu amonu i fosforanów z zanieczyszczeniami
Naczynia do fermentacji farmaceutycznej, w których HCl jest substancją chemiczną procesową
Gdzie zwykle określa się C22
Mieszane-środowiska kwasowe (H₂SO₄ + HNO₃, H₃PO₄ + HF, HCl + HNO₃) - powszechne w zakładach produkujących półprzewodniki, farmaceutyczne i specjalistyczne chemikalia
Kwas azotowy i mieszaniny kwasu azotowego/fluorowodorowego - wytrawianie metali, przeróbka paliwa jądrowego
Usługi chloru i podchlorynu - produkcja wybielaczy, uzdatnianie wody
Jako-spawane zbiorniki chemiczne, w przypadku których-wyżarzanie po spawaniu jest niepraktyczne lub-zbyt kosztowne
Produkcja pestycydów i herbicydów - złożonych, wielo-kwasowych strumieni procesowych
Produkcja chemiczna-o wysokiej czystości-, w której korozja HAZ może wprowadzić zanieczyszczenia metaliczne
Instalacje odzysku i neutralizacji kwasów odpadowych
Okładziny chemikaliowców morskich - utleniające kombinacje wody morskiej i ładunków chemicznych
Wielofunkcyjne reaktory farmaceutyczne-- obsługujące zmieniające się strumienie produktów
Studia przypadków z-prawdziwego świata
Specjalistyczny zakład chemiczny obsługujący kolumnę absorpcyjną HCl w mokrych, redukujących warunkach doświadczył przyspieszonej korozji i częstych nieplanowanych przestojów przy użyciu stali nierdzewnej 316L. Przegląd materiałów określił jako warunek użytkowania 10% HCl w temperaturze 80 stopni. Na płaszcz kolumny, elementy wewnętrzne i rurociągi łączące określono płytę i rurę C-276.
Wynik: Po pięciu latach ciągłej pracy inspekcja wykazała szybkość korozji poniżej 0,1 mm/rok dla wszystkich komponentów C-276, bez wżerów i pęknięć. Przewidywany pozostały okres użytkowania przekroczył 20 lat, co stanowi zasadniczą poprawę w porównaniu z poprzednim 18-miesięcznym cyklem wymiany na olej 316L.
Lekcja:W dedykowanych kwasach redukujących, szczególnie HCl - C-276, wyższa zawartość molibdenu zapewnia szybkość korozji, której C-22 nie jest w stanie dorównać przy porównywalnym koszcie. Nie przeceniaj C-22, gdy C-276 będzie go przewyższał.
Producent półproduktów farmaceutycznych potrzebował reaktora płaszczowego o pojemności 10 000 litrów, zdolnego do obsługi: rozcieńczonego H₂SO₄ do regulacji pH; nadtlenek wodoru (utleniający); podchloryn sodu do czyszczenia na miejscu (CIP); oraz szereg kwasów organicznych.
Reaktor wykonano metodą spawania orbitalnego TIG bez wyżarzania po spawaniu. C-22 wybrano na podstawie jego doskonałej odporności na korozję HAZ we wszystkich czterech strumieniach procesowych i jego wydajności w środowiskach utleniających (H₂O₂, NaOCl).
Wynik: dziesięcioletnia-kontrola nie wykazała wykrywalnej korozji w żadnych strefach spawania, metalu nieszlachetnym ani dyszach. Klient farmaceutyczny uzyskał zatwierdzenie procesu przez FDA bez komplikacji związanych ze zmianami-istotnych.
Lekcja:W przypadku reaktorów wielo-usługowych narażonych zarówno na strumienie redukujące, jak i utleniające, a zwłaszcza w przypadku-wyrobów spawanych, C-22 jest często wyborem charakteryzującym się niższym-ryzykiem i niższym-cyklem życia-kosztów życia – nawet przy nieco wyższym początkowym koszcie materiału.
Przedsiębiorstwo energetyczne zainstalowało jednocześnie dwa identyczne płuczki odsiarczania gazów spalinowych (IOS): jeden wykonany z płyty C-276, drugi z C-22.
Środowisko serwisowe zawierało kwas siarkowy, chlorki (do 80 000 ppm Cl⁻) i zmienny rozpuszczony tlen.
Po ośmiu latach pracy mapowanie korozji wykazało:
Płuczka C-276: równomierna szybkość korozji 0,04–0,08 mm/rok w metalu nieszlachetnym; 0,10–0,15 mm/rok w strefach HAZ spawania.
Płuczka C-22: równomierna szybkość korozji 0,03–0,06 mm/rok w metalu nieszlachetnym; 0,04–0,07 mm/rok w strefach HAZ spoiny – zasadniczo odpowiada właściwościom metalu nieszlachetnego.
Lekcja:W środowiskach silnie-zanieczyszczonych-mieszanymi-kwasami (częste warunki FGD) zaleta C-22 w zakresie HAZ przełożyła się na mierzalne zmniejszenie-długoterminowego ataku korozji w{5}}przyległych strefach spoin-, obszarach najbardziej narażonych na wycieki przez ściany.
Jak wybrać: systematyczne ramy decyzyjne
Skorzystaj z poniższej logiki krok-po-kroku, aby wybrać odpowiedni stop do swojego zastosowania. W przypadkach granicznych lub wielo-warunków wielowarstwowych zawsze należy zaangażować inżyniera ds. korozji i poprosić o dane z testów kuponów-specyficznych dla danego zakładu.
Krok 1 - Zidentyfikuj pierwszorzędowe środowisko kwasowe.Kwasy redukujące (HCl, rozcieńczony H₂SO₄, HF) → C-276 jest pierwszym wyborem. Kwasy utleniające (HNO₃, stężony H₂SO₄, H₂O₂, podchloryn) → C-22 jest pierwszym wyborem. Środowiska mieszane lub naprzemienne kwasy → C-22 jest zazwyczaj bezpieczniejszą specyfikacją.
Krok 2 - Oceń stężenie chlorków i ryzyko wżerów.Poniżej 10 000 ppm Cl⁻ w umiarkowanej temperaturze → odpowiedni jest każdy stop. Powyżej 10 000 ppm Cl⁻ lub w wodzie morskiej i kombinacjach substancji chemicznych → C-22 charakteryzuje się doskonałą odpornością na korozję szczelinową po spawaniu, co sprawia, że jest on preferowany.
Krok 3 - Oceń wymagania dotyczące produkcji i spawania.Jeśli możliwe jest wyżarzanie-po spawaniu (PWSA) → dowolny stop; wybierz działanie antykorozyjne. Jeśli sprzęt musi być używany w stanie-zespawanym (duże zbiorniki,-rurociągi produkowane na miejscu, napięte harmonogramy) → Odporność C-22 na HAZ jest mocnym argumentem przemawiającym za jego wyborem.
Krok 4 - Sprawdź temperaturę procesu.Obydwa stopy nadają się do około 500 stopni w większości zastosowań chemicznych. Powyżej 500 stopni w atmosferze utleniającej oba pozostają opłacalne. Potwierdź, zgodnie z ASME Sekcja II Część D, dopuszczalne naprężenia w temperaturze projektowej.
Krok 5 - Uwzględnij koszt cyklu życia, a nie tylko koszt materiałów.C-22 kosztuje zazwyczaj 5–15% więcej materiału. Jeśli jednak C-22 wyeliminuje wymagany cykl PWSA lub wydłuży okres między przeglądami z 3 do 7 lat, korzyść w zakresie kosztów cyklu życia może faworyzować C-22. Poproś dostawcę o analizę całkowitego kosztu posiadania (TCO).
|
Stan usługi |
Zalecany stop |
Poziom zaufania |
|
Kwas solny (dowolne stężenie, podwyższona temperatura) |
C-276 |
Wysoki |
|
Środowiska wilgotnego gazu HCl |
C-276 |
Wysoki |
|
Kwas azotowy (wszystkie stężenia) |
C-22 |
Wysoki |
|
Mieszaniny kwasu azotowego i fluorowodorowego |
C-22 |
Wysoki |
|
Mieszane strumienie H₂SO₄ + HCl |
C-22 |
Wysoki |
|
Czysty H₂SO₄ (rozcieńczony, < 30%) |
Albo |
Zalecany średni test - |
|
Usługa podchlorynu/wybielacza |
C-22 |
Wysoki |
|
Płuczka IOS (wysoki Cl⁻, mieszany kwas) |
C-22 |
Wysoki |
|
Kwaśny gaz (H₂S + CO₂) - bez mocnego kwasu |
C-276 |
Wysoki |
|
Jako-konstrukcje spawane, bez PWSA |
C-22 |
Wysoki |
|
Reaktor-wielofunkcyjny, zmieniające się strumienie |
C-22 |
Średnio-wysoki |
|
Redukcja kwasów organicznych (octowy, mrówkowy) |
C-276 |
Średnio-wysoki |
|
Kwas fosforowy + zanieczyszczenia halogenkowe |
C-22 |
Średni |
|
Ekstremalnie redukujące + utleniające połączenie |
Skonsultuj się z inżynierem - może być wymagany specjalny stop |
Przypadek-konkretny |
Całkowity koszt posiadania: wykraczający poza cenę za kilogram
Częstym błędem zakupowym jest ocena stopów niklu wyłącznie na podstawie początkowego kosztu materiału. W przypadku sprzętu chemicznego działającego przez projektowany okres użytkowania wynoszący 15–25 lat koszt materiałów stanowi zazwyczaj jedynie 20–35% całkowitego kosztu cyklu życia. Konserwacja, przeglądy, przestoje i wymiana stanowią większość wydatków.
|
Czynnik kosztowy |
C-276 |
C-22 |
|
Początkowy koszt materiału |
Linia bazowa |
Premia od +5 do +15%. |
|
Wyżarzanie-po spawaniu (PWSA) |
Często wymagane w przypadku usług krytycznych |
Można to wyeliminować -, oszczędzając 8–15% kosztów produkcji |
|
Częstotliwość kontroli |
Zwykle cykl 3–5-letni |
Może rozciągać się do 5–7 lat (mniej ataku HAZ) |
|
Oczekiwany okres użytkowania |
Doskonały w dopasowanych środowiskach |
Doskonały; dłuższa żywotność w środowiskach mieszanych |
|
Koszt wymiany/naprawy |
Linia bazowa |
Podobny lub niższy w horyzoncie 20-letnim |
|
Ryzyko awarii korozyjnej |
Niski - w środowiskach redukujących |
Niski - w szerszym zakresie środowisk |
|
Zgodność z przepisami (ASME/FDA) |
Pełna zgodność |
Pełna zgodność |
Poproś dostawcę o 20-letni model kosztów cyklu życia. Uwzględnij koszt materiału, produkcję (spawanie + PWSA), harmonogram inspekcji i szacowane prawdopodobieństwo wymiany. W wielu scenariuszach dotyczących mieszanek kwasowych całkowity koszt cyklu życia C-22 jest równy lub niższy niż C-276 - pomimo wyższej ceny początkowej za kilogram.
Często zadawane pytania
Nie. C-22 doskonale sprawdza się w środowiskach utleniających, mieszanych-kwasach i-spawanych. C-276 to doskonały wybór w przypadku dedykowanych zastosowań kwasu redukującego – szczególnie w środowiskach kwasu solnego i kwaśnych gazów – gdzie wyższa zawartość molibdenu bezpośrednio przekłada się na niższą szybkość korozji. Żaden stop nie jest powszechnie lepszy; właściwy wybór zależy całkowicie od środowiska świadczenia usług.
Tak. Odmienne spawanie C-276 do C-22 jest technicznie wykonalne. Użyj ERNiCrMo-10 (wypełniacz C-22) lub ERNiCrMo-4 (wypełniacz C-276) - potwierdź u swojego inżyniera spawacza w oparciu o bardziej krytyczne środowisko pracy. Wyżarzanie po spawaniu jest zalecane w przypadku krytycznych zastosowań korozyjnych, gdzie musi zostać zmaksymalizowana odporność na korozję HAZ.
Obydwa stopy są przystosowane do pracy ciągłej w temperaturze do około 1040 stopni (1900 stopni F) w atmosferze utleniającej, zgodnie z wytycznymi ASME. Jednakże w przypadku mokrej korozji chemicznej temperatury robocze są zwykle niższe niż 300 stopni. Dopuszczalne wartości naprężeń dla projektu zbiornika ciśnieniowego należy zaczerpnąć z sekcji II części D ASME dla określonej temperatury projektowej.
Tak, - podobnie jak w przypadku wszystkich stopów niklu, należy unikać kontaktu ze związkami-zawierającymi siarkę (smar, markery, taśma) w podwyższonych temperaturach, ponieważ może wystąpić kruchość siarki. Przechowywać z dala od stali węglowej, aby zapobiec zanieczyszczeniu powierzchni żelazem, które może zainicjować korozję. Czyść powierzchnie wyłącznie za pomocą zatwierdzonych środków czyszczących-kompatybilnych ze stalą nierdzewną.
Tak. Hastelloy C-276 odpowiada oznaczeniu EN 2.4819 (NiMo16Cr15W). Hastelloy C-22 odpowiada EN 2.4602 (NiCr21Mo14W). Obydwa są dostępne zgodnie z normą EN 10028-7 (wyroby płaskie) i EN 10216-5 (rury bez szwu), jeśli ma to zastosowanie.
Artykuły znajdujące się w magazynie standardowym (płyty, rury w typowych rozmiarach) są zazwyczaj wysyłane od wyspecjalizowanych dystrybutorów w ciągu 2–6 tygodni. Niestandardowe wymiary, rury o grubych ściankach, odkuwki i-niestandardowe formy produktów mogą wymagać 12–20 tygodni od zamówienia w walcowni. Potwierdź dostępność i terminy realizacji u swojego dostawcy na wczesnym etapie projektowania projektu.
Tak. W zależności od konkretnego środowiska, alternatywy obejmują: Hastelloy C-2000 (zwiększona odporność na kwasy utleniające), Alloy 59 (UNS N06059, bardzo wysoka zawartość Mo + Cr), Inconel 686 (ekstremalna odporność na wżery) i Hastelloy B-3 (HCl i kwas redukujący bez chromu). W środowiskach łączących wysoką temperaturę i mieszane kwasy można również oceniać stopy specjalne, takie jak 625 lub 825. W przypadku środowisk wykraczających poza standardowe zakresy robocze C-276 / C-22, należy skonsultować się z inżynierem ds. korozji.
Wniosek
Hastelloy C-276 i C-22 to wyjątkowe materiały – jedne z najbardziej odpornych na korozję stopów dostępnych na rynku. Pytanie nigdy nie brzmi, który z nich jest „ogólnie lepszy”, ale który jest odpowiedni dla konkretnego procesu chemicznego.
|
Wybierz C-276, gdy… |
Wybierz C-22, gdy… |
|
Kwasem pierwszorzędowym jest HCl lub mokry gazowy HCl |
Kwasem pierwszorzędowym jest HNO₃ lub kwas utleniający |
|
Usługa jest głównie redukcyjna |
Środowisko jest mieszane, utleniające i redukujące |
|
Występuje kwaśny gaz (H₂S, CO₂). |
Spodziewane jest narażenie na podchloryn lub nadtlenek |
|
Maksymalna efektywność budżetowa w dopasowanej usłudze redukcyjnej |
Ponieważ-wymagana jest obróbka spawana, - nie ma PWSA |
|
Istnieją dziesięciolecia danych terenowych w ramach konkretnej usługi |
Zbiornik obsługuje wiele lub zmieniających się strumieni procesowych |
|
Wymagane jest długoterminowe-doświadczenie w redukcji kwasu |
Określono maksymalną odporność na korozję HAZ |
Obydwa stopy są dostępne w naszej sieci produkcyjnej i dystrybucyjnej w postaci płyt, rur, złączek, prętów i odkuwek - zgodnych z normami ASTM, ASME i EN. Nasz zespół techniczny zapewnia pełne wsparcie w zakresie doboru materiałów, certyfikaty walcowni i usługi inspekcji stron trzecich.
Skontaktuj się z naszym działem stopów niklu w celu uzyskania konsultacji w sprawie wyboru materiału, konkurencyjnej oferty lub dostępu do naszej biblioteki danych korozyjnych -, w tym danych z testów kuponowych specyficznych dla Twojego środowiska procesowego.
Haynes International: Arkusz danych stopu Hastelloy C-276 (najnowsze wydanie)
Haynes International: Arkusz danych stopu Hastelloy C-22 (najnowsze wydanie)
ASTM B575 - Standardowa specyfikacja dla płyt, arkuszy i taśm o niskiej-niklu węglowym-molibdenu- ze stopu chromu
Standardowa specyfikacja ASTM B622 - dla rur i rur bez szwu z niklu i stopów niklu-
ASTM B574 - Standardowa specyfikacja dla prętów ze stopu-niklu węglowego-chromu-molibdenu
Standardowa specyfikacja ASTM B564 - dla odkuwek stopów niklu
ASME Sekcja II Część B - Specyfikacje materiałów nieżelaznych
ASME Sekcja II Część D - Właściwości (dopuszczalne naprężenia)
ASME B31.3 - Kodeks rurociągów procesowych
Podręcznik ASM, tom 13B: Korozja: Materiały (ASM International)
NACE International / AMPP: Badanie danych na temat korozji - Sekcja Metali (wydanie 6)
EN 10028-7: Wyroby płaskie wykonane ze stali do zastosowań ciśnieniowych – Stale nierdzewne