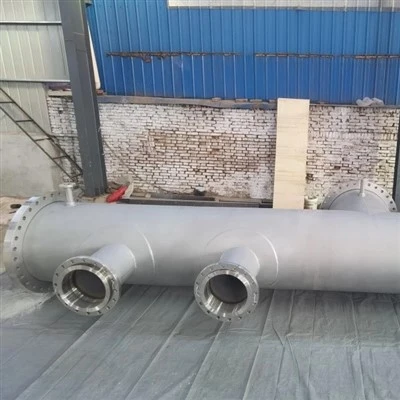
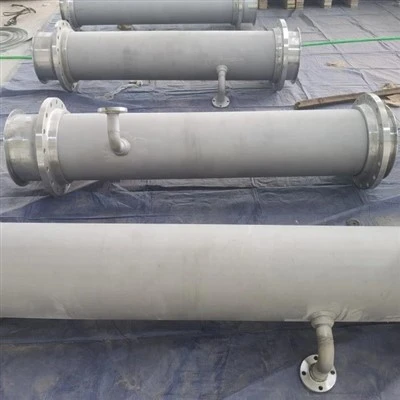
- Incoloy 825można go standardowo spawać z austenityczną stalą nierdzewną (316L/304), kod-kwalifikujące się złącze odmienne - pod warunkiem użycia wypełniacza na bazie niklu-.
- AWS A5.14 ERNiCrMo-3 (wypełniacz Inconel 625, UNS N06625) to-standardowy wypełniacz w branży: jego ponadstopowy osad Ni-Mo toleruje rozcieńczanie obu metali nieszlachetnych i utrzymuje metal spoiny co najmniej tak samo odporny na korozję jak Alloy 825.

- Wypełniacze ze stali nierdzewnej, takie jak 316L lub 309L, są niedopuszczalne w przypadku korozyjnego połączenia stali 825- ze stalą nierdzewną: rozcieńczony metal spoiny staje się słabym punktem korozji i jest podatny na pękanie podczas zestalania.
- Zalecana praktyka: GTAW ze 100% argonem i przedmuchem wstecznym, doprowadzenie ciepła 0,5-1,5 kJ/mm, temperatura międzyściegowa około 150 C lub niższa, podłużnice, specjalne oprzyrządowanie ze stopu niklu i zwykle bez podgrzewania wstępnego i bez PWHT.
- Należy zakwalifikować złącze zgodnie z sekcją IX ASME BPVC (lub AWS D1.6 / EN ISO 15614-1) za pomocą testów rozciągania, zginania prowadzonego, twardości, PMI i korozji eksploatacyjnej.
Czy Incoloy 825 można spawać ze stalą nierdzewną?
Tak - Incoloy 825 jest rutynowo i niezawodnie spawany z austenityczną stalą nierdzewną, taką jak 316L i 304, w postaci połączenia odmiennego, pod warunkiem użycia wypełniacza na bazie niklu-, takiego jak ERNiCrMo-3, a procedura jest kontrolowana.
Odmienne spoiny ze stali 825-na-nierdzewną są standardową praktyką w wymiennikach ciepła (rury 825 na arkusze rurowe ze stali nierdzewnej), przejściach rurowych i dyszach zbiorników. Obydwa stopy są kompatybilne metalurgicznie: oba są austenityczne, oba spawane są tymi samymi procesami (GTAW, GMAW, SMAW), a ich współczynniki rozszerzalności cieplnej są na tyle zbliżone, że problemy z różnicą-naprężeń obserwowane w połączeniach stali-z-nierdzewną nie dominują tutaj. Wyzwaniem inżynieryjnym nie jest spawalność -, lecz zachowanie odporności na korozję w metalu spoiny i strefach wpływu ciepła, co dokładnie wpływa na wybór wypełniacza.
Dlaczego ERNiCrMo-3 jest preferowanym wypełniaczem do połączeń stali 825 ze stalą nierdzewną?
AWS A5.14 ERNiCrMo-3 (wypełniacz Inconel 625, UNS N06625) jest wypełniaczem domyślnym, ponieważ jego osad nad{5}}niklu-molibdenu toleruje rozcieńczanie obu metali nieszlachetnych i utrzymuje metal spoiny co najmniej tak samo-odporny na korozję jak metal bazowy Alloy 825 – spoina nigdy nie staje się słabym ogniwem.
Ta logika nazywa się „nadmiernym-dopasowywaniem”. W spoinie odmiennej metale nieszlachetne częściowo topią się i mieszają (rozcieńczają) w jeziorku spawalniczym. ERNiCrMo-3 zaczyna się od około 58% niklu i 8-10% molibdenu, więc nawet po rozcieńczeniu 316L z jednej strony i 825 z drugiej, zestalony metal spoiny pozostaje stopem na bazie niklu- o odporności na wżery równej lub lepszej niż metal macierzysty 825. Złoże o wyższej zawartości molibdenu działa jako bufor korozji w środowisku siarkowym, fosforowym i chlorkowym. ERNiCrMo-3 spawa również stop ze sobą, ze stalą nierdzewną i niskostopową, co upraszcza inwentaryzację materiałów eksploatacyjnych.
Co się stanie, jeśli użyjesz wypełniacza ze stali nierdzewnej (316L lub 309L)?
Spawanie 825 ze stalą nierdzewną za pomocą wypełniacza ze stali nierdzewnej jest niedopuszczalne w przypadku zastosowań korozyjnych: rozcieńczony metal spoiny staje się słabym, podatnym na korozję-słabym punktem, a osad austenityczny jest podatny na pękanie podczas zestalania.

Wypełniacz 316L lub 309L tworzy spoinę o niższej zawartości niklu i molibdenu niż wymagają tego oba wymagania, gdy baza bogata w nikiel-rozcieńczy się w nim -, ale co ważniejsze, spoina nie jest już stopem na bazie niklu-. W środowisku chlorku i kwasu wżery i szczeliny-korodują znacznie wcześniej niż metal nieszlachetny i mogą ulegać pękaniu w wyniku krzepnięcia (na gorąco) ze względu na skład i tryb krzepnięcia.
Złącze 309L jest czasami spotykane w-niekorozyjnych konstrukcjach konstrukcyjnych, ale w przypadku wymienników, substancji chemicznych lub kwaśnych substancji jest to wada projektowa, a nie wybór. Gdy specyfikacja klienta wymaga 825, spoina musi odpowiadać temu poziomowi wydajności; zapewnia to tylko-dopasowany wypełniacz niklowy.
Jakie inne opcje wypełniacza istnieją oprócz ERNiCrMo-3?
Praktycznymi alternatywami są ERNiFeCr-1 (o składzie zgodnym z 825), gdzie specyfikacje wymagają dokładnego dopasowania, ERNiCr-3 (Inconel 82) do zastosowań kosmetycznych lub wysokotemperaturowych oraz elektroda otulona ENiCrMo-3 do spawania otulonego (SMAW), ale ERNiCrMo-3 pozostaje rozwiązaniem domyślnym do zastosowań antykorozyjnych.
ERNiFeCr-1 (AWS A5.14, UNS N08825 skład wypełniacza: Ni 38-46, Cr 19,5-23,5, Mo 2,5-3,5, Cu 1,5-3,0, Ti 0,6-1,2) to wypełniacz „pasujący” stosowany, gdy specyfikacja projektu wymaga, aby skład metalu spoiny był równy stopowi bazowemu. ERNiCr-3 (Inconel 82) jest akceptowalną alternatywą tam, gdzie liczy się dokładne dopasowanie koloru lub określone właściwości w wysokich temperaturach, ale zawiera mniej molibdenu, dlatego nie jest preferowany tam, gdzie czynnikiem wpływającym jest odporność na wżery.
W przypadku SMAW terenowych i warsztatowych odpowiednikiem elektrody otulonej jest ENiCrMo-3 (AWS A5.11), co daje taki sam skład chemiczny osadu, jak w przypadku gołego drutu. Wielu producentów kwalifikuje ERNiCrMo-3 jako pojedynczy materiał eksploatacyjny do wszystkich połączeń 825 – do siebie i do stali nierdzewnej – ze względu na prostotę i jeden sprawdzony poziom korozji.
Jak należy zaprojektować i przygotować złącze różnicowe?
Użyj standardowego rowka w kształcie litery V (lub J w przypadku grubych sekcji) z czystymi, jasnymi,{1}}wolnymi od zanieczyszczeń powierzchniami, kontrolowaną szczeliną między korzeniami i gazem podkładowym dla korzenia. - Geometria rowka i dopasowanie-kontrolują rozcieńczenie i jakość korzenia.
- Konstrukcja rowka - pojedynczego-V o kącie 60° jest typowa dla rur i rurek; J-rowek do grubych przekrojów, redukujący objętość spoiny i dopływ ciepła.
- Przygotowanie powierzchni - obrabiaj maszynowo lub szlifuj fazę do jasnego metalu; usuń tlenki, zgorzelinę i wszelkie-utwardzone warstwy ze ściętych krawędzi.
- Czystość - odtłuścić rozpuszczalnikiem/acetonem; przechowuj narzędzia, szczotki druciane i ściernice przeznaczone do stopów niklu, aby zanieczyszczenia żelazem lub siarką nigdy nie przedostały się do złącza.
- Ochrona korzeni - wstecz-przedmuchanie argonem warstwy graniowej, aby zapobiec wewnętrznemu utlenianiu, które w przeciwnym razie zniszczyłoby odporność na korozję otworu.
- Dopasuj-{1}} stałą szczelinę korzeniową i wyrównanie; nadmierna szczelina powoduje rozcieńczenie korzenia, niewystarczająca szczelina powoduje brak fuzji.
Jakie parametry i techniki spawania są zalecane?
Spawaj złącza 825--ze stali nierdzewnej za pomocą metody GTAW (TIG) przy użyciu 100% argonu, z przedmuchem wstecznym grani, niskim dopływem ciepła około 0,5–1,5 kJ/mm, temperaturą międzyściegową utrzymywaną na poziomie około 150 C lub niższą (bardziej ciaśniejsza w przypadku pracy z kwasem) i ściegami podłużnicowymi – bez podgrzewania wstępnego w normalnych warunkach.
- Proces - GTAW jest preferowany w przypadku rur i cienkich-ścian; GMAW z mieszankami argonu-helu i SMAW z ENiCrMo-3 są dopuszczalne w przypadku cięższych sekcji.
- Ekranujący - 100% argonu dla GTAW; wsteczne-oczyszczanie (argon) jest obowiązkowe w przypadku warstw graniowych rur i rurek, aby zapobiec wewnętrznemu utlenianiu.
- Dopływ ciepła - utrzymuj na poziomie 0,5-1,5 kJ/mm; nadmierne ciepło rozszerza strefę wpływu ciepła, wypycha tytan z roztworu i sprzyja wytrącaniu się węglików.
- Temperatura międzyściegowa - maksymalnie około 150 C (300 F), przy czym wiele specyfikacji-konsoli kwasowych zwiększa ją do 100 C lub poniżej; mierzyć za pomocą pirometru kontaktowego lub kredek temperaturowych.
- Technika koralikowa - wąskie koraliki zamiast tkania; zminimalizować przejścia spawalnicze i całkowity dopływ ciepła.
- Rozgrzewanie wstępne - generalnie nie jest wymagane; jeśli temperatura otoczenia jest niższa niż około 5 C (41 F), delikatne podgrzanie do 15-20 C usuwa tylko wilgoć.
Czy wymagana jest obróbka cieplna po-spawaniu?
Zwykle stop 825 stabilizowany - tytanem- nie wymaga PWHT do przywrócenia odporności na korozję międzykrystaliczną, a zastosowanie PWHT na połączeniu 825-ze stalą nierdzewną może uwrażliwić stronę ze stali nierdzewnej; obróbkę cieplną przeprowadza się tylko wtedy, gdy wymagają tego przepisy lub warunki usługi.

Dodatek tytanu do węgla 825 „blokuje” węgliki chromu, aby nie wytrącały się w-strefie wpływu ciepła podczas spawania, - dlatego stop jest spawalny w-stanie po spawaniu. W przypadku złącza innego rodzaju odprężanie-w typowych temperaturach stali nierdzewnej (około 600–850 C) powoduje, że strona 316L znajduje się dokładnie w zakresie uczuleń i może obniżyć jej odporność na korozję, dlatego nie należy dodawać PWHT bez specjalnych wymagań.
Tam, gdzie przepisy lub warunki eksploatacyjne wymagają obróbki roztworowej, temperatura okna wynosi około 920-980 C, po czym następuje szybkie chłodzenie i cała geometria złącza musi na to pozwalać. W praktyce większość statków ze sprzętem 825 jest wytwarzana w stanie spawanym.
Jakimi zagrożeniami metalurgicznymi i korozją należy zarządzać?
Pięć zagrożeń związanych ze spoiną ze stali nierdzewnej 825-- to rozcieńczanie, uczulenie HAZ po stronie stali-, przegroda molibdenowa i strefy niezmieszane, korozja naprężeniowa-chlorku po stronie stali nierdzewnej i zanieczyszczenie żelazem – każdym z nich zarządza się poprzez wybór wypełniacza, kontrolowane doprowadzenie ciepła, czystość i kontrolę.
Rozcieńczanie - kontrolowane przez-nadstopowy ERNiCrMo-3 oraz konstrukcję rowków/dopasowań, dzięki czemu końcowy osad nigdy nie spada poniżej dopuszczalnej zawartości niklu i molibdenu.
- Nierdzewne uczulenie na HAZ -wytrącanie się węglika-chromu w strefie wpływu ciepła-316L jest zminimalizowane dzięki niskiemu dopływowi ciepła i kontroli międzyściegowej.
- Podział Mo / strefa niezmieszana - molibden może ulegać segregacji podczas krzepnięcia, a na granicy stapiania może utworzyć się strefa niezmieszana; Podłużnice i pełna penetracja redukują zlokalizowane obszary chude.
- Chlorek SCC po stronie stali nierdzewnej - noga 316L pozostaje podatna na-pękanie korozyjne pod wpływem gorących chlorków; w przypadku takich usług projektanci często zmieniają lokalizację złącza lub modernizują nogę ze stali nierdzewnej, zamiast polegać na spoinie.
- Zanieczyszczenia żelazem - Cząsteczki-stali węglowej ze wspólnych narzędzi tworzą lokalne komórki korozyjne; obowiązkowe są specjalne szczotki-ze stopu niklu i materiały ścierne.
W jaki sposób spoina 825-ze stalą nierdzewną jest kwalifikowana i testowana?
Należy zakwalifikować połączenie za pomocą udokumentowanej procedury spawania zgodnie z ASME BPVC, sekcja IX (lub AWS D1.6 / EN ISO 15614-1), a następnie sprawdzić spoiny produkcyjne za pomocą rozciągania, zginania prowadzonego, twardości, PMI i testów korozji specyficznych dla danej usługi.

- Kwalifikacja procedury (PQR/WPS) - rejestracja klasyfikacji wypełniacza, procesu, gazu, zakresu dopływu ciepła, granicy międzyściegowej i pozycji; kupony testowe zgodnie z obowiązującymi przepisami.
- Testy mechaniczne - rozciąganie poprzeczne, kierowane zginanie boczne/płaskie oraz badania twardości potwierdzają wytrzymałość i plastyczność odmiennego osadu.
- Weryfikacja chemiczna - pozytywna identyfikacja materiału (PMI) na wypełniaczu i gotowej spoinie potwierdza, że osadem jest ERNiCrMo-3, a nie gatunek zastępczy.
- Testy korozyjne, - jeśli wymaga tego specyfikacja, należy przeprowadzić-odpowiednie testy serwisowe (np. ataki międzykrystaliczne lub testy wżerowe) na spoinie, aby udowodnić, że osad jest zgodny z właściwościami-metalu podstawowego.
- Kwalifikacje spawacza - spawacze muszą posiadać kwalifikacje do określonego procesu, wypełniacza i stanowisk wykorzystywanych w pracy.
Gdzie stosuje się połączenia Incoloy 825-ze stalą nierdzewną?
Różne spoiny ze stali nierdzewnej 825- na- pojawiają się wszędzie tam, gdzie Alloy 825 musi przejść na ekonomiczną konstrukcję ze stali nierdzewnej: złącza-rur wymiennika ciepła-do-blachy rurowej i dyszy, przejścia rurociągów zakładów chemicznych, dysze zbiorników, systemy płuczek oraz linie wody produkowanej naftowo-i-gaz.
- Wymienniki ciepła - 825 rury zespawane lub uszczelnione-zespawane z arkuszami rurowymi 316L, a 825 kanałów/dysz zastąpionych rurami ze stali nierdzewnej.
- Zakłady przetwarzania chemicznego - zakładów zajmujących się kwasem siarkowym/fosforowym, w których 825 elementów wewnętrznych łączy obudowy i rurociągi ze stali nierdzewnej.
- Płuczka do kontroli zanieczyszczeń - i systemy FGD z 825 sekcjami zwilżonymi przechodzącymi na przewody ze stali nierdzewnej.
- Chłodnice olejowe i gazowe - produkowane-wodę i kwaśną-wodę, w których 825 elementów jest podłączonych do kolektorów ze stali nierdzewnej.
Spawaj 825 ze stalą nierdzewną we właściwy sposób
Incoloy 825 spawa stal nierdzewną czysto i niezawodnie -, ale tylko wtedy, gdy połączenie jest traktowane zgodnie z decyzją inżynierów-korozyjnych, a nie rutynową spoiną. Określ wypełniacz ERNiCrMo-3 (AWS A5.14) lub jego odpowiednik w elektrodzie ENiCrMo-3, kontroluj dopływ ciepła i temperaturę międzyściegową, chroń grań za pomocą wstecznego przedmuchu argonem, przechowuj narzędzia przeznaczone wyłącznie do niklu, pomiń PWHT, chyba że wymaga tego norma, i zakwalifikuj procedurę za pomocą testów mechanicznych i korozyjnych. Wykonane w ten sposób złącze odmienne zapewnia taką samą trwałość użytkową jak sprzęt ze stopu 825, który łączy.