Płyta ze stali nierdzewnejspecyfikacje rutynowo wymieniają obok siebie metodę walcowania i stan wykończenia - „walcowanie na gorąco, wyżarzanie i trawienie” lub „walcowanie na zimno, 2B” -, a kupujący, którzy nie są zaznajomieni z terminologią, często traktują te dwie etykiety jako zamienne. Opisują dwa różne etapy produkcji. Metoda walcowania (na gorąco lub na zimno) określa, w jaki sposób płyta jest rozdrabniana do grubości i jakie są w rezultacie właściwości mechaniczne i wymiarowe.
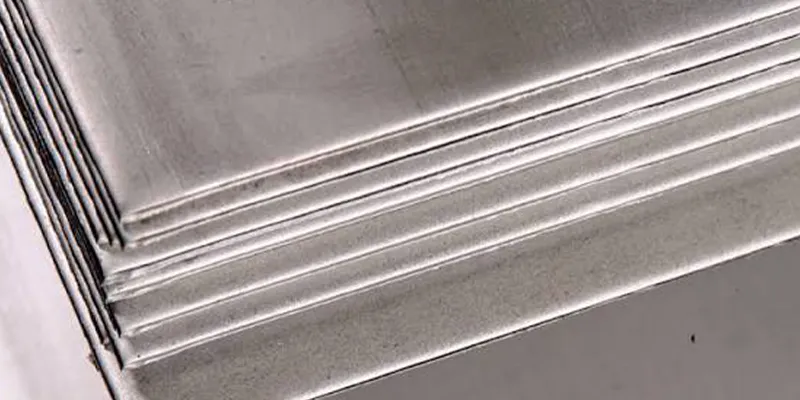
Wytrawianie i wyżarzanie to etapy-obróbki cieplnej i{1}}czyszczenia powierzchni, które można wykonać dowolną metodą walcowania. Określenie niewłaściwej kombinacji może oznaczać opłacenie tolerancji lub jakości powierzchni, której projekt nie potrzebuje, albo-niedostateczne określenie części, która później nie spełni wymagań dotyczących płaskości, korozji lub formowania. W tym przewodniku oddzielono te dwie zmienne, porównano je obok siebie z kryteriami ASTM A240 i ASTM A480 i przedstawiono proste ramy wyboru między nimi.
|
Walcowana na gorąco płyta ze stali nierdzewnej (HR) jest zmniejszana do grubości powyżej temperatury rekrystalizacji, co zapewnia jej złuszczoną, matową powierzchnię, szersze tolerancje wymiarowe i niższy koszt - jest to standardowy wybór w przypadku blach o grubości około 3/16 cala (4,76 mm) lub większej. Stal walcowana na zimno (CR) ulega redukcji poniżej temperatury rekrystalizacji, co zapewnia gładszą, jaśniejszą powierzchnię, węższe tolerancje i wyższy koszt. Jest to standardowa metoda w przypadku cieńszych-materiałów arkuszowych. „Trawienie i wyżarzanie” nie jest metodą walcowania - jest to obróbka cieplna w walcowni-i etap-czyszczenia kwasem (powszechnie w skrócie HRPO/HRAP dla-materiału walcowanego na gorąco), który przywraca pasywną warstwę-tlenku chromu i usuwa zgorzelinę walcowniczą po walcowaniu i jest stosowany zarówno do walcowania- na gorąco, jak i na zimno- produkt. |
Jaka jest różnica między blachą ze stali nierdzewnej walcowaną na gorąco i walcowaną na zimno?
Walcowanie na gorąco (HR) i walcowanie na zimno (CR) opisują temperaturę, w której stal jest redukowana do ostatecznej grubości, a ta pojedyncza zmienna wpływa na prawie każdą dalszą różnicę w teksturze powierzchni, tolerancji, wytrzymałości i cenie.
Proces walcowania na gorąco
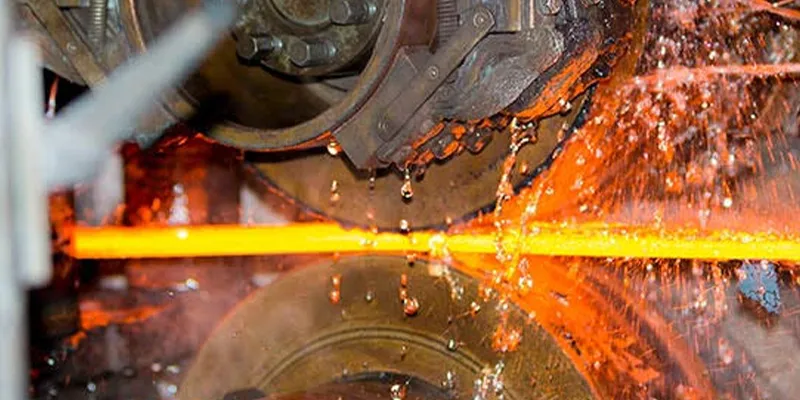
Ciągły-wlewek odlewany jest ponownie podgrzewany do temperatury około 1100–1250 stopni - znacznie powyżej temperatury rekrystalizacji stopu - i przepuszczany przez szereg klatek walcowniczych, które redukują go do docelowej grubości, podczas gdy struktura ziaren ulega ciągłej rekrystalizacji. Ponieważ metal jest miękki i plastyczny w tej temperaturze, duże zmniejszenie grubości osiąga się w stosunkowo niewielkiej liczbie przejść, co sprawia, że walcowanie na gorąco jest ekonomiczne w przypadku grubszych przekrojów. Kompromisem jest szorstka, szara-czarna warstwa tlenku na powierzchni i luźniejsza kontrola ostatecznej grubości i płaskości.
Proces walcowania na zimno
Walcowanie na zimno rozpoczyna się od-walcowania na gorąco, wyżarzania i trawienia w zwojach, a następnie podlega dalszej redukcji w temperaturze pokojowej lub zbliżonej, poniżej temperatury rekrystalizacji. Ponieważ obróbka zimnego metalu-twardnieje w miarę odkształcania, redukcja na zimno wymaga wielu lekkich przejść, a nie kilku ciężkich, z wyżarzaniem pośrednim w celu przywrócenia plastyczności pomiędzy przejściami przy wyższych-harmonogramach redukcji. Proces jest wolniejszy i bardziej energochłonny- i kapitałochłonny-na tonę, ale zapewnia gładszą powierzchnię, węższe tolerancje grubości i płaskości oraz niewielki wzrost wytrzymałości w wyniku obróbki zatrzymanej na zimno.
Warto bezpośrednio zająć się częstym nieporozumieniem: zgodnie z normą ASTM A480/A480M terminy „arkusz”, „pasek” i „płyta” są definiowane przede wszystkim na podstawie grubości i szerokości, a nie metody walcowania. Płaski produkt o grubości poniżej około 3/16 cala (4,76 mm) jest klasyfikowany jako arkusz lub taśma i jest zwykle walcowany na zimno; produkt płaski o grubości równej lub większej jest klasyfikowany jako płyta i jest zwykle wytwarzany w procesie walcowania na gorąco. Jednak w użyciu komercyjnym „blacha walcowana na zimno” jest powszechnie używanym terminem handlowym na określenie-płaskiego materiału o zredukowanej na zimno-, zazwyczaj gotowego materiału 2B, BA lub 2D - dostarczanego w grubościach do około 1/4 cala (6,35 mm) do zbiorników, paneli urządzeń i prac architektonicznych. Kupujący powinni potwierdzić u swojego dostawcy, czy określenie „blacha walcowana na zimno” w ofercie odnosi się do blachy zgodnej z normą ASTM-czy do-grubszego-blacha walcowanego na zimno, ponieważ obowiązująca tabela tolerancji różni się w obu przypadkach.
|
Charakterystyczny |
Walcowane na gorąco (HR) |
Walcowane na zimno (CR) |
|
Temperatura walcowania |
Powyżej rekrystalizacji (~1100–1250 stopni) |
W temperaturze pokojowej lub w jej pobliżu |
|
Typowy zakres pomiarowy |
Większe lub równe 3/16 cala (4,76 mm), do kilku cali |
< 3/16 in. (4.76 mm); heavier gauges available as "CR plate" by trade convention |
|
Jako-powierzchnia walcowana |
Łuskowane, ciemnoszare, matowe |
Jasny do satynowego, gładki |
|
Tolerancja wymiarowa |
Szersze (stoły walcowane na gorąco ASTM A480-) |
Ciaśniejsze (stoły-walcowane na zimno ASTM A480) |
|
Płaskość |
Niższy, może wymagać poziomowania |
Wysokie, często-wyrównane napięcie |
|
Względna wytrzymałość mechaniczna |
Podstawowe właściwości wyżarzane |
Nieco wyższa wydajność przy zatrzymanej obróbce na zimno (przejście przez skórę) |
|
Względny koszt za tonę |
Niżej |
Wyższy |
|
Typowe zastosowanie |
Płyta konstrukcyjna, zbiorniki, produkcja ciężka |
Precyzyjne wykonanie, sprzęt AGD, architektoniczny, sanitarny |
Tabela 1. Ogólna charakterystyka-walcowanej na gorąco i-walcowanej na zimno blachy nierdzewnej. Zakresy są typową praktyką młyna; potwierdzić dokładne dane liczbowe w odniesieniu do konkretnego wydania ASTM A480/A480M i karty specyfikacji produktu obowiązującej dla zamówienia.
Co oznacza „marynowanie i wyżarzanie” w przypadku płyty ze stali nierdzewnej?
„Wytrawianie i wyżarzanie” (oraz blisko spokrewnione-walcowanie na gorąco terminy HRAP i HRPO) opisuje etap-obróbki cieplnej i{2}}chemicznego czyszczenia stosowany po walcowaniu -, a nie samą metodę walcowania -, która przywraca odporność blachy na korozję i przygotowuje powierzchnię do produkcji.
Wyżarzanie
Gdy-walcowana płyta ze stali nierdzewnej, zwłaszcza-walcowana na gorąco, opuszcza walcarkę z naprężeniami wewnętrznymi i strukturą ziaren, która nie jest zoptymalizowana pod kątem ciągliwości i odporności na korozję. Wyżarzanie powoduje ponowne nagrzanie blachy do-temperatury obróbki roztworu (zwykle 1010–1120 stopni w przypadku typowych gatunków austenitu, takich jak 304/304L i 316/316L) i utrzymywanie jej wystarczająco długo, aby rozpuścić węgliki i ujednolicić mikrostrukturę, a następnie wystarczająco szybko ją schładzać - zwykle przez hartowanie w wodzie lub szybkie chłodzenie powietrzem w linii ciągłej - aby zapobiec wytrącaniu się węglików chromu na granicach ziaren. Prawidłowo wyżarzana płyta jest miękka, plastyczna i wolna od uczulenia, które może prowadzić do korozji międzykrystalicznej podczas późniejszego spawania lub serwisu.
Marynowanie
Zarówno walcowanie na gorąco, jak i wyżarzanie tworzą na powierzchni zgorzelinę tlenkową, a warstwa metalu nieszlachetnego bezpośrednio pod tą zgorzeliną jest zubożona w chrom, co lokalnie osłabia odporność na korozję. Wytrawianie polega na zanurzeniu lub natryskiwaniu płyty w kąpieli kwasowej - zazwyczaj w mieszanym roztworze-kwasu fluorowodorowego -, która rozpuszcza kamień i warstwę zubożoną w chrom-pod nim, odsłaniając czysty metal, który w kontakcie z powietrzem może ponownie-utworzyć-pasywną warstwę-tlenku chromu o pełnej wytrzymałości. Wytrawianie zgodnie z normą ASTM A380 to-standardowa metoda przywracania pasywacji po obróbce cieplnej; powoduje również niewielką chropowatość powierzchni w porównaniu z wykończeniem nietrawionym lub jasnym-wyżarzonym.
Dlaczego te dwa kroki są zawsze sparowane
Wyżarzanie bez wytrawiania pozostawia zgorzelinę i warstwę zubożoną w chrom- na powierzchni, przez co płyta nie osiąga znamionowej odporności na korozję, mimo że jej właściwości mechaniczne są prawidłowe. Trawienie bez wyżarzania nie wpływa na strukturę ziaren ani naprężenia wewnętrzne. Z tego powodu certyfikaty walcowni dla standardowych blach towarowych obejmują wyżarzanie i wytrawianie razem oraz kombinację, która jest stosowana zarówno do blachy walcowanej na gorąco (produkującej HRAP/HRPO, wykończenie nr. 1 ASTM), jak i do zwojów{{5}walcowanych na zimno (produkujących wykończenie nr. 2D lub nr. 2B, gdy końcowe przejście wygładzające następuje po trawieniu).
Jak porównują się blachy walcowane na gorąco i walcowane na zimno pod względem właściwości mechanicznych?
Zarówno blacha austenityczna-walcowana na gorąco, jak i-walcowana na zimno musi spełniać tę samą tabelę minimalnych właściwości mechanicznych ASTM A240/A240M dla danego gatunku, jeśli jest dostarczana w standardowym stanie wyżarzonym; Materiał-walcowany na zimno 2B zwykle znajduje się bliżej górnej granicy tego zakresu, ponieważ końcowe przejście wygładzające pozostawia niewielką ilość pozostałości po obróbce na zimno, ale nie jest sprzedawany w osobnej tabeli o wyższych właściwościach.

Minimalne właściwości mechaniczne ASTM A240 - popularne gatunki, stan wyżarzany
|
Stopień (UNS) |
Wytrzymałość na rozciąganie, min |
Granica plastyczności (przesunięcie 0,2%), min |
Wydłużenie, min |
Twardość, maks |
|
304 (S30400) |
515 MPa / 75 ksi |
205 MPa / 30 ksi |
40% |
201 HB / 92 HRB |
|
304L (S30403) |
485 MPa / 70 ksi |
170 MPa / 25 ksi |
40% |
201 HB / 92 HRB |
|
316 (S31600) |
515 MPa / 75 ksi |
205 MPa / 30 ksi |
40% |
217 HB / 95 HRB |
|
316L (S31603) |
485 MPa / 70 ksi |
170 MPa / 25 ksi |
40% |
217 HB / 95 HRB |
|
321 (S32100) |
515 MPa / 75 ksi |
205 MPa / 30 ksi |
40% |
217 HB / 95 HRB |
Tabela 2. Minimalne właściwości mechaniczne według ASTM A240/A240M dla popularnych gatunków płyt austenitycznych w stanie wyżarzonym. Te wartości minimalne mają zastosowanie niezależnie od tego, czy płyta była walcowana na gorąco, czy na zimno; zawsze sprawdzaj w oparciu o aktualne wydanie A240/A240M i raport z testu młyna (MTR) dla ciepła właściwego.
W praktyce-walcowana na zimno blacha 2B często testuje granicę plastyczności nieco powyżej tych minimalnych wartości, ponieważ przejście od lekkiego odpuszczenia (naskórkowania) po wyżarzaniu wprowadza niewielką, kontrolowaną ilość umocnienia odkształceniowego, podczas gdy całkowicie gorąca-walcowana-i-płyta wyżarzana - nie jest poddawana kolejnym testom redukcji na zimno - bliższym wyżarzonej linii bazowej. Żaden z tych warunków nie zmienia odporności stopu na korozję, która zależy od składu chemicznego (chrom, molibden, zawartość azotu wyrażona jako PREN) oraz od stopnia całkowitego odtworzenia warstwy pasywnej podczas trawienia, a nie od sposobu walcowania.
Jakie wykończenia powierzchni są dostępne na płytach HR i CR?
Blacha-walcowana na gorąco jest zwykle dostarczana z wykończeniem nr. 1 ASTM A480, podczas gdy produkty-walcowane na zimno obejmują asortyment od matowego nr. 2D przez-ogólne przeznaczenie nr. 2B aż do jasnego, lustrzanego-wykończenia BA, a każdy z nich jest definiowany na podstawie metody produkcji, a nie pojedynczego opisu wizualnego.
|
Wykończenie ASTM A480 |
Trasa rolkowa |
Opis |
Typowe zastosowanie |
|
Nie. 1 |
Walcowane na gorąco, wyżarzane, trawione |
Matowe, matowe,-nieodblaskowe; skala całkowicie usunięta |
Płyty konstrukcyjne, zbiorniki, usługi-odporne na ciepło |
|
Nie. 2D |
Walcowane na zimno, wyżarzane, trawione (bez przejścia przez skórę) |
Gładki,-niekierunkowy, matowy |
Głęboko-tłoczone części, w których liczy się retencja smaru |
|
Nie. 2B |
Walcowane na zimno, wyżarzane, trawione, z lekkim przejściem przez naskórek |
Gładki, umiarkowanie odblaskowy; najczęstsze wykończenie |
Ogólna produkcja, urządzenia, sprzęt procesowy |
|
BA (wyżarzone jasne) |
Walcowane na zimno, wyżarzane w atmosferze ochronnej (bez trawienia) |
Gładki, jasny, wysoce odblaskowy; bez kamienia-bez czyszczenia kwasem |
Wykończenia AGD, architektoniczne, panele dekoracyjne |
Tabela 3. Wykończenia powierzchni walcowniczej powszechnie określone na płytach i arkuszach ze stali nierdzewnej zgodnie z normą ASTM A480/A480M. Wykończenia polerowane mechanicznie (nr. 3, nr. 4, nr. 8, HL) są wytwarzane później poprzez szlifowanie lub polerowanie i można je nakładać na bazę HR lub CR.
Jak porównać zakres grubości i tolerancję wymiarową?
Materiał-walcowany na zimno ma węższe tolerancje grubości, szerokości i płaskości niż-blacha walcowana na gorąco o porównywalnych rozmiarach, co jest głównym praktycznym powodem, dla którego producenci płacą za niego wyższą cenę w przypadku części o ściśle-dopasowanych lub kosmetycznych wymaganiach.
ASTM A480/A480M publikuje osobne tabele tolerancji dla blach-walcowanych na gorąco i-walcowanych na zimno arkuszy i blach. Tolerancje-blach walcowanych na gorąco różnią się zarówno grubością, jak i szerokością i są zazwyczaj wyrażane w szerszych pasmach, ponieważ walcarka na gorąco ma mniej precyzyjną kontrolę nad grubością końcową i ponieważ skurcz termiczny podczas chłodzenia wprowadza dodatkową zmienność.
Tolerancje-walcowania na zimno są węższe w porównywalnych zakresach grubości, a kręg-walcowania na zimno jest często poddawany-poziomowaniu przez rozciąganie w ostatnim etapie, szczególnie w celu uzyskania wymaganej płaskości, której blacha-walcowana na gorąco nie jest w stanie ekonomicznie osiągnąć bez oddzielnej operacji poziomowania lub szlifowania. W przypadku projektów wymagających-obróbki, formowania lub spawania z wąskimi tolerancjami-pasowania-montażu, określenie blachy walcowanej na zimno-- lub-na gorąco, która została wypoziomowana i obrobiona na wymiar - jest zwykle-opłacalna niż utrzymywanie wąskich tolerancji bezpośrednio w walcowni gorącej.
Czy płyta walcowana na zimno jest droższa niż płyta walcowana na gorąco?
Tak. Stal-walcowana na zimno zazwyczaj kosztuje więcej za tonę niż- stal nierdzewna walcowana na gorąco tego samego gatunku, zazwyczaj w zakresie zauważalnej-cyfrowej premii procentowej w zależności od grubości, wykończenia i warunków rynkowych, ponieważ metoda-redukcji na zimno wymaga znacznie większej liczby etapów przetwarzania i ściślejszej kontroli procesu.
Różnica w kosztach wynika z kilku czynników: walcowanie na zimno wymaga wielu lekkich przejść zamiast kilku ciężkich, co pochłania więcej czasu pracy maszyny na tonę; wyższe-harmonogramy redukcji wymagają wyżarzania pośredniego pomiędzy przejściami; wyżarzanie jasne i wyrównywanie naprężenia na wielu stanowiskach-zwiększają kapitałochłonność-etapów procesu; a węższe tolerancje wymiarów i{3}}jakości powierzchni związane z-produktami walcowanymi na zimno wymagają dokładniejszej-kontroli procesu i większej liczby złomów/poprawek w przypadku przekroczenia tolerancji.
Kupujący powinni porównać tę premię z rzeczywistymi wymaganiami funkcjonalnymi - określając wykończenie CR lub BA dla komponentu, który będzie malowany, izolowany lub w inny sposób ukryty i nie ma-ścisłej tolerancji powierzchnia współpracująca jest częstym źródłem kosztów, których można uniknąć, w zestawieniu materiałów.
Które produkty wybrać - HR, CR czy marynowane i wyżarzane - do swojego zastosowania?
Dopasuj stan blachy do wymagań - części konstrukcyjnej i grubości, tolerancji wymiarowej, wyglądu powierzchni lub właściwości antykorozyjnych -, zamiast domyślnie wybierać najwyższą-opcję wykończenia, ponieważ każdy dodany etap przetwarzania zwiększa koszty, niekoniecznie poprawiając wydajność w przypadku tego wymagania.

|
Sterownik aplikacji |
Zalecany stan |
Dlaczego |
|
Ciężkie elementy konstrukcyjne, płaszcze zbiorników ciśnieniowych, grube ściany zbiorników |
Walcowane na gorąco, wyżarzane i trawione (Nie. 1) |
Najniższy koszt za tonę przy wymaganej grubości; powierzchnia będzie zazwyczaj spawana, powlekana lub ukryta |
|
Precyzyjnie-fabrykowane obudowy, sprzęt do procesów sanitarnych |
Walcowane na zimno, 2B |
Wąskie tolerancje płaskości i grubości ułatwiają dopasowanie-i zmniejszają nakład pracy produkcyjnej |
|
Głęboko-tłoczone lub mocno uformowane części |
Walcowane na zimno, 2D |
Bezkierunkowa,-matowa powierzchnia zachowuje smar ciągnący i jest odporna na zacieranie |
|
Dekoracyjne panele urządzeń, wykończenia architektoniczne |
Walcowane na zimno, BA lub polerowane (Nie. 4/Nie. 8) |
Maksymalna jasność/odbicie bez oddzielnego etapu polerowania mechanicznego (BA) lub z nim (nr. 4/8) |
|
Prace korozyjne, w których wykończenie powierzchni ma drugorzędne znaczenie w stosunku do składu chemicznego stopu |
Albo HR, albo CR, w pełni trawione i pasywowane |
Odporność na korozję zależy przede wszystkim od składu chemicznego i nienaruszonej warstwy pasywnej, a nie od metody walcowania |
Tabela 4. Wskazówki dotyczące wyboru dopasowujące sterowniki popularnych aplikacji do stanu płyty. Zawsze potwierdzaj konkretne wykończenie i tolerancję ASTM A240/A480 w zamówieniu i raporcie z testów walcowni.
|
Powiązany zasób:Aby zapoznać się z wyborem gatunku, danymi chemicznymi i mechanicznymi dla pełnego asortymentu płyt austenitycznych i duplex, patrz EETAPrzewodnik dla kupujących płyty ze stali nierdzewnej(biblioteka zasobów materiałów jnalloy.com). |
Często zadawane pytania
Q: Czy płyta ze stali nierdzewnej jest zawsze walcowana na gorąco?
A: Nie. Materiał o grubości równej lub większej w przybliżeniu 3/16 cala (4,76 mm) jest klasyfikowany jako „płyta” zgodnie z normą ASTM A480 i jest najczęściej walcowany na gorąco, ale linie-rozdrabniania na zimno dostarczają również cięższy-grubość-materiał walcowany na zimno - często sprzedawany jako „blacha walcowana na zimno” - do około 1/4 cala (6,35 mm) do zbiorników, urządzeń i elementów architektonicznych używać. Potwierdź rzeczywistą trasę walcowania i obowiązującą tabelę tolerancji u dostawcy, zamiast zakładać na podstawie samego słowa „płyta”.
Q: Czy walcowanie na zimno sprawia, że stal nierdzewna jest mocniejsza niż walcowanie na gorąco?
A: Marginalnie i tylko wtedy, gdy przejście skórne pozostawiono w stanie końcowym. Lekkie przejście odpuszczające po wyżarzaniu (w wyniku którego uzyskuje się wykończenie nr. 2B) wprowadza niewielką ilość pozostałej pracy na zimno, która podnosi granicę plastyczności nieco powyżej linii bazowej całkowicie wyżarzonej, ale zarówno blacha-walcowana na gorąco, jak i-walcowana na zimno musi spełniać tę samą minimalną tabelę właściwości ASTM A240 dla gatunku - walcowanie na zimno nie zastępuje określonego-odrobienia na zimno.
Q: Jaka jest różnica między trawieniem a pasywacją?
A: Wytrawianie (ASTM A380) wykorzystuje kwas do usuwania zgorzeliny walcowniczej i znajdującej się pod nią warstwy metalu zubożonego w chrom-, odsłaniając metal nieszlachetny, który następnie tworzy własną warstwę pasywną pod wpływem powietrza. Pasywacja (ASTM A967) to zazwyczaj osobna, łagodniejsza obróbka kwasem lub cytrynem stosowana po wytworzeniu w celu usunięcia zanieczyszczeń wolnym żelazem - podczas cięcia, szlifowania lub przenoszenia - oraz w celu ułatwienia tworzenia się pasywnej powłoki na-już czystej powierzchni. Dostarczona blacha-jest trawiona; pasywacja to zazwyczaj etap wykonywany przez wytwórcę lub-użytkownika końcowego, wykonywany po obróbce skrawaniem lub spawaniu.
Q: Czy blachę-walcowaną na gorąco można później-wykończyć walcowaną na zimno?
A: Nieekonomiczne w przypadku samej płyty podstawowej, ale mechanicznie polerowane wykończenie (Nie. 3, Nie. 4 lub Nie. 8) można nałożyć na-walcowaną na gorąco, trawioną powierzchnię płyty, co jest powszechną praktyką w przypadku elementów architektonicznych i{4}} mających kontakt z żywnością, wykonanych z cięższego materiału, który w innym przypadku byłby w stanie zapewnić tylko cewka walcowana na zimno.
Q: Który warunek powinienem określić, jeśli jeszcze nie jestem pewien?
A: W przypadku grubości 3/16 cala lub większej, bez wymagań dotyczących ścisłej płaskości ani wymagań kosmetycznych, należy określić walcowanie na gorąco, wyżarzanie i trawienie zgodnie z ASTM A240/A480, wykończenie nr. 1. W przypadku cieńszych, wąskich tolerancji lub widocznych powierzchni należy wybrać wykończenie walcowane na zimno, wyżarzane i trawione, wykończenie nr. 2B jako domyślne-zastosowania ogólnego, a następnie przejść na wykończenie 2D, BA lub polerowane tylko wtedy, gdy zastosowanie tego wyraźnie wymaga.