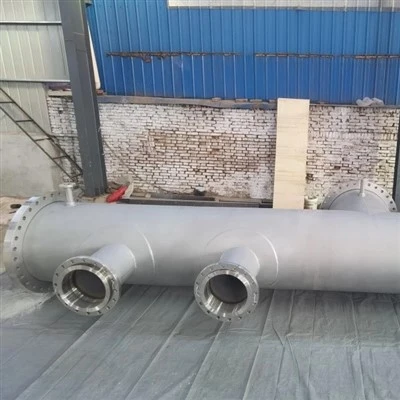
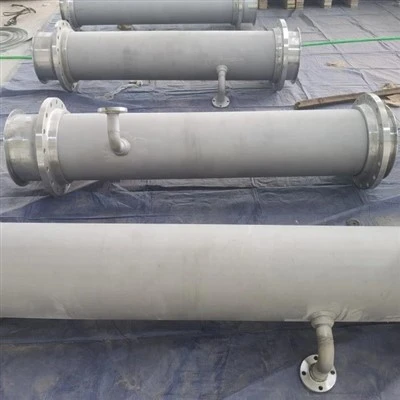
W przypadku większości połączeń różnych stopów niklu domyślnym spoiwem jest ERNiCrMo-3 (AWS A5.14, sprzedawany jako wypełniacz Inconel 625), ponieważ jego wysoka zawartość niklu, chromu i molibdenu toleruje rozcieńczanie ze stali węglowej,stal nierdzewnalub dupleksowy metal nieszlachetny bez utraty odporności na pękanie i korozję.
Wypełniacze-z wyższych stopów, takie jak ERNiCrMo-4 lub ERNiCrMo-14, są zarezerwowane dla złączy zawierających stopy o wysokiej zawartości molibdenu, takie jak Hastelloy C-276 lub C-22, gdzie wymagana jest odpowiednia odporność na korozję, a nie tylko tolerancja na pękanie. Właściwy wybór zawsze zależy od obliczenia rozcieńczenia za pomocą diagramu Schaefflera lub WRC-1992, a nie od dopasowania nazwy droższego metalu nieszlachetnego.
Jakiego spoiwa należy użyć do połączeń różnych stopów niklu?
ERNiCrMo-3 (wypełniacz typu Inconel 625-) jest bezpiecznym rozwiązaniem dla zdecydowanej większości połączeń różnych stopów niklu, ponieważ dobrze rozcieńcza się stalą węglową, stalą nierdzewną, duplex i większością innych stopów niklu, zachowując jednocześnie odporne na pękanie i korozję napoiny.
Spawanie różnych metali, łączenie dwóch różnych stopów jednym złączem, jest powszechne w produkcji stopów niklu: dysza reaktora platerowana 625- przyspawana do płaszcza ze stali węglowej, rura Hastelloy przyspawana do arkusza rurowego ze stali nierdzewnej lub korpus zaworu Monel przyspawany do rury miedziano-niklowej. W każdym przypadku spoiwo dobiera się tak, aby dostosować się do składu chemicznego jeziorka spawalniczego powstałego w wyniku zmieszania obu metali nieszlachetnych, a nie po prostu dopasować którykolwiek z nich.
ERNiCrMo-3 stał się domyślnym, ponieważ jego podstawowy skład chemiczny, czyli około 62% niklu, 21,5% chromu, 9% molibdenu i 3,6% niobu, zawiera wystarczającą ilość niklu, aby zachować ciągliwość i odporność na pękanie nawet w przypadku pobierania żelaza z metalu nieszlachetnego stali węglowej lub stali nierdzewnej oraz wystarczającą ilość chromu i molibdenu, aby zachować znaczącą odporność na korozję po rozcieńczeniu. Niob dodatkowo tłumi pękanie na gorąco podczas krzepnięcia, co ma kluczowe znaczenie podczas spawania połączeń różnoimiennych o dużym utwierdzeniu.
Dlaczego kontrola rozcieńczania ma większe znaczenie w spoinach różnych stopów niklu?
Rozcieńczenie określa ostateczny skład chemiczny metalu spoiny i w złączach różnoimiennych może wyciągnąć osad poza bezpieczny zakres składu, powodując pękanie na gorąco lub tworzenie się martenzytu, chyba że wybrany metal wypełniający będzie buforował przed tym przesunięciem.
Rozcieńczenie to procent gotowego metalu spoiny, który pochodzi ze stopionego metalu nieszlachetnego, a nie z drutu dodatkowego lub elektrody. W podobnym-złączu metalowym rozcieńczenie prawie nie zmienia wyniku, ponieważ obie strony mają ten sam skład chemiczny. W złączu odmiennym rozcieńczenie może przeciągnąć metal spoiny na znaczną odległość w poprzek diagramu fazowego.
Spawanie stopu niklu ze stalą węglową:Pobieranie żelaza od strony stali węglowej powoduje rozrzedzenie zawartości niklu w jeziorku spawalniczym. Jeśli wypełniacz nie zawiera wystarczającej ilości niklu, aby to skompensować, powstały osad może utworzyć kruchy martenzyt w strefie stapiania.
Spawanie stopu niklu z austenityczną stalą nierdzewną:Rozcieńczenie jest łagodniejsze, ale zawartość chromu i molibdenu może w dalszym ciągu spaść poniżej progu wymaganego do zapewnienia pełnej odporności na korozję w środowisku pracy.
Spawanie stopu niklu dostal nierdzewna typu duplex: Rozcieńczenie może zaburzyć równowagę ferrytu-austenitu w strefie stapiania, dlatego przy wyborze wypełniacza należy wziąć pod uwagę zarówno skład chemiczny rozcieńczenia, jak i równowagę fazową, a nie samą odporność na korozję.
Inżynierowie spawalnicy przewidują ten wynik, korzystając z diagramu Schaefflera lub, dokładniej w przypadku wypełniaczy o wysokiej- zawartości niklu, diagramu WRC-1992, który przedstawia równoważnik chromu w stosunku do równoważnika niklu, aby potwierdzić, że rozcieńczony osad spoiwa osadza się w odpornym na pękanie, plastycznym obszarze przed rozpoczęciem spawania.
Jaka jest matryca wyboru metalu wypełniającego dla typowych połączeń różnoimiennych?
ERNiCrMo-3 obejmuje większość połączeń odmiennych obejmujących Inconel 625, 718 lub 825; ERNiCrMo-4 lub ERNiCrMo-14 są wymagane, gdy metal bazowy Hastelloy C-276 lub C-22 musi zachować pełną odporność na korozję w całym złączu.
|
Metal nieszlachetny 1 |
Metal nieszlachetny 2 |
Zalecany spoiwo |
Kluczowy powód |
|
Inconel 625 |
Stal węglowa/nisko-stopowa |
ERNiCrMo-3 (masło) |
Bufory o wysokiej zawartości Ni, rozcieńczanie Fe; smarowanie izoluje spoinę od pełnego rozcieńczenia stali |
|
Inconel 625 |
Stal nierdzewna 316/316L |
ERNiCrMo-3 |
Zgodna chemia; minimalne ryzyko rozcieńczenia |
|
Inconel 625 |
Dupleks 2205 |
ERNiCrMo-3 |
Zachowuje odporność na korozję bez zakłócania równowagi fazowej typu duplex |
|
Hastelloy C-276 |
Stal węglowa |
ERNiCrMo-4 (masło) |
Odpowiada wysokiej odporności na korozję-Mo; masło potrzebne do kontrolowania rozcieńczenia |
|
Hastelloy C-276 |
Stal nierdzewna |
ERNiCrMo-4 |
Zachowuje odporność na wżery/szczeliny wymaganą w przypadku zastosowań kwaśnych lub chlorkowych |
|
Hastelloy C-22 |
Stal nierdzewna |
ERNiCrMo-14 lub ERNiCrMo-10 |
Dopasowuje doskonałą odporność stopu na kwasy utleniające i redukujące |
|
Monel 400 |
Stal węglowa |
ERNiCu-7 |
Wypełniacz miedziowo-niklowy-kompatybilny zarówno z Monelem, jak i stalą |
|
Inconel 718 |
Inconel 625 |
ERNiCrMo-3 |
Wypełniacz 625 pozwala uniknąć ryzyka-pęknięć na skutek starzenia związanego z wypełniaczem 718 |
|
Nikiel 200 |
Stal węglowa |
ENi-1 / ERNi-1 |
Wypełniacz niklowy-o wysokiej czystości toleruje rozcieńczanie Fe bez powodowania kruchości |
Ta matryca jest punktem wyjścia, a nie substytutem kwalifikowanego WPS/PQR. Rzeczywisty wybór wypełniacza należy zawsze potwierdzić w odniesieniu do kwalifikacji ASME Sekcja IX, określonych grubości metali nieszlachetnych i środowiska pracy, ponieważ czynniki takie jak zawartość kwaśnego gazu lub narażenie kriogeniczne mogą mieć pierwszeństwo przed ogólnymi zaleceniami.
Dlaczego ERNiCrMo-3 jest domyślnym wyborem dla większości różnych połączeń niklowych?
ERNiCrMo-3 toleruje szerszy zakres rozcieńczeń niż prawie jakikolwiek inny wypełniacz niklowy, a jednocześnie mieści się w odpornej na pęknięcia i korozję- strefie diagramu WRC-1992, co czyni go domyślnym rozwiązaniem o najniższym ryzyku dla kombinacji stali węglowej, stali nierdzewnej i stali duplex.

Trzy właściwości wyjaśniają jego dominację w różnych wspólnych zastosowaniach:
Szeroka tolerancja rozcieńczenia:Ponieważ jego podstawowy skład zawiera już dużą zawartość niklu oraz umiarkowaną zawartość chromu i molibdenu, może wchłonąć 20–30% rozcieńczeń metali na bazie żelaza-, zachowując przy tym akceptowalną ciągliwość i odporność na korozję.
Odporność na pękanie-na gorąco z niobu:Niob tworzy stabilne węgliki i fazę Lavesa, które przerywają ścieżkę pęknięć podczas krzepnięcia, co ma największe znaczenie w przypadku mocno utwierdzonych połączeń różnoimiennych, gdzie zwiększone są naprężenia własne.
Szeroka akceptacja kodu:ERNiCrMo-3 (GTAW/GMAW) i ENiCrMo-3 (SMAW) są kwalifikowane zgodnie z ASME Sekcja IX, AWS A5.14 i A5.11 i są powszechnie wstępnie zatwierdzone w specyfikacjach spawania EPC, co skraca czas kwalifikacji procedur i czas realizacji zamówień.
Kiedy należy stosować ERNiCrMo-4 lub ERNiCrMo-14 zamiast ERNiCrMo-3?
Stosuj ERNiCrMo-4 lub ERNiCrMo-14, gdy złącze zawiera metal nieszlachetny Hastelloy C-276 lub C-22, a środowisko pracy wymaga, aby metal spoiny odpowiadał doskonałej odporności metalu nieszlachetnego na wżery, korozję szczelinową lub mieszane kwasy utleniająco-redukujące, ponieważ ERNiCrMo-3 nie zawiera wystarczającej ilości molibdenu, aby po rozcieńczeniu pasował do tych stopów.
ERNiCrMo-4 (wypełniacz Hastelloy C-276):Wybierany, gdy metalem podstawowym jest C-276, a zastosowanie, takie jak kwaśny gaz o wysokiej zawartości chlorków, wymaga pełnej równoważnej liczby odporności na wżery (PREN) stopu macierzystego, a nie niższej PREN rozcieńczonego osadu typu 625.
ERNiCrMo-14 (wypełniacz Hastelloy C-22):Wybrany do metali nieszlachetnych C-22 w środowiskach mieszanych kwasów (połączenia azotu, chlorowodoru i siarki), gdzie w spoinie musi zostać zachowana zrównoważona odporność C-22 zarówno na warunki utleniające, jak i redukujące.
W praktyce użycie ERNiCrMo-3 na złączu C-276 jest częstym i kosztownym błędem w specyfikacji: złącze często przechodzi standardowe testy mechaniczne, ale może przedwcześnie nie działać prawidłowo, jeśli środowisko jest wystarczająco agresywne, aby wykorzystać niższą zawartość molibdenu w rozcieńczonym metalu spoiny. Wybór wypełniacza powinien zawsze zależeć od środowiska korozyjnego, a nie tylko spawalności lub kosztu.
Jak spawać stopy niklu ze stalą węglową-lub niskostopową?
Połączenia niklu- ze-stalą wymagają albo warstwy masła wypełniacza ze stopu niklu po stronie stali przed ostatecznym montażem, albo wypełniacza o wysokiej- zawartości niklu stosowanego techniką kontrolowanego-rozcieńczania, aby zapobiec tworzeniu się kruchego martenzytu w strefie stapiania przez wciąganie żelaza.
Stale węglowe i niskostopowe-wnoszą do jeziorka spawalniczego duże ilości żelaza w stosunku do swojej grubości i w przeciwieństwie do stali nierdzewnej nie zawierają chromu ani niklu, które łagodziłyby ten efekt. Dwie praktyki kontrolują wynik:
Masło:Warstwę ERNiCrMo-3 (lub odpowiedniego stopu) nakłada się na stalową powierzchnię czołową i pozostawia do ostygnięcia, a następnie szlifuje na płasko. Następnie wykonywana jest końcowa spoina złącza pomiędzy dwiema powierzchniami bogatymi w nikiel-, zasadniczo przekształcając połączenie odmienne w prawie podobne i radykalnie zmniejszając ryzyko rozcieńczenia.
Niskie doprowadzenie ciepła, technika-podłużnicy:Gdy smarowanie masłem nie jest praktyczne, minimalizowanie dopływu ciepła i stosowanie wielu przejść podłużnic zamiast jednego dużego przejścia splotu ogranicza głębokość topienia stali i ilość żelaza przedostającego się do jeziorka spawalniczego.
Posmarowywanie masłem jest zdecydowanie preferowane w przypadku złączy o grubych-przekrojach,-wysokociśnieniowych lub-złączy cyklicznych, takich jak spoiny dyszy reaktora-z-powłoką, ponieważ zapewnia przewidywalne, zgodne z kodem-rozcieńczenie niezależnie od tego, kto wykonuje końcową spoinę w terenie.
Jak spawać stopy niklu ze stalą nierdzewną duplex lub super duplex?
ERNiCrMo-3 to także standardowy wypełniacz do połączeń-stopów niklu-z-duplexem, ponieważ zapobiega zakłócaniu równowagi fazowej ferryt-austenit, od której zależy wytrzymałość i odporność na korozję stali nierdzewnej duplex.

Stale nierdzewne duplex i super duplex opierają się na mikrostrukturze ferrytu-austenitu o współczynniku około 50/50. Spawanie ich ze stopami niklu za pomocą-pasującego wypełniacza dupleksowego może przesunąć strefę wtopienia w kierunku nadmiaru ferrytu, ponieważ rozcieńczenie-stopu niklu zmienia równowagę w nieprzewidywalny sposób. Stosowanie w pełni austenitycznego wypełniacza o wysokiej zawartości-niklu, takiego jak ERNiCrMo-3, pozwala uniknąć tego problemu: powstały metal spoiny jest austenityczny po obu stronach granicy wtopienia, co całkowicie pomija kwestię kontroli ferrytu, a jednocześnie zapewnia odporność na korozję przewyższającą w większości zastosowań metal nieszlachetny duplex.
Jaką rolę odgrywa maślanie w spoinach różnych metali?
Posmarowywanie masłem oddziela końcową spoinę produkcyjną od bezpośredniego kontaktu z bardziej-podatnym na rozcieńczanie metalem nieszlachetnym, umożliwiając kwalifikację złącza i spawanie przy użyciu przewidywalnej chemii o niskim-rozcieńczeniu, niezależnie od grubości przekroju i warunków terenowych.
Nasmarowywanie masłem jest szczególnie przydatne w trzech scenariuszach: grube sekcje ze stali węglowej, gdzie w przeciwnym razie rozcieńczenie byłoby znaczne,-z-złączy na miejscu, gdzie smarowanie można wykonać w kontrolowanych warunkach warsztatowych, a końcowa spoina na miejscu łączy tylko podobne powierzchnie-bogate w nikiel, oraz spawanie naprawcze, gdzie pierwotny skład metalu nieszlachetnego jest niepewny. Złącze smarowane masłem jest również łatwiejsze do zakwalifikowania w ramach sekcji IX ASME, ponieważ PQR może opierać się na dobrze-charakterystycznym końcowym spoinie niklowym-do{{6}niklu, a nie na bardziej zmiennej bezpośredniej spoinie odmiennej.
Jakie kodeksy i normy regulują wybór spoiwa do połączeń o różnym niklu?
AWS A5.11 i A5.14 same klasyfikują spoiwa, sekcja IX ASME reguluje kwalifikację procedur dla złącza, a NACE MR0175/ISO 15156 dodaje wymagania dotyczące-testów twardości i korozji, gdy usługa wymaga warunków kwaśnych (H2S).
AWS A5.14 (Pręty i elektrody spawalnicze z niklu i stopów niklu):Klasyfikuje druty spawalnicze GTAW i GMAW, w tym ERNiCrMo-3, ERNiCrMo-4 i ERNiCrMo-14, według składu chemicznego.
AWS A5.11 (elektrody otulone niklem i stopami niklu):Klasyfikuje elektrody SMAW, takie jak ENiCrMo-3 i ENiCrMo-4, dla tych samych rodzin stopów.
Sekcja IX ASME:Reguluje kwalifikację WPS/PQR dla złącza odmiennego i traktuje zmianę liczby F- lub A- metalu wypełniającego lub zmianę którejkolwiek liczby P- metalu nieszlachetnego jako istotną zmienną wymagającą ponownej kwalifikacji.
NACE MR0175 / ISO 15156:Dodaje ograniczenia twardości i wymagania dotyczące-testów korozyjnych (takie jak ASTM G48) dla spoin różnych stopów niklu stosowanych w środowisku kwaśnego oleju i gazu.
Często zadawane pytania
Czy mogę użyć wypełniacza ze stali nierdzewnej 309L do połączenia Inconel 625 ze stalą węglową?
Nie zaleca się,. 309L nie zawiera zawartości niklu, aby niezawodnie buforować przed rozcieńczeniem żelaza z grubych profili ze stali węglowej, i nie zawiera molibdenu ani niobu potrzebnych do zapewnienia odporności na korozję lub pękania-na gorąco 625. ERNiCrMo-3, najlepiej ze złączem maślanym, to właściwy wybór.
Czy wypełniacz ERNiCrMo-3 jest tym samym, co metal nieszlachetny Inconel 625?
Jest blisko spokrewniony, ale nie identyczny. Drut wypełniający ERNiCrMo-3 zawiera nieco wyższą zawartość niobu niż standardowy metal nieszlachetny 625, specjalnie po to, aby był odporny na pękanie na gorąco podczas krzepnięcia, ponieważ metal spoiny stygnie i twardnieje inaczej niż metal nieszlachetny wykonany z metalu lub odlewany.
Czy muszę smarować obie strony złącza o różnym charakterze, czy tylko stronę stalową?
Zwykle smarowania wymaga tylko strona ze stali węglowej-lub niskostopowej. Strona ze stopu niklu lub stali nierdzewnej ma już odpowiedni skład chemiczny i nie rozcieńcza znacząco jeziorka spawalniczego szkodliwymi pierwiastkami.
Co się stanie, jeśli w połączeniu z innym niklem zostanie zastosowany niewłaściwy spoiwo?
Złącze może przejść wstępne testy mechaniczne, ale przedwcześnie nie działać prawidłowo ze względu na pękanie na gorąco, powstawanie martenzytu lub miejscową korozję, ponieważ standardowe próby rozciągania i zginania nie zawsze ujawniają skład chemiczny przy marginalnym rozcieńczeniu lub-długoterminową podatność na korozję.
Czy dobór spoiwa liczy się jako istotna zmienna zgodnie z sekcją IX ASME?
Tak. Zmiana liczby F-lub liczby A- metalu wypełniającego jest istotną zmienną, co oznacza, że każda zmiana wymaga ponownej kwalifikacji WPS za pomocą nowego PQR, zanim będzie można go wykorzystać w produkcji.
Wniosek
Wybór odpowiedniego spoiwa do złącza innego stopu niklu oznacza przewidzenie rozcieńczonej chemii spoiny i dopasowanie jej do środowiska pracy, a nie po prostu wybranie wypełniacza, który ma taką samą nazwę jak jeden z metali nieszlachetnych.
Połączenia różnych stopów niklu znajdują się na styku metalurgii i inżynierii antykorozyjnej: metal wypełniający musi skutecznie się spawać, być odporny na pękanie pod wpływem rozcieńczenia i zapewniać odporność na korozję odpowiednią do rzeczywistego środowiska pracy, czasami w przypadku bardziej wymagających z dwóch metali nieszlachetnych.
Producenci, którzy obliczają rozcieńczenie za pomocą diagramów Schaefflera lub WRC-1992, w stosownych przypadkach określają smarowanie i kwalifikują procedury zgodnie z sekcją IX ASME, konsekwentnie unikają przedwczesnych awarii wynikających z traktowania doboru spoiwa jako prostego sprawdzenia. W przypadku krytycznych połączeń różnoimiennych w systemach Inconel, Hastelloy lub Monel, współpraca z dostawcą, który dysponuje pełną gamą pasujących spoiw i może wspierać rozwój WPS/PQR, znacznie zmniejsza zarówno ryzyko produkcyjne, jak i długoterminowe koszty konserwacji.