|
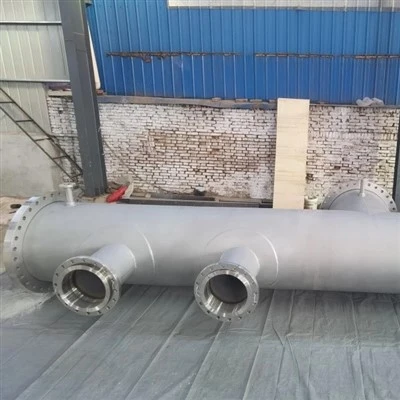
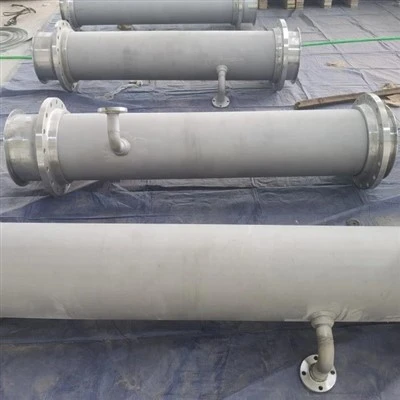
Sterowanie odbywa się poprzez szpulę rurową ze stali nierdzewnejcztery kolejne punkty zatrzymania: (1) kontrola montażu przed wykonaniem jakiejkolwiek spoiny, (2) spawanie zgodnie z kwalifikowaną procedurą z kontrolowanym gazem płuczącym, (3) badanie nieniszczące (100% wizualne oraz oparte na ryzyku PT, RT lub UT) oraz (4) próba hydrostatyczna w1,5 × ciśnienie projektowe(skorygowany o współczynnik naprężeń) utrzymanyco najmniej 10 minutzgodnie z ASME B31.3.
Żadna pojedyncza bramka nie wystarczy. Kontrola dopasowania zapobiega powstawaniu większości defektów, kontrola spawania decyduje o jakości spoiny, NDT znajduje wady wewnątrz spoiny, a hydrotest potwierdza, że gotowa szpula nie przecieka. Sam hydrotest nie jest w stanie wykazać jakości spoiny, a same badania NDT nie mogą wykazać, że użyto odpowiedniego materiału. |

Co obejmuje plan kontroli jakości szpuli rur ze stali nierdzewnej?
Kompletny plan składa się z czterech etapów w ustalonej kolejności: montaż, spawanie, badania NDT i hydrotest. Każdą bramę należy wyrejestrować przed rozpoczęciem kolejnej, gdyż wcześniej znaleziona usterka jest tańsza w naprawie niż ta sama usterka znaleziona później.
A szpula rurowato prefabrykowany odcinek rurociągu: rura prosta, kolanka, trójniki, kołnierze i odgałęzienia zespawane ze sobą w warsztacie i wysłane na plac budowy. Pomyśl o tym jak o budowaniu z klocków LEGO, a następnie sklejaniu elementów. Jeśli element jest niewłaściwy lub elementy nie są ułożone w jednej linii przed nałożeniem kleju, żadna późniejsza kontrola nie jest w stanie tego w pełni naprawić. Kontrola jakości jest zatem zorganizowana jako sekwencja punktów wstrzymania, w których praca zostaje zatrzymana do momentu zwolnienia jej przez inspektora.
Tabela porównuje cztery bramy obok siebie. Rurociągi procesowe zbudowane zgodnie z ASME B31.3 obejmują produkcję (rozdział V), badania (rozdział VI) i testowanie (rozdział VI, ¶345), a spawacze i procedury są kwalifikowani zgodnie z sekcją IX ASME.
|
Brama |
Pytanie, na które odpowiada |
Co łapie |
Typowe metody |
Dokumenty regulujące |
|
1. Dopasowanie |
Czy części są wykonane z odpowiedniego materiału, wyrównane i czyste? |
Zły gatunek, niewspółosiowość, zła szczelina lub skos, zanieczyszczenie |
Kontrola PMI, MTR, odstępów i wysokich i niskich wskaźników, wizualna |
Rysunek, WPS, B31.3 ¶328.4, PFI ES-3 |
|
2. Spawanie |
Czy połączenie jest wykonywane przez wykwalifikowanego spawacza przy zastosowaniu kwalifikowanej procedury? |
Brak stopienia, utlenianie korzeni, uczulenie, porowatość |
Korzeń GTAW z przepłukiwaniem argonem, kontrola międzyściegowa, monitorowanie przedmuchu O₂ |
ASME IX (WPS/PQR/WPQ), B31.3 Rozdział V |
|
3. Badania nieniszczące |
Czy spoina jest wolna od wad, które można odrzucić? |
Pęknięcia, brak wtopienia, niepełna penetracja, porowatość |
100% VT, PT, próbkowany RT lub UT |
B31.3 ¶341 i tabela 341.3.2, ASME V |
|
4. Hydrotest |
Czy gotowe rurociągi utrzymują ciśnienie i nie przeciekają? |
Nieszczelności ścian, nieszczelności kołnierzy i uszczelek |
Woda o ciśnieniu większym lub równym 1,5 × projektowe, zapisy manometru |
B31.3 ¶345 |
Źródło: ASME B31.3 Process Ruping (struktura rozdziałów podsumowana przez ASME i źródła wymienione na końcu tego artykułu); Synteza EETA.
Jakie kontrole dopasowania muszą przejść przed rozpoczęciem spawania?
Przed pierwszym przejściem graniowym sprawdzić tożsamość materiału, skos, szczelinę graniową, wewnętrzne niewspółosiowość, jakość i czystość spoiny sczepnej. ASME B31.3 wysyła większość tych liczb do procedury spawania (WPS) i projektu technicznego, więc specyfikacja projektu, a nie sam Kodeks, wyznacza ograniczenia.
Fit-up to najtańsze miejsce na znalezienie problemu. Niewspółosiowość (tzw. „wysoko-nisko”) zmusza spawacza do stopienia dwóch ścian znajdujących się na różnych wysokościach i w ten sposób rozpoczyna się brak stopienia. Zły materiał jest jeszcze gorszy: jest niewidoczny podczas kontroli wizualnej, radiografii i hydrotestów i można go znaleźć tylko dzięki pozytywnej identyfikacji materiału (PMI) na podstawie raportu z testu materiału (MTR).
|
Element dopasowujący |
Typowa kontrola |
Notatki |
|
Tożsamość materialna |
PMI na rurach, kształtkach i kołnierzach; numery cieplne dopasowane do stawek MTR (EN 10204 3.1) |
Jedyna brama, która może złapać niewłaściwy stopień (na przykład 304L dostarczany jako 316L) |
|
Skos i powierzchnia podstawy |
Na WPS; Końcówki spoiny doczołowej ASME B16.25 zwykle 37,5 stopnia ±2,5 stopnia z powierzchnią grani 1,6 mm |
Zobacz artykuł EETA na temat przygotowania końców rur pod kątem tolerancji montażowych GTAW |
|
Otwór korzeniowy (przerwa) |
Ustawiane przez WPS; około 1,5–3 mm jest powszechną praktyką warsztatową w przypadku GTAW |
Praktyka sklepowa, a nie wartość Kodeksu; szczelina ma tendencję do zamykania się w miarę kurczenia się spoiny graniowej |
|
Wewnętrzna niewspółosiowość |
1,6 mm (1/16 cala) to powszechnie stosowana wartość graniczna dla rur o średnicy do NPS 24; do 3,2 mm podane dla NPS 26 i większych, jeśli jest to dozwolone |
B31.3 ¶328.4.3 odnosi się do WPS i projektu technicznego; ASME B31.1 wyraźnie stwierdza 1/16 cala |
|
Spoiny sczepne |
Wykonane przez wykwalifikowanego spawacza, z tym samym wypełniaczem i przedmuchem co korzeń; końcówki pierzaste; usunięto popękane szpilki |
Sczepy stają się częścią końcowego spoiny i muszą mieć tę samą jakość |
|
Czystość |
Usuń olej, smar i tlenek w pobliżu złącza; szczotki i tarcze szlifierskie wykonane wyłącznie ze stali nierdzewnej |
Zanieczyszczenia stalą węglową objawiają się później jako plamy rdzy na stali nierdzewnej |
|
Wymiary szpuli |
Obrót kołnierza w zakresie około ±1,6 mm; miejsce mocowania w odległości około 3 mm |
Typowe tolerancje produkcyjne w stylu PFI; potwierdzić na podstawie rysunku |
Szczery niuans:Kodeks podaje kilka trudnych liczb do dopasowania. Limit niewspółosiowości wynoszący 1,6 mm to przyjęta konwencja, ponieważ spawacze zazwyczaj mogą wykazać dobre połączenie na tym poziomie w ramach kwalifikacji procedury, a nie dlatego, że tak stanowi B31.3. Jeśli specyfikacja projektu określa bardziej rygorystyczny limit (na przykład dla spawania orbitalnego, które toleruje mniejsze niedopasowania), obowiązuje ten bardziej rygorystyczny.
Która metoda spawania jest najlepsza dla szpul ze stali nierdzewnej: ręczne GTAW, GTAW plus FCAW czy orbitalne GTAW?
Do przejścia graniowego na prawie każdej szpuli ze stali nierdzewnej należy używać metody GTAW (TIG) z przepływem wstecznym argonu. Wybierz metodę wypełnienia w zależności od grubości ściany i potrzeb powtarzalności: całkowicie GTAW dla cienkich ścian i wysokiej czystości, pierwiastek GTAW z wypełnieniem FCAW lub SMAW dla grubych ścian i orbitalny GTAW dla powtarzalnych połączeń. W każdym przypadku obowiązuje wykwalifikowany WPS.

|
Trasa spawania |
Mocne strony |
Limity |
Najlepiej pasuje |
|
Ręczny GTAW, wszystkie przejścia |
Najczystsza spoina, najlepsza kontrola grani, najniższe ryzyko wtrąceń |
Najwolniejsze osadzanie; zależy w dużej mierze od umiejętności spawacza |
Cienkie i średnie ścianki, mały otwór, szpule o wysokiej czystości lub ze stopu niklu |
|
Korzeń GTAW + wypełnienie i zakrętka FCAW lub SMAW |
Znacznie szybsze wypełnianie grubych ścian; dobra ekonomika przy dużym otworze |
Usuwanie żużla pomiędzy przejściami; większe ryzyko włączenia; tlenek i przebarwienia zależą od jakości oczyszczenia i przygotowania powierzchni |
Grubościenne szpule procesowe o dużej średnicy |
|
Orbitalny GTAW |
Powtarzalne spoiny z rejestracją parametrów; zmniejsza zmienność spawacza |
Wymaga ścisłego dopasowania i koncentryczności, kosztu sprzętu i dostępu wokół stawu |
Wiele identycznych połączeń; systemy sanitarne i o wysokiej czystości |
Kontrola spawania do sprawdzenia przy tej bramie
- Kwalifikacja:WPS wspierany przez PQR i spawacze wykwalifikowani (WPQ) w zakresie procesu, grupy materiałów i stanowiska, a wszystko to zgodnie z sekcją IX ASME.
- Dopasowanie wypełniacza:ER308L dla 304L, ER316L dla 316L i wypełniacz dupleksowy określony przez WPS dla 2205. Sprawdź numery partii wypełniacza z mapą spoin.
- Dopływ ciepła i temperatura międzyściegowa:limity pochodzą z WPS. Dla gatunków austenitycznych powszechnie określa się maksymalnie około 150 stopni (300 stopni F), aby ograniczyć uczulenie i odkształcenia. Aby zapoznać się z mechanizmem, zobacz artykuł EETA dotyczący uczulenia na 304L.
- Czyste nawyki pracy:szczotki wykonane wyłącznie ze stali nierdzewnej, brak łuku elektrycznego na zewnątrz złącza i brak narzędzi ze stali węglowej dotykających powierzchni.
- Kontrola oczyszczania:monitorowany poziom tlenu, co opisano w następnej sekcji.
Jak niska zawartość tlenu musi znajdować się w procesie oczyszczania wstecznego argonu?
Aby uzyskać odporność na korozję po spawaniu, należy dążyć do zawartości tlenu w gazie płuczącym wynoszącej 50 ppm lub mniej, dzięki czemu korzeń będzie miał bladosłomkowy lub jaśniejszy odcień. Wyższe poziomy są czasami dozwolone w specyfikacjach właściciela, ale odporność na korozję spada wraz ze wzrostem zawartości tlenu, dlatego specyfikacja projektu i analizator przedmuchu powinny ustalić i potwierdzić tę liczbę.
Kiedy stal nierdzewna jest gorąca i styka się z tlenem, tworzy się na niej kolorowa warstwa tlenku („odcień cieplny”), która nie zapewnia ochrony i stanowi punkt wyjścia dla korozji. Argon przepchnięty przez wnętrze rury utrzymuje tlen z dala od tylnej części spoiny. Im mniej tlenu, tym jaśniejszy kolor i lepsza odporność na korozję.
|
Tlen w gazie płuczącym |
Co wynika z badań |
Źródło |
|
≈210 000 ppm (zwykłe powietrze) |
Na grani spoiny tworzy się gruby film tlenkowy |
Maroufkhani i wsp., MDPI 2025 |
|
5,000 ppm |
Odporność na korozję wżerową wielościegowych spoin 316L jest znacznie zmniejszona |
Maroufkhani i in., MDPI 2025 (cytując wcześniejszą pracę) |
|
500 ppm |
We wcześniejszych badaniach zgłaszano, że daje dobre wyniki w trybie wieloprzebiegowym; używany jako poziom testowy dla spoin rurociągów ciśnieniowych |
MDPI 2025; Badanie Grupy CWB |
|
Mniejsze lub równe 50 ppm |
Grzbiet o odcieniu nie większym niż jasnosłomkowy, maksymalny dozwolony poziom po spawaniu w AWS D18.1 (poziom 3) |
Artykuł techniczny dotyczący przetwarzania żywności (AU). |
|
10–50 ppm |
Odbarwienie na rurze 304 zgodne z akceptacją AWS D18.1 i D18.2 |
Revista DYNA, 2019 |
Źródło: Maroufkhani i in., J. Manuf. Matko. Proces. 9(11):377 (MDPI, 2025); Revista DYNA 86(208), 2019; Przetwórstwo spożywcze (Australia), „Spawanie oczyszczające stal nierdzewną”; Grupa CWB, Wpływ jakości oczyszczania na konstrukcje spawane ze stali nierdzewnej.
Szczery niuans:AWS D18.2, przewodnik kolorów przyciemnianych na gorąco, na który powołuje się wiele specyfikacji właścicieli, został napisany dla higienicznej tuby. Badanie Grupy CWB dotyczące spoin rurociągów ciśnieniowych (grań GMAW lub GTAW, wypełnienie FCAW) wykazało, że odbarwienia przy tej samej jakości przedmuchu były większe niż sugeruje przewodnik D18.2, a wtrącenia metalu spoiny zwiększały się wraz ze wzrostem tlenu przepłukiwającego. W przypadku szpul przemysłowych należy ustawić poziom akceptacji w specyfikacji, zamiast zakładać, że tabela higieny obowiązuje bez zmian.
Wstrzymaj czystkęaż spoina ostygnie poniżej około 250 stopni, ponieważ utlenianie zachodzi, gdy metal jest gorący.
Sprawdź, nie zgaduj:użyj analizatora tlenu przy otworze wylotowym. Bez niego powszechną zasadą jest przepływ co najmniej dziesięciokrotności objętości spiętrzanej przed spawaniem.
Usuń pozostały odcień:wytrawianie lub pasywacja zgodnie z ASTM A380 i A967 przywraca powierzchnię tam, gdzie wymaga tego specyfikacja.
Którą metodę NDT należy zastosować w przypadku spoin szpulowych ze stali nierdzewnej?
Stosuj 100% badanie wizualne każdej spoiny, dodaj płynny penetrant do złączy o krytycznym znaczeniu dla powierzchni i użyj RT lub UT do uzyskania próbki objętościowej wymaganej przez ASME B31.3 (co najmniej 5% losowo w przypadku normalnego przepływu płynów). Nie określaj badania cząstek magnetycznych dla 304L lub 316L, ponieważ te gatunki są niemagnetyczne.

|
Metoda |
Co znajdzie |
Ograniczenia dla stali nierdzewnej |
Standard |
|
Wizualny (VT) |
Wady powierzchni: podcięcie, nadmierne zbrojenie, wklęsłość korzenia, zajarzenia łuku, odpryski, zabarwienie termiczne |
Tylko powierzchnia; wnętrze korzenia wymaga boroskopu lub dostępu |
Sztuka ASME V. 9; B31.3 ¶344.2 |
|
Płynny penetrant (PT) |
Pęknięcia powierzchniowe, porowatość, defekty wtopienia otwarte na powierzchnię |
Tylko powierzchnia; używaj materiałów penetrujących o niskiej zawartości halogenu i siarki, a następnie dokładnie je wyczyść |
Sztuka ASME V. 6; ASTM E165 |
|
Cząstka magnetyczna (MT) |
Nie dotyczy gatunków austenitycznych |
Austenityczna stal nierdzewna jest niemagnetyczna |
n/a |
|
Radiografia (RT) |
Wady objętościowe: porowatość, żużel, brak przetopienia, niepełna penetracja |
Ciasne, płaskie pęknięcia można przeoczyć, jeśli są źle zorientowane; potrzebuje kontroli promieniowania |
Sztuka ASME V. 2; B31.3 ¶344.5 |
|
Ultradźwiękowe (UT/PAUT) |
Wady objętościowe i planarne, bez zagrożenia promieniowaniem i zapisy cyfrowe dla PAUT |
Grube austenityczne ziarno spoiny rozprasza dźwięk; wymaga kwalifikowanej procedury i bloków kalibracyjnych |
Sztuka ASME V. 4; B31.3 ¶344.6 |
Źródło: ASME B31.3 ¶344; artykuły ASME Sekcja V; praktyka w branży spawalniczej. Kontrola halogenów i siarki w penetrantach jest zgodna z praktyką ASME V Artykuł 6 dotyczącą materiałów austenitycznych.
Ile badań wymaga ASME B31.3?
|
Serwis płynów |
Badanie wizualne |
Badanie wolumetryczne (RT lub UT). |
|
Normalny serwis płynów |
100% spoin (edycja 2018 podniosła tę wartość z 5% losowych) |
Nie mniej niż 5% obwodowych spoin doczołowych i ukośnych, wybranych losowo |
|
Kategoria M (toksyczna) |
100% spawów |
Większy zakres: co najmniej 20% losowo dla spoin czołowych i ukośnych, zgodnie z ¶M341.4.1 |
|
Ciężkie cykliczne, wysokie ciśnienie |
100% spawów |
Jeszcze wyżej; zobacz ¶341.4.3 i Rozdział IX, aby zapoznać się z obowiązującym wydaniem |
Źródło: ASME B31.3 ¶341.4.1; Strona produktu ASME dla zmian w wydaniu B31.3-2018; Dyskusja na forum spawalniczym AWS dotycząca ¶M341.4.1 (temat 187185). Sprawdź, czy zgadza się z wersją Kodeksu podaną w zamówieniu.
Szczery niuans:5% próbka losowa to kontrola wyrywkowa, a nie gwarancja. Sam Kodeks uznaje, że wyrywkowe i punktowe badania nie zapewniają wymaganego poziomu jakości w całym procesie produkcyjnym. Dlatego też nabywcy krytycznych szpul ze stali nierdzewnej często określają w zamówieniu 10% do 100% RT lub UT.
Jak wyglądają kryteria akceptacji?
|
Niedoskonałość |
Limit spoiny w obwodzie normalnym dla cieczy (B31.3, tabela 341.3.2) |
|
Spękanie |
Nie do przyjęcia |
|
Brak fuzji |
Niedozwolone |
|
Niepełna penetracja |
Ograniczona głębokość i łączna długość; tabela podaje 38 mm na dowolne 150 mm długości spoiny |
|
Podcięcie |
Głębokość nie większa niż 1 mm (1/32 cala) i nie może wcinać się w wymaganą grubość ściany |
|
Wklęsłość korzenia (odsysanie) |
Całkowita grubość spoiny łącznie ze zbrojeniem musi wynosić co najmniej nominalną ściankę cieńszego elementu |
|
Wzmocnienie zewnętrzne |
Limit wysokości zależny od grubości ściany: 1,6 mm do ściany o grubości 6 mm, 3 mm dla ścian powyżej 6 do 13 mm, z większymi naddatkami dla grubszych ścian |
Źródło: ASME B31.3 Tabela 341.3.2, jak podsumowano w Podręczniku norm technicznych ISD 341-2, Załącznik 2 (kryteria akceptacji i tabela zbrojenia spoin) oraz dyskusja na forum AWS Welding Forum (tematy 155486, 66186). Potwierdź numery w wydaniu Kodeksu, które ma zastosowanie.
Jak przebiega hydrotest i co on pokazuje?
Napełnij czystą wodą o niskiej zawartości chlorków, wypuść całe powietrze, podnieś ciśnienie do co najmniej 1,5 × ciśnienie projektowe (pomnożone przez współczynnik naprężenia ST/S), przytrzymaj przez co najmniej 10 minut, a następnie sprawdź każde złącze. Dowodzi to, że gotowe rurociągi są szczelne pod ciśnieniem próbnym. Nie zastępuje badań NDT.
|
Metoda badania szczelności |
Ciśnienie próbne (ASME B31.3) |
Średni |
Trzymać |
Zastosowanie i zagrożenie |
|
Hydrostatyczny |
Nie mniej niż 1,5 × ciśnienie obliczeniowe × (ST/S), gdzie ST i S to dopuszczalne naprężenia w temperaturze badawczej i projektowej |
Woda (niska zawartość chlorków w przypadku gatunków austenitycznych) |
Co najmniej 10 minut, następnie zwykle zredukowane do ciśnienia projektowego w celu sprawdzenia szczelności |
Metoda domyślna; woda magazynuje niewiele energii, więc awarie są znacznie mniej niebezpieczne |
|
Pneumatyczny |
1,1 × ciśnienie projektowe |
Powietrze lub gaz obojętny |
Co najmniej 10 minut |
Tylko wtedy, gdy hydrotest jest niepraktyczny; zgoda właściciela; wymagane urządzenie odciążające; zmagazynowana energia sprawia, że awaria jest niebezpieczna |
|
Alternatywny test szczelności |
Zgodnie z normą ¶345.9 i zgodą właściciela |
Jak określono |
Jak określono |
Rzadki; stosowane, gdy nie jest możliwe wykonanie testów hydrostatycznych ani pneumatycznych |
Źródło: ASME B31.3, ¶345, jak podsumowano w materiałach projektowych (artykuły dotyczące testów hydrostatycznych i testów ciśnieniowych), EPCLand (B31.3 Testy szczelności pod ciśnieniem) i Araner (wymagania dotyczące testów ciśnieniowych). Starsze wydania i inne kody wykorzystują różne współczynniki pneumatyczne; sprawdzić obowiązujące wydanie.
Przykład zastosowania (ilustracyjny):szpula o ciśnieniu projektowym 10 barów (g). Jeżeli dopuszczalne naprężenie w temperaturze badania jest równe dopuszczalnemu naprężeniu w temperaturze projektowej (przełożenie 1,0), minimalne ciśnienie próby wodnej wynosi 15,0 bar(g). Jeżeli stosunek wynosi 1,2, co może się zdarzyć, gdy temperatura projektowa jest znacznie wyższa niż temperatura badania, wartość minimalna wzrasta do 18,0 bar(g). Ciśnienie próbne musi również mieścić się w zakresie wartości znamionowych każdego elementu wewnątrz granicy testu, takiego jak kołnierze i zawory.
Etapy hydrotestu dla szpul ze stali nierdzewnej
- Przygotuj pakiet testowy:izometryczny, granica testu, obliczone ciśnienie testowe i skalibrowane manometry (zwykle zakres manometrów około dwukrotnie większy od ciśnienia testowego).
- Sprawdź wodę:użyj wody pitnej lub zdemineralizowanej z chlorkiem w granicach określonych w projekcie, zwykle 50 ppm lub mniej w przypadku austenitycznej stali nierdzewnej i zapisz zmierzoną wartość.
- Napełnianie i odpowietrzanie:otwieraj otwory wentylacyjne w górnym punkcie, aż woda będzie płynąć równomiernie, tak aby nie było uwięzionego powietrza.
- Stopniowo zwiększaj ciśnieniedo wartości testowej, zatrzymując się, aby sprawdzić, czy nie ma widocznych wycieków.
- Trzymaćpod ciśnieniem próbnym przez co najmniej 10 minut (specyfikacje projektu często wymagają 30 minut lub dłużej), następnie sprawdź wszystkie spoiny, kołnierze i połączenia.
- Odcedź i natychmiast wysusz:przedmuchać wolnym od oleju powietrzem lub azotem. Woda resztkowa w niskich punktach, martwych nogach i szczelinach jest główną przyczyną późniejszego powstawania wżerów i korozji pod wpływem mikrobiologicznym.
- Nagraj i oznacz:podpisać certyfikat testu zawierający ciśnienie, czas trwania, wynik chlorku wody, kalibrację manometru i świadka inspektora.
- Szczery niuans:Test B31.3 dotyczy systemu rurociągów. Hydrotest w warsztacie jest powszechny w przypadku szpul, ale nie eliminuje konieczności testowania ukończonego systemu, jeśli później wykonywane są spawy w terenie. Liczba chlorków jest również limitem specyfikacji, a nie uniwersalnym numerem kodu: praktyka w przypadku wymagających projektów waha się od około 50 ppm do 10 ppm lub mniej.
Źródło: Praktyka chlorków i suszenia z dyskusji Eng-Tips (wątek qid 415362), przewodnik terenowy dotyczący testów hydrotestowych EPCLand oraz dyskusja grupowa dotycząca spawania materiałów na temat uszkodzeń stali nierdzewnej po teście hydrotestowym. Są to źródła praktyków; Specyfikacje właściciela mają pierwszeństwo.
Która brama wyłapuje jaką wadę?
Każdy typ defektu jest najlepiej wychwytywany przez inną bramkę, a kilka defektów wychwytywanych jest tylko przez jedną. Błędy materiałowe są wykrywane tylko za pomocą PMI, utlenianiu korzenia zapobiega się jedynie poprzez kontrolę oczyszczania, a wady wewnątrz spoiny są wykrywane tylko za pomocą RT lub UT.

|
Wada lub ryzyko |
Dopasowanie / PMI |
Kontrola spawania |
VT / PT |
RT/UT |
Hydrotest |
|
Zła klasa materiału |
● |
– |
– |
– |
– |
|
Wewnętrzna niewspółosiowość (wysoka-niska) |
● |
○ |
○ |
○ |
– |
|
Zła szczelina korzeniowa lub skos |
● |
○ |
– |
○ |
– |
|
Utlenianie korzeni („słodzenie”) |
– |
● |
○ |
○ |
– |
|
Brak fuzji |
○ |
● |
– |
● |
○ |
|
Porowatość lub żużel |
– |
● |
○ |
● |
○ |
|
Pęknięcia powierzchniowe |
– |
○ |
● |
○ |
○ |
|
Droga wycieku przez ścianę |
– |
– |
○ |
○ |
● |
|
Odcień cieplny, zanieczyszczenie żelazem |
○ |
● |
● |
– |
– |
|
Późniejsza korozja spowodowana wodą testową |
– |
– |
– |
– |
● (kontrola wody) |
●=kontrola podstawowa ○=wykrywanie częściowe lub pośrednie –=nie wykryto
Jakie dokumenty powinien otrzymać kupujący wraz z gotową szpulą?
Poproś o identyfikowalną dokumentację kontroli jakości: certyfikaty materiałowe, wyniki PMI, kwalifikacje spawalnicze, raporty montażowe i wizualne, raporty NDT, zapisy czyszczenia i podpisany certyfikat testu wodnego. Jeżeli zapis nie istnieje, nie można wykazać, że kontrola miała miejsce.
- Tworzywo:Stawki MTR do EN 10204 3.1 dla rur, złączek i kołnierzy oraz wyniki PMI powiązane z liczbami wytopów.
- Spawalniczy:WPS, PQR i WPQ spawacza; mapa spoin z identyfikatorami spawaczy i numerami partii wypełniaczy.
- Montaż i wygląd:podpisany raport z montażu i 100% protokół kontroli wizualnej.
- badania kontrolne:Raporty PT, RT lub UT z zakresem, techniką, kodem akceptacji i kwalifikacjami tłumacza; zatrzymane zdjęcia rentgenowskie lub dane UT.
- Oczyszczanie i czyszczenie:dziennik oczyszczania tlenem i, jeśli określono, certyfikat wytrawiania lub pasywacji (ASTM A380 lub A967).
- Hydrotest:certyfikat zawierający ciśnienie próbne, czas przetrzymywania, wynik chlorku wody, daty kalibracji manometru i podpis świadka.
- Wymiarowy:końcowy raport wymiarowy względem izometrii, łącznie z orientacją kołnierza.
Często zadawane pytania
Q: Czy hydrotest wystarczy, aby zaakceptować szpulę rurową ze stali nierdzewnej?
A: Nie. Hydrotest pokazuje, że gotowe rurociągi utrzymują ciśnienie i nie przeciekają w momencie testu. Nie pozwala wiarygodnie wykryć małych wad związanych z brakiem przetopienia, porowatości, utlenienia korzeni lub niewłaściwej jakości materiału. ASME B31.3 traktuje badanie szczelności jako jedną bramkę, obok kontroli montażu, kwalifikowanego spawania i badania spoin.
Q: Ile spoin należy poddać radiogramowi na szpuli ASME B31.3?
A: W przypadku normalnej pracy z płynami, B31.3 wymaga 100% oględzin i nie mniej niż 5% obwodowych spoin doczołowych i skośnych, zbadanych metodą losowej radiografii lub badań ultradźwiękowych. Kategoria M, usługi wymagające pracy cyklicznej i wysokociśnieniowej wymagają więcej, a specyfikacje właściciela często jeszcze bardziej podwyższają ten odsetek. Zawsze sprawdzaj zgodnie z edycją Kodeksu i specyfikacją projektu.
Q: Jakie ciśnienie próby wodnej obowiązuje dla szpuli ze stali nierdzewnej zgodnie z B31.3?
A: Co najmniej 1,5-krotność ciśnienia obliczeniowego pomnożona przez stosunek dopuszczalnego naprężenia w temperaturze badania do dopuszczalnego naprężenia w temperaturze projektowej. Ciśnienie utrzymuje się przez co najmniej 10 minut, a następnie zwykle obniża się do ciśnienia projektowego w celu sprawdzenia szczelności. Specyfikacje projektu często wymagają dłuższych okresów oczekiwania.
Q: Dlaczego woda do hydrotestów wymaga niskiej zawartości chlorków w przypadku stali nierdzewnej?
A: Chlorki pozostawione w szczelinach, spoinach kielichowych lub w zagłębieniach po spuszczeniu wody mogą powodować wżery, korozję szczelinową i pęknięcia korozyjne naprężeniowe tygodnie lub miesiące później. Specyfikacje projektowe zwykle ograniczają zawartość chlorku do około 50 ppm w przypadku austenitycznej stali nierdzewnej, a niektórzy właściciele wymagają znacznie mniej. Linię należy niezwłocznie po badaniu opróżnić i wysuszyć.
Q: Jaka jest maksymalna dopuszczalna niewspółosiowość podczas montażu rury ze stali nierdzewnej do spawania?
A: ASME B31.3 nie podaje ani jednej liczby. Wysyła ograniczenia do procedury spawania i projektowania technicznego. W praktyce 1,6 mm (1/16 cala) niewspółosiowości wewnętrznej jest powszechnie stosowanym limitem warsztatowym dla rur do NPS 24, a ASME B31.1 wyraźnie określa 1/16 cala.
Q: Które metody NDT sprawdzają się w przypadku spoin ze stali austenitycznej?
A: Stosuje się badania wizualne (VT), penetracyjne (PT), radiograficzne (RT) i ultradźwiękowe (UT lub układ fazowy). Badania metodą magnetyczno-proszkową nie są skuteczne w przypadku niemagnetycznych gatunków austenitu, takich jak 304L i 316L. Materiały penetrujące powinny mieć niską zawartość halogenów i zanieczyszczeń zawierających siarkę, a część należy oczyścić po badaniu.
Q: Czy test pneumatyczny może zastąpić hydrotest na szpuli?
A: Tylko wtedy, gdy hydrotest jest niepraktyczny i właściciel się na to zgadza. B31.3 ustawia pneumatyczne ciśnienie próbne na 1,1 ciśnienia projektowego, ale sprężony gaz magazynuje znacznie więcej energii niż woda, więc awaria może mieć skutek wybuchowy. Testy hydrostatyczne pozostają rozwiązaniem domyślnym.
Jakie standardy obowiązują każdą bramę?
ASME B31.3 ustanawia ramy, sekcje V i IX ASME zawierają zasady egzaminowania i kwalifikacji, a dokumenty ASTM i AWS definiują wymagania dotyczące materiałów i powierzchni.
|
Standard |
Zakres |
Brama |
|
ASME B31.3 |
Rurociągi technologiczne: produkcja, badanie, kryteria akceptacji, badanie szczelności |
Cała czwórka |
|
Sekcja IX ASME |
Uprawnienia spawalnicze i lutownicze (WPS, PQR, WPQ) |
Spawalniczy |
|
ASME Sekcja V |
Metody badań nieniszczących (VT, PT, RT, UT) |
Badania NDT |
|
ASME B16.25 |
Końcówki do spawania doczołowego (skos, czoło) |
Dopasowanie |
|
ASTM A312 / A403 / A182 |
Rury ze stali austenitycznej / złączki kute / kołnierze kute |
Montaż (materiały) |
|
EN 10204 |
Rodzaje dokumentów kontroli (certyfikaty typu 3.1) |
Montaż, dokumentacja |
|
AWS D18.1 / D18.2 |
Spawanie rur i rurek austenitycznych w trybie higienicznym / przewodnik do przyciemniania na gorąco |
Spawalniczy |
|
ASTM A380 / A967 |
Czyszczenie, odkamienianie i pasywacja stali nierdzewnej |
Po spawaniu |
|
PIFI ES-3 |
Tolerancje wykonania rur |
Dopasowanie, wymiarowe |