Każda praca związana z orurowaniem sprowadza się do jednej decyzji: zbuduj rurę w warsztacie i wyślij ją w kawałkach (szpulach) lub wytnij, dopasuj i zespawaj na miejscu. Wybór wpływa na budżet, harmonogram, jakość spoin, a nawet bezpieczeństwo miejsca.
W tym przewodniku porównano dwa podejścia do kosztów, jakości i harmonogramu, korzystając z opublikowanych badań branżowych, wyjaśniono, gdzie każde z nich wygrywa, i przedstawiono praktyczny sposób podejmowania decyzji. Zwraca na to szczególną uwagęrurociągi ze stali nierdzewnej i stopów niklujeszcze ważniejsze jest to, gdzie i w jaki sposób wykonano spoinę.

W przypadku większości rurociągów przemysłowych prefabrykowane szpule skracają harmonogram prac na miejscu i zapewniają bardziej stałą jakość spoin, a także często obniżają całkowity koszt instalacji, ale nie automatycznie. Oszczędności zależą od stawek pracy, produktywności i kosztów wsparcia i wymagają wczesnego zamrożenia projektu i dobrej logistyki. Produkcja w terenie nadal wygrywa w przypadku serii o małych średnicach, połączeń, późnych zmian i miejsc, w których nie można stosować dużych szpul. W większości udanych projektów zastosowano technologię hybrydową: maksymalny rozsądny zakres w warsztacie, spawy zamykające i łączące w terenie.
Jaka jest różnica między prefabrykowaną szpulą rurową a produkcją w terenie?
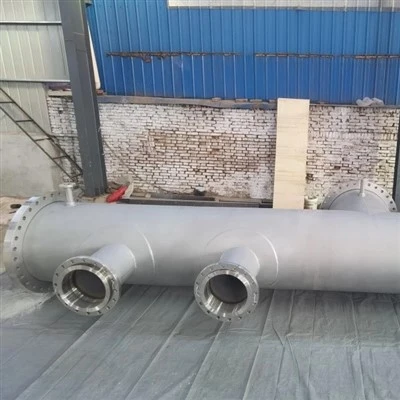
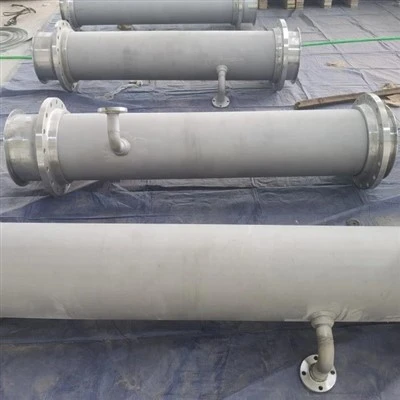
Szpula rurowa to odcinek rurociągu (rura, złączki i kołnierze), wycięty, dopasowany, zespawany i sprawdzony w warsztacie na podstawie rysunków izometrycznych, a następnie wysłany na miejsce gotowy do montażu. W ramach produkcji w terenie te same rurociągi są montowane na miejscu, złącze po złączu, na placu budowy.
Rozmiar szpuli pozwala na przetrwanie transportu i podnoszenia. Na miejscu ekipy łączą szpule ze sobą i ze sprzętem, więc ich czas poświęcany jest na montaż i łączenie spoin, a nie na spawanie produkcyjne. Podczas produkcji w terenie każde cięcie, dopasowanie i spawanie odbywa się w miejscu pracy, często na wysokości, w ciasnych przestrzeniach i niezależnie od pogody panującej na placu budowy. W praktyce prawie żaden projekt nie jest wyłącznie jednym lub drugim. Przychodzą szpule z kilkoma spawami na miejscu do zamknięcia systemu, a część rur jest zawsze prowadzona w terenie.
Czy prefabrykacja jest tańsza niż produkcja w terenie?
Często, ale nie zawsze. Instytut Przemysłu Budowlanego (CII) stwierdza, że oszczędności wynikające z prefabrykacji pochodzą głównie z trzech źródeł: różnic w stawkach pracy w warsztacie i w terenie, różnic w produktywności oraz niższych kosztów wsparcia na budowie. Tam, gdzie te trzy różnice są małe, są też oszczędności.
Dowody są zachęcające, ale należy je uważnie przeczytać. Raport McGraw-Hill Construction SmartMarket Report z 2011 r., opracowany we współpracy z NIST jako partnerem i na podstawie ankiety przeprowadzonej wśród 809 wykonawców, architektów i inżynierów, wykazał, że 65% użytkowników prefabrykatów zgłosiło niższy budżet projektu, a około 41% zaobserwowało oszczędności na poziomie 6% lub więcej.
Ustalono również, że 47% odnotowało niższy łączny koszt zakupu i montażu prefabrykowanych komponentów, 35% nie odnotowało żadnych zmian, a 18% odnotowało wyższe koszty. Sami producenci rzadziej zgłaszali spadki kosztów (37%) niż inni wykonawcy (45–53%). Analiza McKinsey dotycząca konstrukcji modułowej opisuje możliwość oszczędności kosztów do około 20%, ale także ryzyko przekroczenia kosztów aż do 10%, jeśli podejście nie zostanie dobrze wykonane.
|
Sterownik kosztów |
Dlaczego prefabrykacja może to obniżyć |
Co może wymazać oszczędności |
|
Stawka pracy |
Praca w warsztacie jest często tańsza i łatwiejsza w obsłudze niż praca nielicznych wykwalifikowanych spawaczy na miejscu |
Mała różnica między stawkami w sklepie i na miejscu |
|
Wydajność |
Spawy wykonujemy w kontrolowanych, powtarzalnych pozycjach przy użyciu odpowiedniego sprzętu |
Jednorazowe szpule o niskiej powtarzalności; słabe ładowanie sklepu |
|
Wsparcie witryny |
Mniej rusztowań, mniej obiektów tymczasowych, niższa liczba pracowników w godzinach szczytu |
Koszty obsługi ciężkich szpul lub dźwigów |
|
Przeróbka |
Kontrola wymiarów i spoin przed wysyłką |
Szpule poza tolerancją, które nie mieszczą się w terenie |
|
Transport i logistyka |
Zaplanowana kolejność dostaw umożliwia montaż na czas |
Zbyt duże szpule, duże odległości w transporcie, uszkodzenia w transporcie |
|
Zmień zamówienia |
Stały, zdefiniowany zakres daje pewność kosztową |
Późne zmiany konstrukcyjne po wypuszczeniu szpul |
Tabela 1. Główne czynniki kosztowe w prefabrykacji szpul w porównaniu z produkcją w terenie. Czynniki kosztowe wynikają z analizy CII dotyczącej prefabrykacji, wstępnego montażu, modularyzacji i produkcji poza siedzibą firmy (PPMOF). Statystyki ankiety pochodzą z raportu McGraw-Hill SmartMarket Report z 2011 r. i obejmują szeroko pojęte budownictwo, nie tylko rurociągi.
Warto powtórzyć jedno ostrzeżenie praktyka: nie ma uniwersalnego stosunku pracy w warsztacie do pracy w terenie, który byłby odpowiedni dla każdego zawodu, a każdego, kto je cytuje, należy traktować z ostrożnością. Właściwy podział zależy od projektu.
O ile szybsza jest prefabrykacja niż produkcja w terenie?
Prefabrykacja zwykle skraca harmonogram budowy, ponieważ prace warsztatowe przebiegają równolegle z przygotowaniem placu budowy, pracami budowlanymi i instalacją konstrukcyjną. W ankiecie SmartMarket 66% użytkowników zgłosiło krótszy harmonogram projektu, a 35% zgłosiło oszczędności wynoszące cztery tygodnie lub dłużej.

Oszczędność czasu wynika z pracy równoległej, mniejszej liczby czynności na miejscu, takich jak rusztowania, oraz niezależności od pogody. Z badań firmy McKinsey dotyczących budownictwa modułowego wynika, że w przypadku podejść modułowych kompresja harmonogramu wynosi 20–50%, a podsumowanie ankiet wśród wykonawców przeprowadzone przez Departament Energii Stanów Zjednoczonych wskazuje, że 88% generalnych wykonawców i kierowników budowy doświadczyło kompresji harmonogramu. Liczby te opisują szeroko prefabrykację i budownictwo modułowe, dlatego należy je traktować jako górny zakres dla szpul rurowych, a nie wynik gwarantowany.
Korzyści z harmonogramu są również kruche. Badania dotyczące harmonogramu produkcji szpul, powołując się na wcześniejsze badania, wykazały, że w przypadku około 20% szpul w zakładach produkcyjnych występowały niedobory materiałów, a złe zarządzanie materiałami mogło w analizowanych studiach przypadków spowodować przesunięcie harmonogramu o 50–130%. Innymi słowy, warsztat szpulowy oczekujący na rury lub złączki zapewnia przewagę czasową. Wczesny zakup materiałów i zamrożenie projektu są tak samo ważne, jak prędkość spawania.
|
Współczynnik harmonogramu |
Prefabrykowane szpule |
Produkcja terenowa |
|
Sekwencja pracy |
Praca sklepu i witryny przebiega równolegle |
Przeważnie sekwencyjne; rurociągi czekają na dostęp i podpory |
|
Ekspozycja pogodowa |
Niski (sklep wewnętrzny) |
Wysokie (opóźnienia spowodowane deszczem, wiatrem, zimnem) |
|
Rusztowania i dostęp |
Zmniejszony; spawy wykonane na stole warsztatowym |
Wyższy; spoiny wykonywane na miejscu, często na wysokości |
|
Okna awarii i zamykania |
Większość prac wykonana przed otwarciem okna |
Więcej pracy konkuruje o to samo ograniczone okno |
|
Wrażliwość na późne zmiany |
Wysoki; zmiany po wydaniu oznaczają przeróbkę |
Niżej; pole może się dostosować |
Tabela 2. Porównanie harmonogramów. Podsumowanie jakościowe zaczerpnięte z badań CII, McGraw-Hill SmartMarket i McKinsey.
Czy rury produkowane w warsztatach są wyższej jakości niż rury spawane na miejscu?
Produkcja warsztatowa jest generalnie bardziej kontrolowana i powtarzalna, ponieważ spoiny są wykonywane w lepszych pozycjach, w stabilnym środowisku i pod kontrolą etapową. Nie jest to automatycznie wolne od wad: badanie CII wykazało, że 13,3% wyprodukowanych szpul rur przemysłowych wymagało ponownej obróbki.
Liczba 13,3% stanowi użyteczną kontrolę rzeczywistości. Pokazuje, że prefabrykacja przyspiesza kontrolę jakości; nie eliminuje to takiej potrzeby. Zaletą jest to, że usterkę znalezioną w warsztacie można tanio naprawić, natomiast ta sama usterka wykryta po montażu może spowodować wycięcia, ponowne spawanie i opóźnienia. Środowiska warsztatowe ułatwiają ustawienie złącza w wygodnej pozycji, sprawdzenie dopasowania, rejestrację spawacza i identyfikowalności materiału oraz kontrolę, zanim szpula opuści budynek.
|
Czynnik jakości |
Prefabrykacja sklepu |
Produkcja terenowa |
|
Pozycja spawania |
Rurę można ustawiać lub obracać, aby uzyskać łatwiejsze i bardziej spójne spoiny |
Linie stałe często wymagają niewygodnych lub nad głową pozycji |
|
Środowisko |
Stabilny, chroniony przed wiatrem i deszczem |
Zmienny; pogoda może mieć wpływ na gaz osłonowy i spoiny |
|
Kontrola |
Etapowe, zaplanowane, zakończone przed wysyłką |
Często równolegle z innymi branżami; trudniej zaplanować |
|
Identyfikowalność materiału |
Łatwiejsze prowadzenie numerów wytopów i zapisów spoin |
Trudniejsze w utrzymaniu w ruchliwych warunkach terenowych |
|
Dokładność wymiarowa |
Wykonane w izometrii; ryzyko, jeśli warunki na miejscu różnią się od rysunków |
Odpowiada rzeczywistym warunkom miejsca budowy |
|
Bezpieczeństwo witryny |
Mniej pracy gorącej i pracy na wysokości na budowie |
Więcej prac gorących, rusztowań i narażenia na ograniczone przestrzenie |
Tabela 3. Porównanie jakości i bezpieczeństwa. W ankiecie SmartMarket 34% użytkowników zgłosiło poprawę bezpieczeństwa w miejscu pracy, 56% brak zmian, a 10% obniżone bezpieczeństwo, często dlatego, że duże prefabrykowane elementy wymagają starannego planowania podnoszenia.
Dlaczego systemy rur ze stali nierdzewnej i stopów niklu odnoszą największe korzyści z prefabrykacji?
Ponieważ ich odporność na korozję zależy od czystych powierzchni i kontrolowanego spawania, a warsztat może skuteczniej zarządzać zanieczyszczeniami, dopływem ciepła i czyszczeniem po spawaniu niż otwarty plac budowy.
Spawanie nagrzewa metal i wypala cienką, bogatą w chrom warstwę powierzchniową, która sprawia, że stal nierdzewna jest odporna na korozję. Może również pozostawiać zabarwienie cieplne, a jeśli używane są narzędzia ze stali węglowej lub tarcze szlifierskie, osadzone cząsteczki żelaza, które później rdzewieją i rozpoczynają korozję szczelinową. Standardową praktyką jest przywracanie powierzchni poprzez czyszczenie, trawienie i pasywację, zgodnie z normą ASTM A380 dotyczącą czyszczenia i odkamieniania oraz ASTM A967 dotyczącą weryfikacji pasywacji. Warsztat może używać dedykowanych narzędzi ze stali nierdzewnej, oddzielnie pracować ze stalą węglową, kontrolować gaz czyszczący wewnątrz spoiny i przetwarzać całe szpule w operacjach wytrawiania i pasywacji. W terenie możliwe są te same kroki, ale trudniejsze do kontrolowania, a do lokalnych napraw zwykle używa się pasty trawiącej.
Stopy niklu, takie jak Alloy 625, Alloy 825 i Monel, wymagają tej samej dyscypliny i często ściślejszej kontroli dopływu ciepła i doboru wypełniacza. W przypadku tych materiałów szczególnie cenne są pozytywna identyfikacja materiału, certyfikowane raporty z testów materiałów i możliwe do prześledzenia zapisy spoin, które łatwiej jest przechowywać w warsztacie.
Kiedy produkcja w terenie nadal ma sens?
Produkcja w terenie jest lepszym wyborem w przypadku rur o małych średnicach, spoin łączących i zamykających, prac wymagających dostosowania do warunków powykonawczych, późnych zmian w projekcie, bardzo małych prac i miejsc, w których nie można transportować ani podnosić dużych szpul.
Produkcja w terenie jest często trudniejszą dyscypliną i to właśnie tutaj pokazuje doświadczenie wykonawcy. Przykładowa specyfikacja dotycząca produkcji warsztatowej ilustruje typowy podział: rury o średnicy 2 cali i większe są produkowane w warsztatach, podczas gdy mniejsze rury są zwykle wykonywane w terenie, a szpule warsztatowe obejmują króćce lub łączniki do odgałęzień wytwarzanych na miejscu. Szpule powinny również zawierać złącza o większej długości lub dopasowane do kształtu, aby można było dopasować wymiary do rzeczywistych rozmiarów. Obserwacje praktyków podsumowują ryzyko: wciśnięcie do warsztatu tak dużego zakresu, jak to możliwe, dobrze trzyma się harmonogramu, ale nadmierne buforowanie przynosi odwrotny skutek, gdy przybywają zespoły bez wystarczającej tolerancji pola.
Jak porównać prefabrykowane szpule i produkcję w terenie?
Prefabrykacja zazwyczaj zapewnia terminowość, spójność spoin, identyfikowalność i bezpieczeństwo na budowie; Produkcja w terenie zapewnia elastyczność i zdolność adaptacji. Koszt zależy od stawek pracy, produktywności i logistyki.

|
Wymiar |
Prefabrykowane szpule |
Produkcja terenowa |
|
Całkowity koszt instalacji |
Często niższe w przypadku dużych, powtarzalnych lub aluminiowych rurociągów; nie jest gwarantowane |
Może być niższa dla małych, prostych lub wysoce niepewnych zakresów |
|
Harmonogram |
Krótszy czas pracy na miejscu dzięki pracy równoległej |
Dłużej; bardziej sekwencyjne i narażone na warunki atmosferyczne |
|
Stała jakość spoiny |
Wyższy potencjał; wymaga silnej kontroli jakości (13,3% poprawek zgłoszonych w jednym badaniu CII) |
Bardziej zmienne; zależy od stanowiska, pogody i dostępu spawacza |
|
Identyfikowalność materiału |
Silniejszy łańcuch dokumentacji |
Trudniejsze w utrzymaniu w ruchliwych warunkach |
|
Obsługa stali nierdzewnej i stopów niklu |
Łatwiejsza kontrola zanieczyszczeń i czyszczenie po spawaniu |
Możliwe, ale trudniejsze do kontrolowania |
|
Elastyczność wobec zmian |
Opuść po zwolnieniu szpul |
Wyższy |
|
Bezpieczeństwo w witrynie i natężenie ruchu |
Mniej gorącej pracy i mniej pracowników na miejscu |
Więcej gorącej pracy i większa liczba pracowników w godzinach szczytu |
|
Logistyka |
Wymaga wysyłki, osprzętu i kolejności dostaw |
Wymaga przechowywania materiałów i przestrzeni produkcyjnej |
|
Najlepiej nadaje się do |
Duże rury, systemy złożone lub stopowe, szczelne okna przestojów |
Mała średnica, połączenia, naprawy, niepewny zakres |
Tabela 4. Bezpośrednie porównanie prefabrykowanych szpul rurowych i produkcji w terenie.
Jakie ryzyko wiąże się z prefabrykowanymi szpulami i jak można je kontrolować?
Głównymi zagrożeniami są kumulujące się błędy wymiarowe, późne zmiany w projekcie, niedobory materiałowe i uszkodzenia podczas obsługi. Są one kontrolowane przez wczesne zamrożenie projektu, dodatki na montaż w terenie, wczesne zaopatrzenie w materiały i dokładną kontrolę warsztatową przed wypuszczeniem na rynek.
Lider ds. budownictwa odchudzonego, z którym przeprowadzono wywiad w raporcie SmartMarket, wskazuje, że w przypadku pracy opartej na drążkach każdy może dostosować elementy w terenie, ale w przypadku prefabrykacji części wykraczające poza tolerancję mogą się kumulować i powodować większe niedopasowania. Przestrzega także przed budowaniem dużego zapasu komponentów, które później okażą się wadliwe, czyli marnotrawstwem.
|
Ryzyko |
Dlaczego to się dzieje |
Kontrola |
|
Szpule poza tolerancją |
Rysunki różnią się od rzeczywistych warunków terenowych; tolerancje kumulują się |
Szpule do montażu w terenie lub zamykane, modele lub skany 3D, kontrola wymiarów przed wysyłką |
|
Późne zmiany w projekcie |
Szpule są wypuszczane, zanim projekt będzie stabilny |
Zamrożenie projektu przed wydaniem; najpierw etapowe uwalnianie stabilnych obszarów |
|
Niedobory materiałowe |
Rury lub złączki docierają z opóźnieniem, blokując sklep |
Wczesne zaopatrzenie i śledzenie materiałów |
|
Uszkodzenia związane z obsługą i transportem |
Duże lub ciężkie szpule, nieostrożne obchodzenie się z nimi |
Opakowania ochronne, zaślepki, plany podnoszenia |
|
Jakość ucieka |
Wady przechodzą przez warsztat (13,3% przeróbek zgłoszonych przez CII) |
Inspekcja etapowa, NDE według kodu projektu, testowanie szczelności warsztatu, jeśli określono |
|
Zanieczyszczenia powierzchniowe (nierdzewne i stopy niklu) |
Narzędzia ze stali węglowej, olej lub złe czyszczenie |
Dedykowane oprzyrządowanie, czyszczenie i pasywacja zgodnie z ASTM A380/A967, udokumentowane kontrole |
Tabela 5. Zagrożenia związane z prefabrykacją i kontrole praktyczne.
Jak wybrać pomiędzy prefabrykowanymi szpulami a produkcją w terenie?
Zdecyduj wcześnie i zdecyduj według zakresu. Umieść w sklepie największe, najbardziej powtarzalne, najbardziej wrażliwe na jakość i najbardziej krytyczne dla harmonogramu rurociągi; utrzymuj na polu obszary o małych średnicach, połączeniach i niepewnych obszarach. CII zaleca podjęcie decyzji wcześniej, ponieważ korzyści zależą od projektu, zaopatrzenia i zaplanowanej logistyki.
|
Stan projektu |
Sprzyja prefabrykacji |
Preferuje produkcję w terenie |
|
Rura o dużej średnicy lub grubościenna |
Tak |
|
|
Rury ze stali nierdzewnej lub stopu niklu |
Tak |
|
|
Ciasne okno przestoju lub zamknięcia |
Tak |
|
|
Powtarzalne, dobrze zdefiniowane izometrie |
Tak |
|
|
Liczba wykwalifikowanych spawaczy na miejscu jest ograniczona |
Tak |
|
|
Rury o małej średnicy |
Tak |
|
|
Projekt wciąż się zmienia |
Tak |
|
|
Słaby dostęp do miejsca dostawy lub podnoszenia szpul |
Tak |
|
|
Istniejący zakład o niepewnych warunkach powykonawczych |
Tak (lub najpierw zeskanuj, a następnie prefabrykuj) |
Tabela 6. Szybki przewodnik dotyczący wyboru między prefabrykowanymi szpulami a produkcją w terenie.
Oceniając dostawcę szpul, poproś o procedurę spawania i kwalifikacje spawacza zgodnie z sekcją IX ASME, plan inspekcji i NDE, certyfikację i identyfikowalność materiałów, procedury czyszczenia i pasywacji stopów stali nierdzewnej i niklu, zapisy z kontroli wymiarowej oraz sposób, w jaki dostawca będzie radził sobie z naddatkami na dopasowanie w terenie. W przypadku rurociągów ciśnieniowych należy pamiętać, że obowiązujące przepisy dotyczące rurociągów (często ASME B31.3 dla rurociągów procesowych) określają wymagania dotyczące badań i testów szczelności, dlatego należy sprawdzić, które testy są wykonywane w warsztacie, a które pozostają dla kompletnego systemu.
Często zadawane pytania
Często, ale nie zawsze. Oszczędności wynikają z różnic w stawce pracy między warsztatem a polem, różnic w produktywności i niższych kosztów wsparcia na miejscu. W ankiecie branżowej przeprowadzonej w 2011 roku 65% użytkowników prefabrykatów zgłosiło niższy budżet projektu, a 8% odnotowało wzrost.
Ile czasu oszczędza prefabrykacja szpul rurowych?
Zazwyczaj znacząca kwota na miejscu, ponieważ prace warsztatowe przebiegają równolegle z przygotowaniem placu budowy. W tej samej ankiecie 66% użytkowników zgłosiło krótszy harmonogram, a 35% zgłosiło oszczędności wynoszące co najmniej cztery tygodnie. Wyniki różnią się w zależności od projektu.
Czy spawanie warsztatowe jest lepszej jakości niż spawanie w terenie?
Generalnie jest bardziej kontrolowany i powtarzalny, ale nie jest automatycznie wolny od wad. CII podało, że 13,3% wyprodukowanych szpul rur przemysłowych wymagało ponownej obróbki, dlatego nadal niezbędna jest inspekcja etapowa.
Dlaczego prefabrykacja jest dobra w przypadku rur ze stali nierdzewnej i stopów niklu?
Warsztat może lepiej kontrolować zanieczyszczenia, dopływ ciepła i czyszczenie po spawaniu niż plac budowy. Przestrzeganie norm ASTM A380 i A967 w zakresie czyszczenia i pasywacji pomaga przywrócić odporność na korozję po spawaniu.
Jakie rozmiary rur są zwykle prefabrykowane?
Praktyka różni się w zależności od projektu, ale przykładowa specyfikacja branżowa wytwarza w warsztacie rury o średnicy 2 cali i większej oraz mniejsze rury układane w terenie.
Co to jest spoina pasowana w terenie?
Spoina celowo pozostawiona w terenie, aby szpule można było dostosować do rzeczywistych wymiarów placu budowy. Zmniejsza to ryzyko, że sztywne, wstępnie zespawane zespoły nie będą pasować.